深孔中心线偏斜不同测量方法的应用与创新
2014-10-12山东德州德隆集团机床有限责任公司253003胡艳君
金属加工(冷加工) 2014年14期
山东德州德隆 (集团)机床有限责任公司 (253003) 胡艳君 刘 铸
1.枪钻系列深孔加工特点及中心线偏斜测量的重要性
加工孔深L与孔径d之比大于5(即L/d>5)的孔被称为深孔加工。本文要介绍的枪钻加工是深孔加工中的一类,具有一次钻削就能获得良好精度的特点,是采用外排屑方式加工φ1~φ40 mm深孔的常用方法。随着科技的不断进步,其钻孔深径比正逐渐加大,零件材质也在不断更新,一些特殊材料的强度、硬度都比较大,成本和质量要求高,一旦最终产品孔径、直线度及中心线偏斜等达不到要求,损失就会很大。而在这些参数中,以中心线偏斜数据为用户的关注重点,因此各种情况下中心线偏斜质量控制,尤其是在线控制、及时纠偏,减少废品率成为我们探索研究的目标。
中心线偏斜是枪钻加工行业的常用术语,即实际加工孔中心线与理论中心线在全长上的偏斜程度。从实际应用来看,是从入口端到出口端中心线偏离理论中心线的最大数值max,如图1所示。
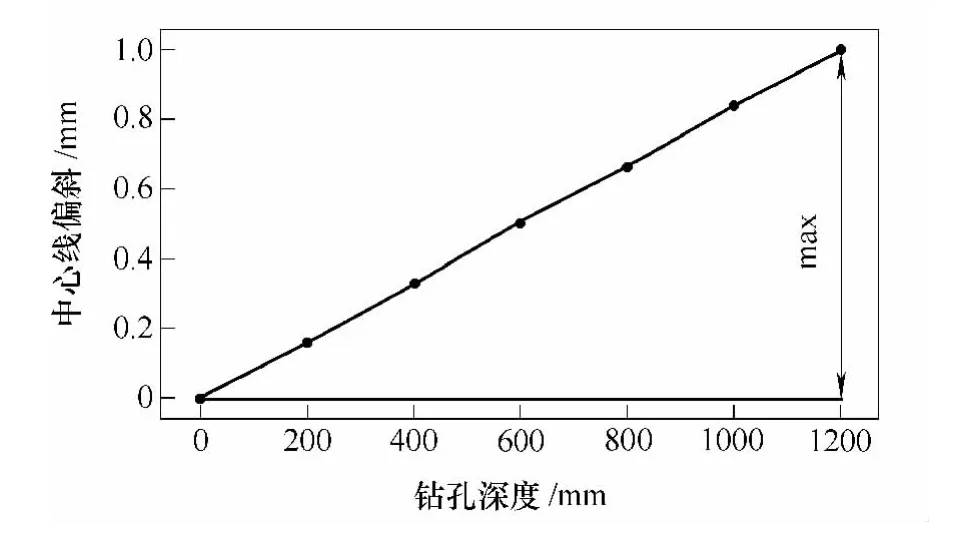
图1 钻孔深度与中心线偏斜关系图
但中心线偏斜这个名词应使用哪个形位公差标注在枪钻行业尚没有统一的规定,因此用户零件图上就存在使用同轴度、位置度及全跳动公差等标注的情况。笔者通过测量实践和对概念的深入理解发现:①中心线偏斜数值正好是同轴度公差的一半。②在用坐标法测量线位置度时,位置度误差结果和同轴度结果相同。③径向全跳动是控制圆表面形状误差、轴线直线度及同轴度等误差的一个综合反映,现场测量中心线偏斜可以借用径向全跳动指示表法。……
登录APP查看全文
