微变形激光熔敷焊接工艺和焊接残余应力研究
2014-09-17曾美扬
电焊机 2014年1期
邓 苹,曾美扬
(南车株州电机有限公司,湖南 株州 412001)
0 前言
动车牵引电机安装座板在结合面加工及安装螺孔攻丝以后,与转向架相连的下悬挂安装座板非结合面螺纹在拆卸过程中被意外磕碰伤,为了保障两者的连接强度,需对电机下悬挂安装座板进行补焊增加连接强度,同时保证焊接部位结合面的平面度、螺孔垂直度。为达到以上目的,本研究分析并验证不同的焊接方法对电机下悬挂安装座板外接口尺寸的影响,采用盲孔法测量焊接应力,利用豪克能应力消除设备消除补焊位置的应力,使下悬挂安装座板能满足外接口设计尺寸的要求。
1 焊接接头型式及焊接方法对安装座板尺寸的影响
1.1 焊接接头型式
安装座板材质为Q235A,厚度24 mm,在座板中央有一个M27的螺纹孔。安装座板结合面与转向架相接合(见图1),设计要求平面度为0.05 mm以下;熔敷位置为安装座板结合面的反面,即非结合面(见图2);熔敷工件接头形式见图3。
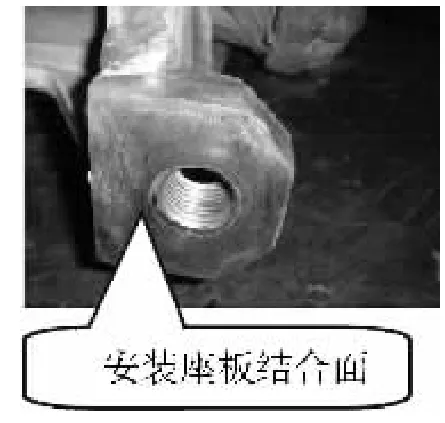
图1安装座板结合面
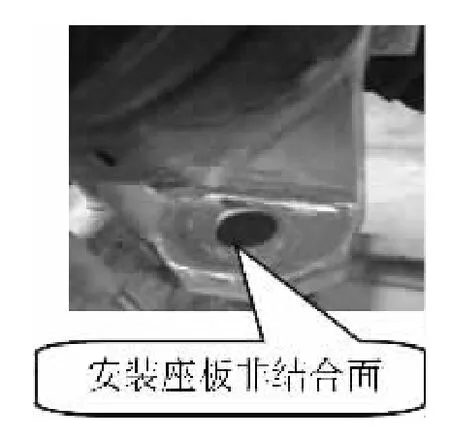
图2 安装座板非结合面
1.2 焊接方法对安装座板尺寸外接口尺寸影响的理论分析
不同的焊接方法适用的领域和范围有所不同,焊接方法比较说明如表1所示[1]。
由表1可知,TIG焊和激光焊都能满足要求。
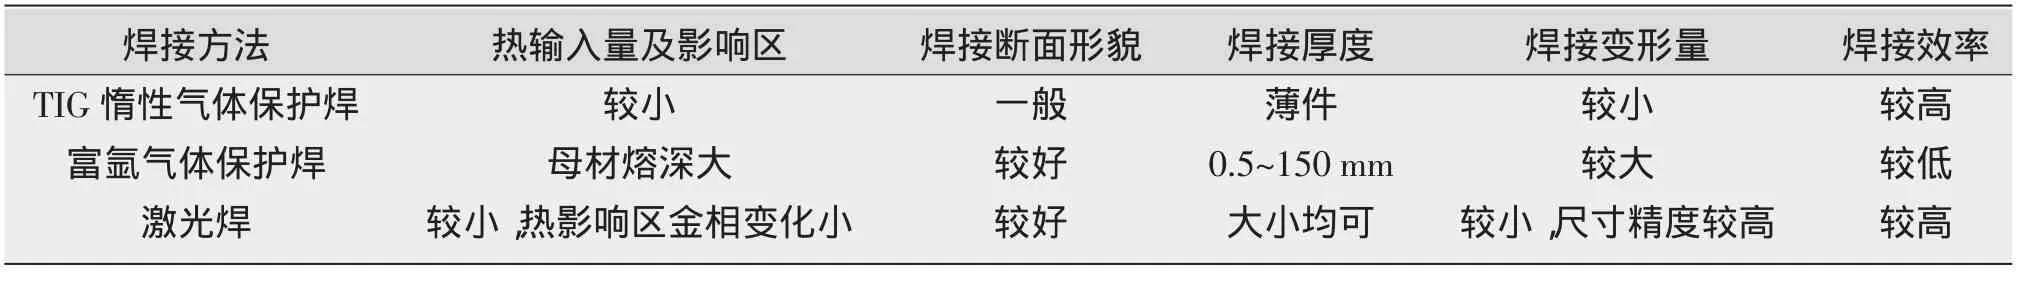
表1 焊接方法的比较说明
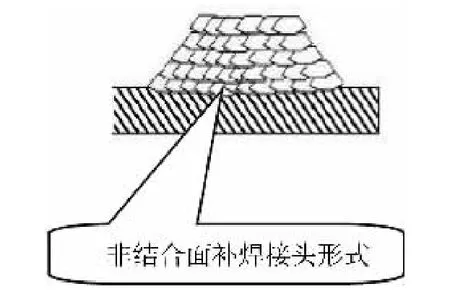
图3 焊接接头形式
1.3 不同焊接方法对电机安装座板外接口尺寸影响实际验证情况
利用不同的焊接方法补焊电机安装底座,对焊后产品的关键尺寸进行验证,验证结果如表2所示。
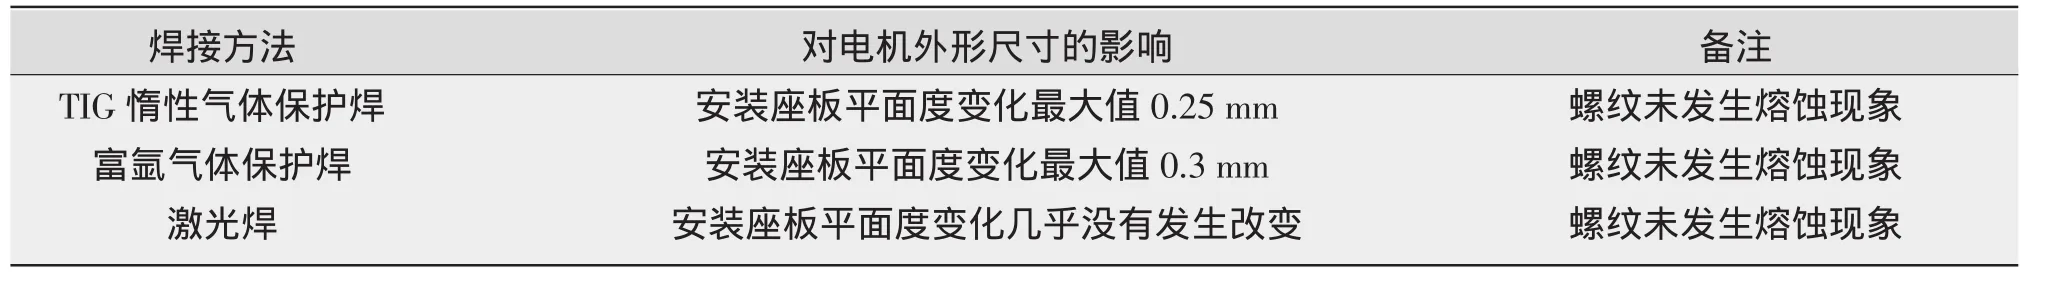
表2 不同焊接方法对电机安装座板外接口尺寸的影响
登录APP查看全文