关节轴承内圈球面单程珩磨分析与改进
2014-07-21蔡士源
轴承 2014年12期
蔡士源
(福建龙溪轴承(集团)股份有限公司,福建 漳州 363000)
1 内圈球面单程珩磨分析
关节轴承内圈球面的表面粗糙度、波纹度和几何精度要求较高,通常需要经过光整加工才能达到技术要求。光整加工是产品经过磨削加工后进行的最终精细加工。目前,关节轴承内圈球面光整加工多采用单程珩磨方法,该加工方法类似范成磨削法[1]。
1.1 内圈球面单程珩磨工艺
珩磨常用于内孔光整加工,按其工作原理也可用于外表面光整加工,球面单程珩磨是一种常见的外表面珩磨方法。球面单程珩磨(以下简称珩磨)工艺采用珩磨头夹持杯形或碗形油石(图1),油石端面修整为球面,以一定压力浮动压在内圈球面(以下简称球面)上,产生环形球面接触,同时油石和球面均做单向旋转,从而实现对球面的低速磨削,加工原理如图2所示。
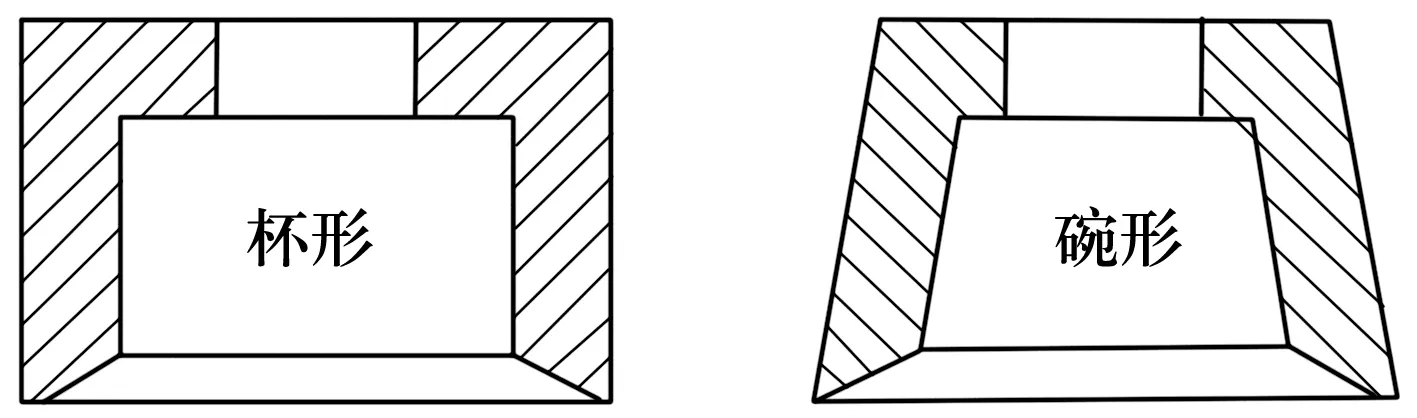
图1 油石断面图
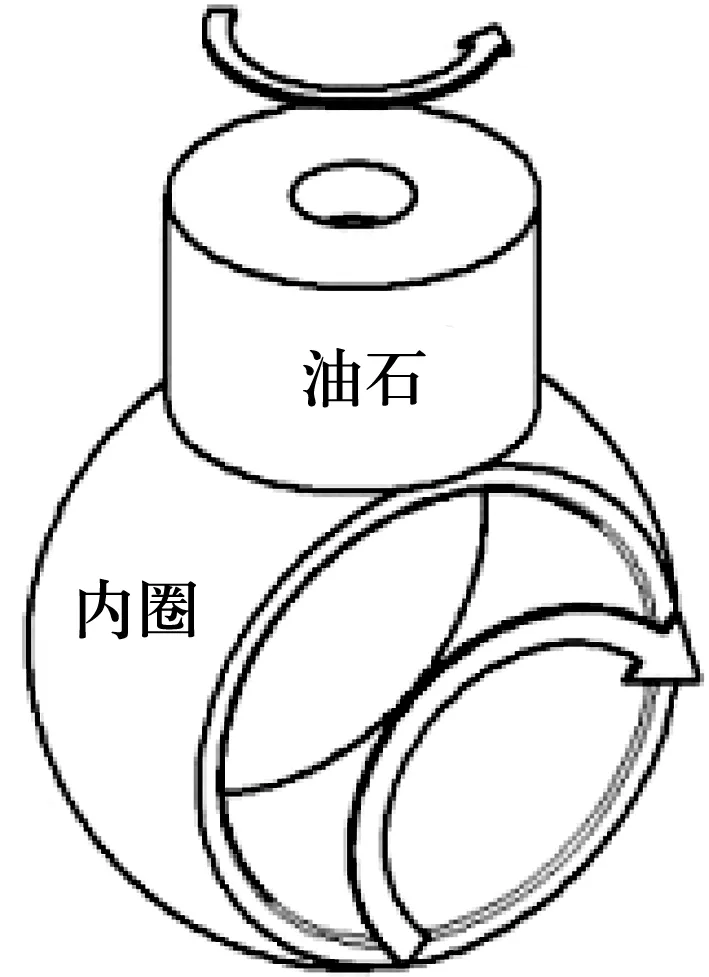
图2 球面单程珩磨工艺原理图
1.2 单程珩磨原理
珩磨时,端面修整为球面的油石以一定压力与球面接触,在接触交界处出现空隙和重叠接触点,重叠接触点产生相互干涉,如图3所示。

图3 油石与球面接触交界状态
当油石与球面相对运动,一方面油石将球面上的干涉点磨去,另一方面,球面也相应地使油石面上的干涉点(磨粒尖角或整个磨粒)脱落或破碎,即油石面与球面在珩磨中相互修整,这与两块作平面运动的平板对研时相互研磨去干涉点相似。由于油石旋转轴与球面旋转轴垂直相交或交叉,其相对转动相当于磨粒相对内圈球面做行星运动,即绕珩磨轴自转的同时绕球面孔轴公转,油石面上每一磨粒在球面上的运动轨迹为交叉的螺旋弧线。……
登录APP查看全文
