精轧测长系统的设计与实现
2014-07-20谭玉倩
机械工程与自动化 2014年4期
关键词:系统
谭玉倩
(山钢股份莱芜分公司 自动化部,山东 莱芜 271104)
0 引言
经精轧机轧制后的轧件长度对于后续精整区的生产有着重要的影响,测长不准确会导致分段锯切时轧件定尺不稳定,既影响了成材率,又影响了正常的生产过程,降低了生产节奏。为进一步提高轧钢生产线产品的质量和产量,开发一套稳定高效的精轧测长系统以实现轧件的精确测长和定位势在必行。
1 精轧测长原理
1.1 基本测量原理
根据电气变频器反馈的电机旋转产生齿形波,每一个齿形波形成一个脉冲计数,PLC通过累计某一时段的脉冲数量,再根据每个脉冲对应的直线距离,而得出测长结果。设定当前扫描周期采集的脉冲数为En,上一扫描周期采集的脉冲数为En-1,每脉冲对应长度为L,则T个扫描周期的测长L总为:
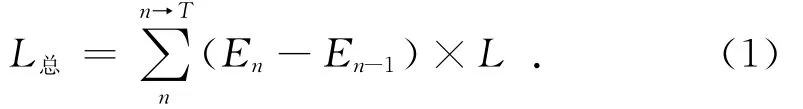
根据式(1)可以测得轧件的长度,但是当轧件长度较长时只采用这种测长方式不能保证轧件长度的精确性,因此测长控制系统还采用了固定值补偿和系数补偿原理。
1.2 固定值补偿原理
轧件从精轧机组轧出,到热锯辊道停止、定位,在辊道上安装热金属检测器HMD,每个HMD的位置固定,从轧件头部到达第1个HMD开始脉冲计数,到尾部离开该HMD脉冲计数结束。测长控制系统利用辊道上HMD的固定位置,当轧件到达某一HMD时,即把这个HMD与测长起始位置的距离作为所测长度进行补偿,这样就保证了该HMD之前的长度测量是准确的,降低了测量误差。
1.3 系数补偿原理
利用辊道上相邻的两个HMD的固定距离,测出轧件经过他们之间固定长度时所记录的实际脉冲数,固定距离与其每次实际脉冲计数的比值就是补偿系数。……
登录APP查看全文