TIG 焊接不锈钢管工艺对焊缝质量的影响
2014-01-23陈茂军靳全胜
焊管 2014年7期
陈茂军,靳全胜
(西安航空职业技术学院,西安 710089)
不锈钢钢管是一种经济型端面钢材,具有较高的抗弯强度和抗拉强度,质量轻、耐腐蚀性好,广泛用于石油、化工、医疗、机械仪表等工业输送管道以及机械结构部件之中;在折弯、抗扭强度相同时,因其质量较轻,也广泛应用于制造机械零件和工程结构[1-7]。以H03Cr22Ni8Mo3N不锈钢管为原料,分别用两组不同的工艺参数进行TIG焊接,焊后对不同工艺参数的焊缝进行质量分析对比,得出合理的焊接工艺参数。
1 试验方法
1.1 试验材料
焊接用H03Cr22Ni8Mo3N化学成分见表1,钢管的规格φ114mm×5mm。
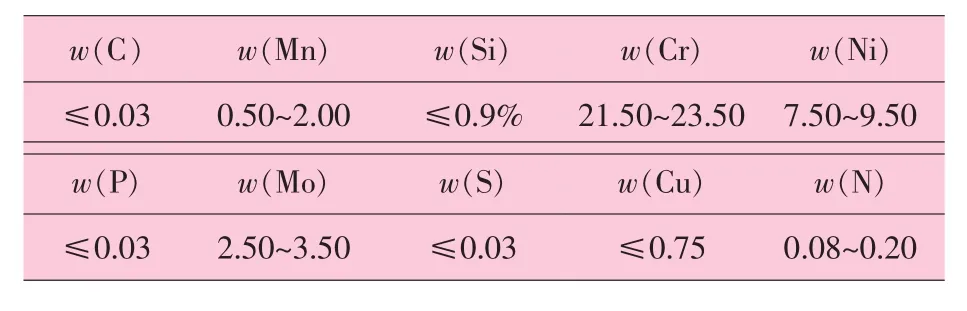
表1 H03Cr22Ni8Mo3N焊管母材的化学成分 %
1.2 焊接前的准备
焊前应将焊丝放于木板上或木箱内,置于干燥处,焊前须用丙酮擦拭干净;不锈钢管开V形坡口,坡口内外两侧各20 mm范围表面的油污、氧化皮应清除干净,保持洁净[8]。再用硬度纸板分别堵住待焊管件两端,用细软管通入氩气对管件内壁进行保护,焊接试件的结构如图1所示。
共制备4个试件,分A组和B组(每组两个试件)。焊接前对每组试件点焊2~3个点,并固定工件。提前2~5 min给管件内部通入氩气[9],使管件内部的空气基本排出。
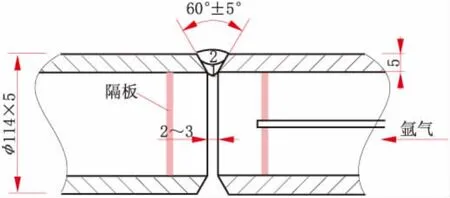
图1 不锈钢管的焊接结构图
1.3 焊接设备及工艺参数
焊接设备采用山东奥太公司生产的ZX7-400STG逆变式手弧/氩弧多功能电焊机。试验分两组(A和B)进行,每组焊接时先打底焊,然后进行填充盖面焊接,焊接工艺参数见表2。
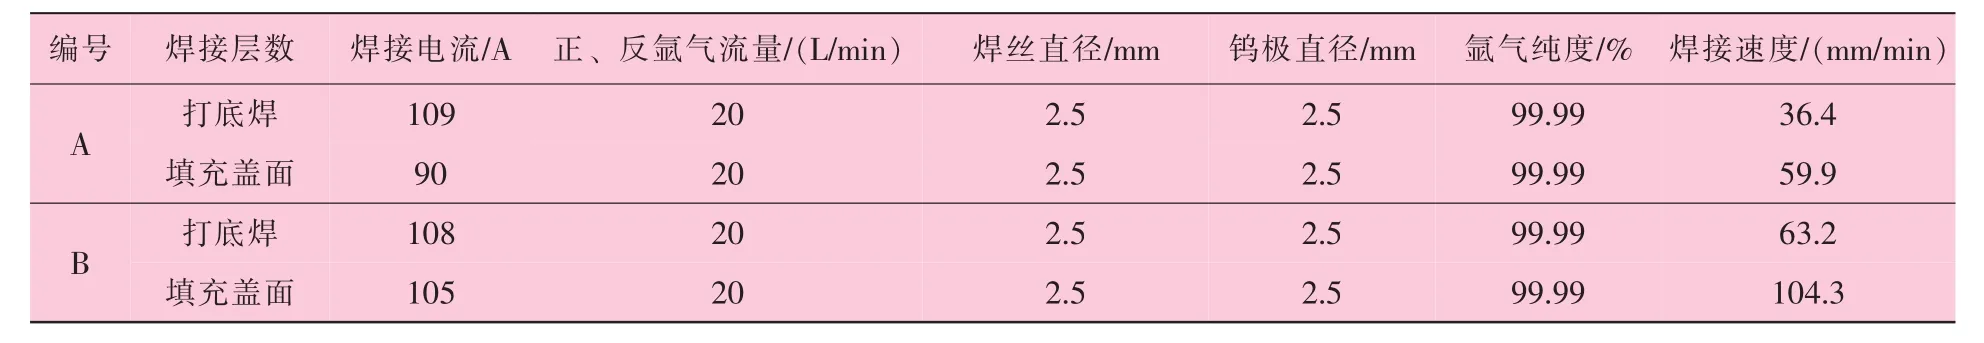
表2 焊接工艺参数
1.4 实施焊接
焊接时,固定工件,先焊管件上半部分。注意焊丝送进的基本方法,焊枪倾角及焊枪摆枪的基本要领。……
登录APP查看全文