15MnNbR球罐表面裂纹的分析及修复
2013-10-21苗源,喻颖
中国设备工程 2013年1期
苗 源,喻 颖
(1.广东省韶关市特种设备检验所,广东 韶关 512023;2.湖南省特种设备检验检测研究院湘潭分院,湖南 湘潭 411000)
1.裂纹的发现
韶关钢铁集团公司的1 000m3氧气球形储罐于2008年投入运行,球罐内径12 300mm,采用赤道正切柱式支座,壁厚48mm,材质15MnNbR,设计压力3.0MPa,设计温度-11~60℃。2011年,对该球罐进行了安装投用后的首次全面检验。
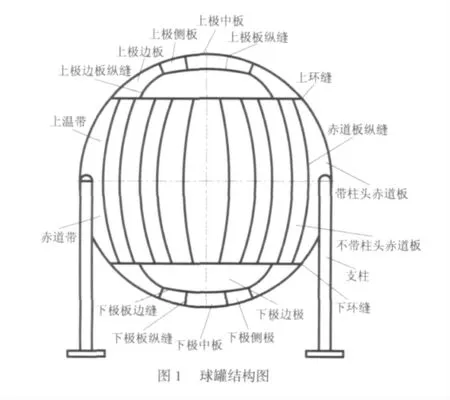
本次检验,针对球罐本体悍缝进行了全面的无损检测,包括:角焊缝100%磁粉探伤检测、罐体对接焊缝内外表面100%磁粉探伤检测、本体对接焊缝100%超声波探伤检测、对接焊缝X射线抽查检测等。球罐结构如图1所示。
经检测,共发现焊缝处存在30处内、外表面裂纹。其中,7处为焊缝表面凹坑尖端处产生的裂纹(见图2、图3)。具体情况如下:上环缝内表面裂纹3处,长度最大8mm,打磨深度小于1mm;上环缝外表面裂纹7处,最长15mm,打磨深度小于1mm;下环缝内表面裂纹8处,其中4处打磨深度在3~7mm之间,其余深度小于1mm;下环缝外表面裂纹12处,其中5处打磨深度在3~7mm之间,其余深度小于1mm。总体来看,裂纹集中分布在赤道带与上、下极板相接的上、下环焊缝上,以下极板相接的下环焊缝上裂纹数量较多,裂纹深度较大,裂纹延伸方向基本与焊缝平行。
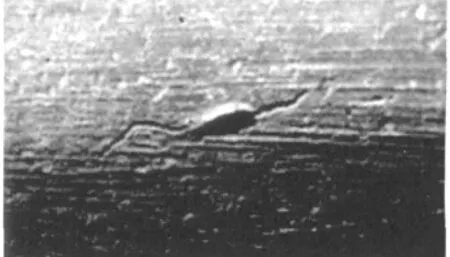
图2 焊缝表面凹坑处发现的裂纹
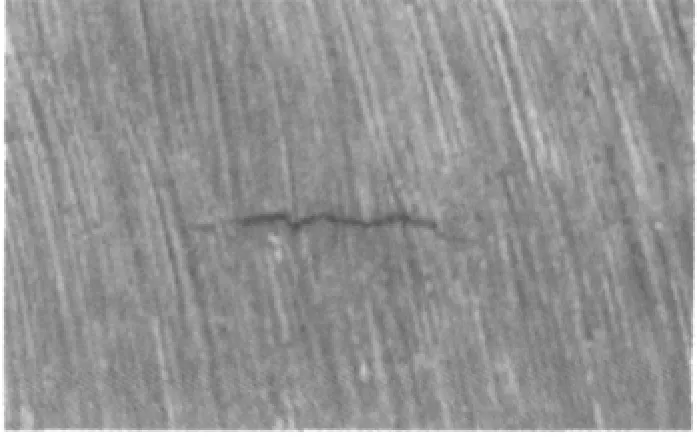
图3 修磨过程中的裂纹
2.裂纹产生原因的分析
(1)安装情况
球罐按JB4732-95《钢制压力容器——分析设计标准》的规定进行设计、制造、组焊、检验与验收,由赤道板16块,上下极带板各7块组成的混合式结构形式,组装时采用工卡具及定位斜铁组装固定,调整组对间隙和错边量。……
登录APP查看全文