CSP轧辊预热温度场分析
2013-09-07陈燕才鲁光涛李友荣
武汉工程职业技术学院学报 2013年1期
陈燕才 鲁光涛 李 华 胡 诚 李友荣
(1.武汉钢铁(集团)公司 湖北 武汉:430080;2.武汉科技大学 湖北 武汉:430081)
0 引 言
CSP薄板坯连铸连轧机组中,轧制能力通常大于连铸供坯能力,两者间的节奏经由辊底式隧道均热炉适量平衡。但当轧机出现异常停轧时,因均热炉储量有限,往往导致生产节奏紊乱,甚至停浇、停产,造成重大生产事故。
影响生产节奏的主要表现之一是轧机工作辊剥落、粘结、断裂等,这种现象在冬季表现更甚。分析发现,换辊后的新辊温度较低(由于磨辊间设计为开放式,在冬季辊温甚至低于零度)。设定相应轧制参数轧制高温板坯时,轧辊表面温度急剧上升而芯部温度难以在短时间内升高,导致轧辊表面与芯部之间温度梯度过大而产生很大的热应力,导致发生上述事故。为防止此类事故的重复发生,需对轧辊进行预热处理。
本文针对一种CSP轧辊预热装置,利用有限元模拟轧辊在不同预热条件下轧辊的升温过程,确定最佳预热条件和轧辊预热装置的设计参数。
1 轧辊预热装置简介
轧辊预热装置主要在轧机换辊前对即将换上的新辊或修磨后的轧辊进行预热处理,使其芯部温度升高至30℃左右,并保证表面和芯部温差不高于10℃。
所采用的CSP轧辊预热装置如图1所示,其主要由保温罩、热风管道、轧辊、轧辊轴承座以及保温罩内部的喷气装置等构成。
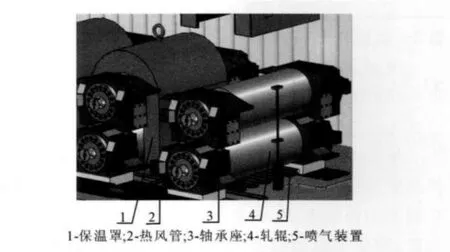
图1 轧辊预热装置简图
该预热装置可通过热风管道调节热风流量及温度、并通过调节喷气装置的喷气方式控制喷气的速度及方向,从而实现对轧辊预加热装置预加热条件的控制。……
登录APP查看全文