135°键槽铣削夹具的设计
2013-08-22周晓敏
科技视界 2013年12期
周晓敏
(广东科豪木工机械有限公司,广东 佛山 528308)
0 引言
夹具是在加工过程中保证工件在加工时对刀具及成形运动具有正确的相对位置,并将工件牢固地夹紧的一种工艺装备。夹具的主要作用是:保证和提高产品质量(制件可以更准确的进入加工位置);提高劳动效率(减少人工安装调整工件的时间);扩大机床的使用范围;改善劳动条件,降低产品成本。夹具分为通用夹具和专用夹具,本文以普通立铣床加带有夹角度135°两键槽的轴为例,设计一个加工键槽的专用夹具,解决了在普通立铣床批量加工该轴的装夹费时、对刀慢、加工效率低的问题。
1 装夹方式分析
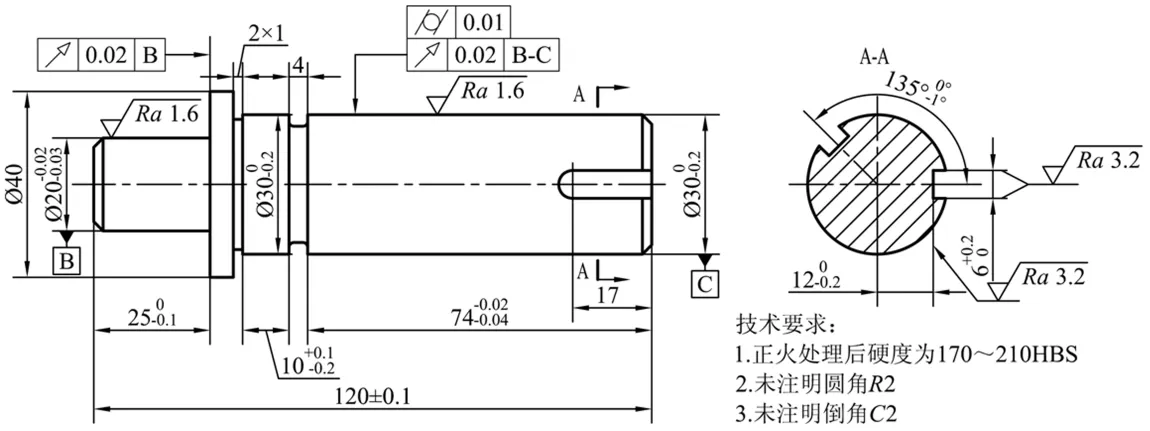
图1 零件图
根据图1分析,该轴类零件载加工过程中的装夹较困难,由于机用平口钳装夹不能保证两键槽135°±1°的角度精度要求,故不能使用机用平口钳装夹;如采用分度头装夹,由于装夹易造成误差影响了键槽的精度,且装夹校正费时。在保证工件的加工精度的前提下,可根据轴加工工艺设计一个专用夹具,可减少装夹时间、提高装夹精度,从而大幅提高生产效率。
2 夹具设计、加工与安装
夹具是工艺装备中的一个重要组成部分,是确保产品质量及提高生产效率的一项重要技术内容。夹具的设计基本原则为:确保工件的定位、夹紧的可靠性,有效的实现快速夹紧、减少对刀时间,实现提高加工效率的设计目的。
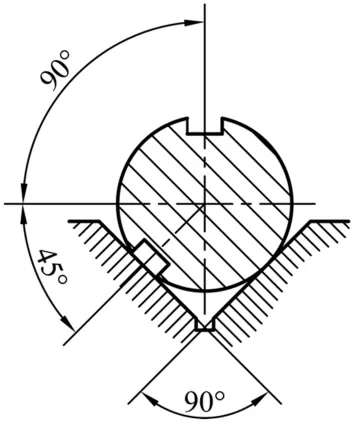
图2 装夹角度
该轴类零件在普通立铣床上主要是加工出宽6mm、深3mm的两个键槽,同时保证两键槽夹角135°±1°。……
登录APP查看全文