基于工件表面误差的薄壁件切削力系数计算*
2012-11-24侯军明汪木兰王保升
组合机床与自动化加工技术 2012年10期
侯军明,汪木兰,王保升,袁 勤
(南京工程学院a.先进制造技术工程中心;b.先进数控技术江苏省高校重点建设实验室,南京 211167)
0 引言
切削力的计算对评估设备的机械加工性能以及刀具的磨损、表面误差、加工精度等都具有重要影响。而切削力系数是计算切削力的重要参数之一,所以切削力系数的求解对于切削力的计算以及切削过程中的误差补偿等具有重要意义。
根据对切削变形机理的分析可知,工件切削过程中的表面误差形成的主要原因有以下两方面:一方面是切削力所导致的工件弯曲变形和刀具弯曲变形所造成的误差,另一方面是由于刀具的径向跳动所引起的工件表面误差。对于薄壁零件的加工变形,前者造成的影响大于后者,所以本文主要就工件以及刀具弯曲变形与切削力之间的关系进行分析。
1 理论模型的建立
1.1 受力情况分析
首先,对铣刀的受力情况进行分析,现将刀具划分为若干个微元,对切削过程中的单个微元的受力情况进行分析。根据理论分析可知,单个微元在加工过程中的切向受力Ft和径向受力Fr可以表示为[1]:
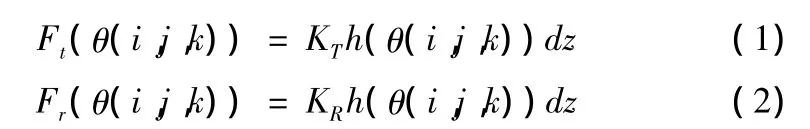
式中KT和KR分别表示切向和径向切削力系数,h(θ(i,j,k))表示瞬时切削厚度。继续将以上微元的切向和径向受力转换为 x、y、z方向的受力 Fx、Fy、Fz如下:
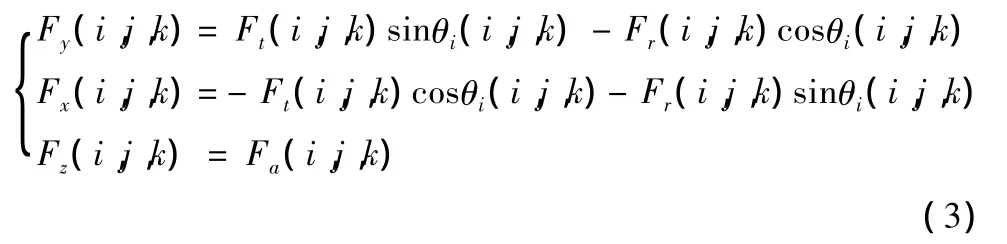
通过对切削过程的变形机理进行分析,发现引起刀具和工件发生弯曲变形的主要因素是y方向的受力即FY,如图1所示。而FY是刀具上划分的微元在y方向的受力之和,则刀……
登录APP查看全文