45钢送丝激光熔覆成型基础工艺*
2012-10-23四库孙进
制造技术与机床 2012年6期
四库孙进
(华南理工大学机械与汽车工程学院,广东广州 510640)
目前,激光熔覆主要用于表面改性、表面修复和零件制造[1-2],航天领域研究较多[3-5]。从材料的输送方式来看其分为送粉(预先铺置和送粉器送粉)[1,6]、送丝[2,7-8]和粉丝同送[9]3 大类。近年来,研究者聚焦于送粉激光熔覆技术上。然而,该技术难以达到和传统制造相媲美的效率,且难以得到致密的金属组织。聚焦于送丝激光熔覆技术上的研究多涉及的是Ti合金[8]等功能合金,并未涉及普通钢材。本文旨在研究基于送丝技术的45钢激光熔覆成型技术及其各种参数对熔道质量和熔覆效率的影响。

表1 45钢化学成分
1 实验过程
1.1 实验装置
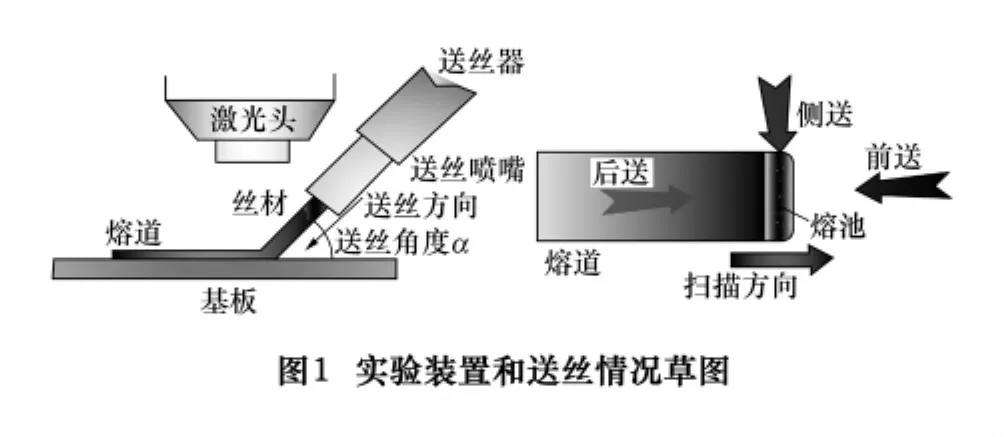
实验装置主要包括500 W的Nd:YAG激光器(1.06 μm)及光路传输系统、侧送送丝装置和数控台。数控台拥有4个自由度:x轴、y轴、z轴和送丝A轴。另外,该装置还包括冷却系统、摄像系统和气体保护系统。聚焦系统设定焦距为75 mm,聚焦光斑直径为0.3~0.6 mm,实验装置和送丝情况如图1所示。
1.2 实验材料
45钢经调质处理可获得良好的综合机械性能,广泛应用于各种重要的结构零件,特别是那些在交变负荷下工作的连杆、螺栓、齿轮及轴类等,且可作模具修复材料。45钢具有良好的焊接性能,宜作为激光熔覆材料。本实验将把丝径为0.4 mm的45钢钢丝熔覆于厚度为3 mm的45钢基板上。45钢的化学成分见表1。
1.3 实验设置
光束能量沿扫描方向成正态分布,送丝方向选定为此方向,如图1所示。宽的光束可为丝材提供更大的振动容度,防止丝材偏出光束而熔化不充分,从而保证熔覆过程稳定进行。……
登录APP查看全文