密封圈模具的电火花成形铣削*
2012-10-23常云朋
制造技术与机床 2012年2期
段 雷 常云朋
(洛阳理工学院机械工程系,河南洛阳 471023)
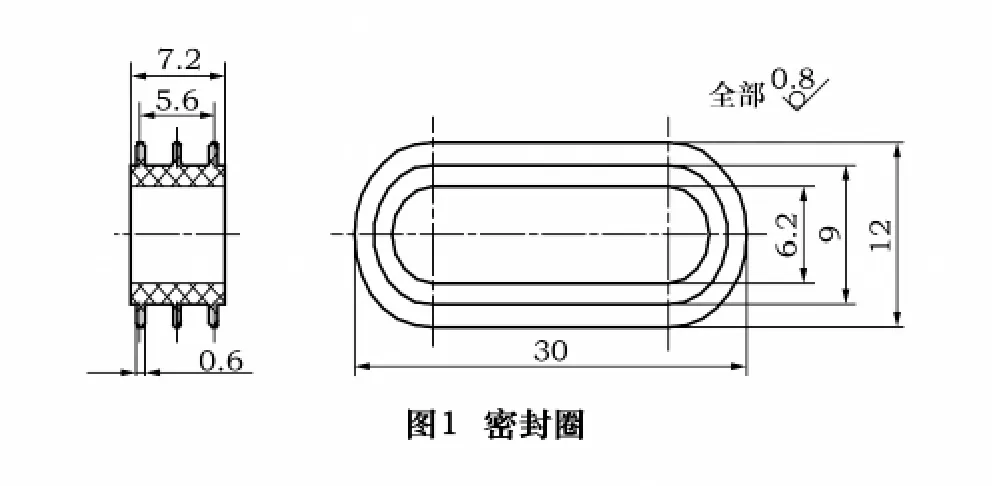
图1所示的汽车插接器密封圈,材料为硅橡胶 6144,流动性好、硬度低、硫化速度快,采用开放式压制成型模具成型。
压制模具虽然结构简单,但加工难度较大,难点在于环形凸筋所对应的0.6 mm环形槽的加工。图2所示为模板局部结构尺寸,0.6 mm环形槽属于成型面,对尺寸精度及表面粗糙度有较高要求,如果采用机械切削加工,须使用如图3所示成形铣刀。
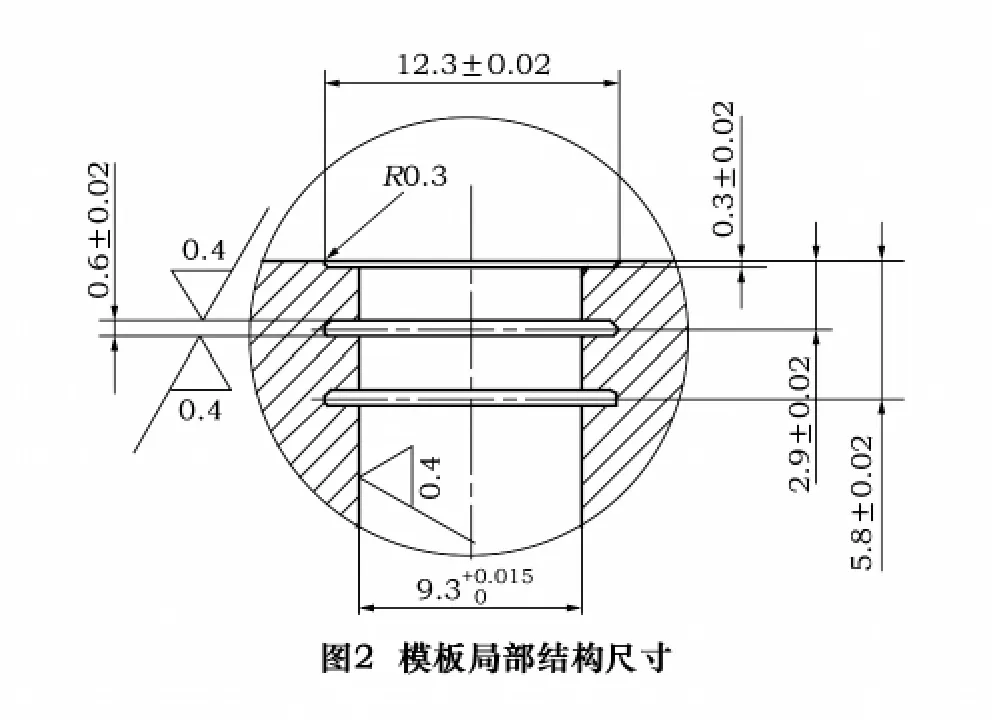
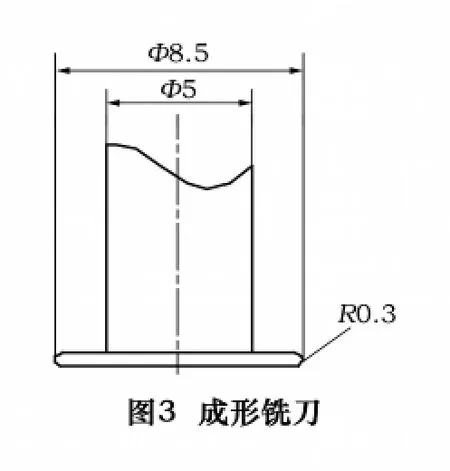
由于刀具切削刃薄,刚性较差,加工时振动大,难以保证加工质量,且加工后侧凹槽无法抛光,因此尝试采用电火花加工。工序为线切割加工型孔→电火花半精加工型腔→电火花精加工型腔,半精加工后留0.05 mm精加工量。对于无法抛光的侧凹槽,要求电火花精加工后的表面为最终表面。为保证尺寸精度及粗糙度要求,在工艺上采取了以下几项措施。
(1)材料选择 选择SKD61作为模板材料,这是精密注塑模具常用的材料,电火花加工性能好,容易实现镜面加工。电火花加工时电极材料采用紫铜,其导电性能优良、质地均匀、放电稳定、加工性能好。
(2)精加工采用混粉加工工艺 混粉加工是近年来出现的电火花加工工艺,与普通电火花加工最大的区别是在工作液中均匀加入导电微粉(如硅粉、铝粉),使工作液绝缘性能下降,击穿电压下降;在同样电规准情况下,放电间隙比普通工作液增大,可以采用更小的电规准进行精加工。同时,由于导电微粉对放电通道的分割效应,在同样电规准条件下,使工件表面的脉冲能量减小,工件材料熔化、气化的量减小,所形成的放电凹坑也减小。……
登录APP查看全文
