1000 MW核电机组高压调节阀壳铸造工艺优化设计
2012-09-27陆加见秦永强刘光永张卫星
大型铸锻件 2012年3期
陆加见 秦永强 刘光永 张卫星
(东方汽轮机有限公司,四川618000)
调节阀组件是汽轮机中最关键、最重要的部件之一,它起到调节机组进汽量大小的作用,能保证汽轮机在设定工况下安全可靠地运行。因此,要求铸件有较高的内部质量。
1 零件结构及生产难点分析
我公司百万千瓦等级核电高压调节阀壳零件外形如图1所示。零件轮廓尺寸为1 675 mm×1 666 mm×1 590 mm,由主体腔室,法兰及进、出汽管口构成。阀座部位最大壁厚280 mm,属于厚大件;其中法兰、出汽管口与主体腔室偏心,交界处型线极其复杂,模型制作困难;其径向尺寸相对较大, 热节分散,搭子较多,主体部分为均匀壁厚仅75 mm,铸件补缩困难;材料为G20Mo5,属于低合金钢,为国外牌号,理化检验标准均为国外标准,以往无生产经验,并且冶炼、热处理工艺参数未知;铸件需进行100%MT、UT检测,进出汽管口还要求RT检测,内部质量要求高。我们以往生产过结构类似的燃气轮机阀壳,其质量不好控制,特别是厚大的阀座部位容易出现缩松问题;管口与主体相接的R部位易出现裂纹缺陷;管口容易出现气孔、夹杂类缺陷,不易通过RT检测。另外,该阀壳后期还要通过水压试验等,因而其制造难度较大。
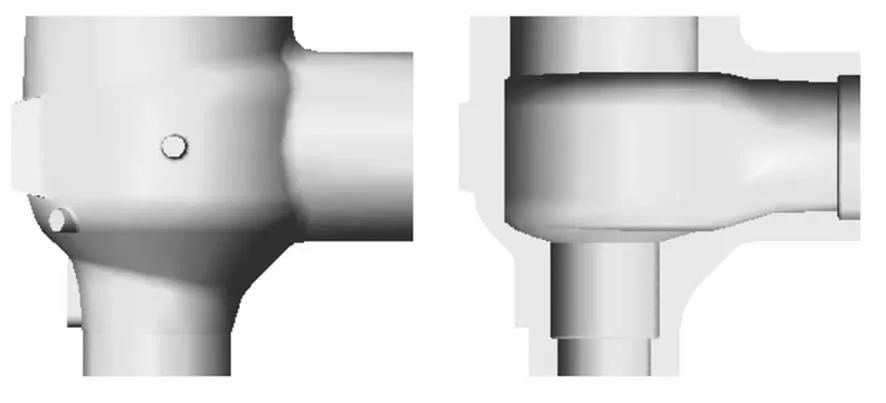
图1 零件结构Figure 1 Part structure
2 原工艺情况
2.1 原工艺及存在的问题
原工艺采用我公司传统的阀壳铸造工艺方案:取管口中心线所在平面为分型面,平做。在进汽管口、大法兰、阀座处分别设置冒口进行分区补缩,冒口设置在上箱,配合冷铁实现顺序凝固。侧面的大搭子通过设计一处2#补贴由2#冒口进行补缩,具体见图2。……
登录APP查看全文