高强钢焊条的研制及应用
2012-09-27赵云志
大型铸锻件 2012年3期
关键词:焊缝
张 帆 赵云志
(天津重型装备工程研究有限公司,天津300457)
我公司合作产品轧机轴承座是按照DIN EN 10293标准、采用G35CrNiMo6-6材质整体铸造的高强钢件。轴承座技术条件严格,不仅要求补焊熔敷金属与母材等强匹配,而且要求100%超声探伤。铸件生产中出现缺陷是难以避免的,补焊技术是此类产品制造过程中重要的技术手段,补焊质量的好坏将决定产品的最终质量。轴承座材质碳当量高、可焊性差,若采取的补焊工艺不当极易出现焊接裂纹。为解决G35CrNiMo6-6轴承座补焊难题,研制了高强钢焊条TY107Ni,通过中间试验,确定了合适的焊接参数和补焊工艺措施,成功地补焊了合作产品轧机轴承座。
1 焊条的研制
1.1 焊条渣系的选择
碱性渣系具有硫、磷杂质含量和焊缝抗裂性好的优点,因此选择碱性低氢渣系。众所周知,低氢渣系的焊接工艺性较差,但我们经过大量试验得到了电弧稳定、脱渣容易、成型美观及焊接工艺性优良的TY107Ni焊条。焊条选用H08E焊芯,合金元素靠药皮过渡。为改善焊条工艺性,药皮中加入了适量化工原料及高纯铁粉等[1]。
1.2 焊条的合金成分设计与调整
母材G35CrNiMo6-6属中碳调质高强钢,其主要力学性能指标见表1,母材的化学成分见表2。为了满足母材力学性能的要求,焊缝金属采用与母材接近的合金成分,同时加入适量稀土元素,通过反复多次试验控制Cr、Ni、Mo和稀土的含量及相互匹配,以提高焊缝的强度和韧性。
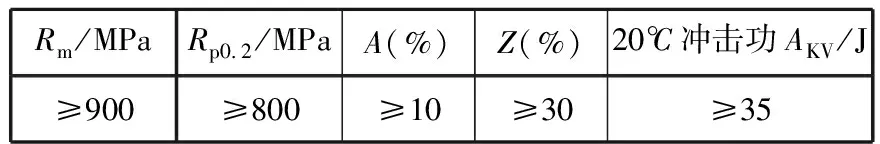
表1 G35CrNiMo6-6材料的力学性能指标Table 1 Mechanical property of G35CrNiMo6-6 material
碳可以显著地提高焊缝的强度,但是会降低焊缝的韧性,还容易导致焊接裂纹,因此焊缝中碳含量控制在0.12%左右。……
登录APP查看全文