75 t转炉耳轴的锻造
2012-09-27马廷威刘志华王玉红
马 谦 马廷威 刘志华 王玉红 刘 巍
(1.渤海石油装备巨龙钢管南京公司,江苏210061;2.中冶京诚(营口)装备技术有限公司,辽宁115004)
耳轴是转炉上的重要部件,与托圈连接在一起,承受转炉的重量,受高温热辐射。耳轴也是传动机构,在工作中承受转动力矩、弯矩、扭矩,高温的热传导和辐射,同时还要承受频繁开启、制动引起的冲击,其工作情况非常复杂,因此耳轴的设计和制造要求非常高。本文以75 t转炉的驱动端耳轴为例,说明其制造过程。
1 驱动端耳轴锻件
根据耳轴的零件图和余量要求绘制出锻件图,如图1所示,锻件材质为20MnMoNb钢,锻后正回火热处理,粗加工后调质,精加工后交货。通过计算得出毛坯的重量为28 520 kg,根据我单位的实际情况,与游动端耳轴合锭,采用76 t钢锭锻造生产。钢锭利用率为62.3%,设备采用80 MN液压机,锻比为4.0。
锻件技术要求:
(1)材质符合JB/T6400—1992的要求,S≤0.02%,P≤0.02%;
(2)按照JB/T5000.8—1998 的规定取样,力学性能按照Ⅴ组锻件检验,Rm≥490 MPa,Re≥420 MPa,A5≥14%,Z≥38%,Aku(Akv)=39 J;
(3)淬火+回火处理,硬度为190~229HBW;
(4)粗加工后超声波探伤按照JB/T5000.15—2007执行,表面到∅650 mm区域不允许有大于Ⅰ级的缺陷,从∅650 mm到∅350 mm区域不允许有大于Ⅱ级的缺陷。
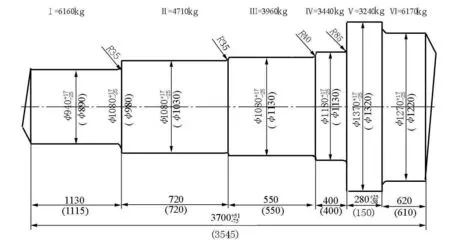
图1 驱动端耳轴锻件图Figure 1 The forging drawing of trunnion at driving end

表1 钢锭化学成分(质量分数,%)Table 1 Chemical composition of steel ingot(mass fraction,%)
2 制造工艺
2.1 工艺路线
工艺路线:电炉(真空冶炼)→铸锭(真空浇注)→热送锻造厂→锻造→锻后热处理→检验→粗加工→探伤→调质→精加工→交货。
2.2 冶炼
由于驱动端耳轴工作环境的特殊性,使其对各方面的要求非常严格,在冶炼时应尽可能降低S、P等有害夹杂含量。采用真空冶炼,真空浇注,以提高钢锭的纯净度,减少钢锭的偏析、缩孔等缺陷。……