FM法在曲轴锻造中的应用
2012-09-27刘志华叶妮佳王玉红马廷威
刘志华 叶妮佳 马 谦 王玉红 马廷威
(1. 渤海石油装备巨龙钢管南京公司,江苏210061;2.中冶京诚(营口)装备技术有限公司,辽宁115004)
曲轴是机械传动的重要部件之一,随着安装曲轴设备的更新发展,曲轴的性能要求也不断提高,从而使得曲轴的生产难度越来越大。曲轴的工作环境特殊,承担着设备的转动带来的震动、冲击和大扭矩力等载荷,因此要求曲轴具有良好的力学性能。本文通过使用FM法,成功锻造出了曲轴,并通过了检验。
1 曲轴毛坯
图1为曲轴锻造毛坯图,材质为35钢,锻后正回火后交货。通过计算毛坯的重量为46 020 kg,根据我单位的实际情况采用76 t钢锭锻造生产,利用率为60.6%,设备采用80 MN液压机,锻比为3.3。
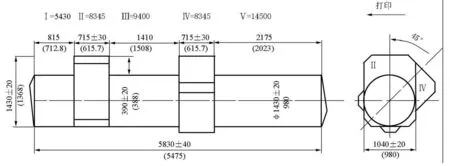
图1 曲轴毛坯图Figure 1 The blank drawing of crankshaft
2 制造工艺
2.1 工艺路线
由于曲轴性能要求很严格,所以在钢锭冶炼时应尽可能降低S、P等有害夹杂含量,采用真空冶炼,真空浇注,以提高钢锭的纯净度,减少钢锭的偏析、缩孔等缺陷。
工艺路线:电炉(真空冶炼)→铸锭(真空浇注)→热送锻造厂→锻造→锻后热处理→探伤→交货。
2.2 锻造工艺
本锻件用76 t钢锭生产。为了保证锻合钢锭内部的孔洞与疏松,破碎钢锭中的铸态组织,使钢锭内部能够被完全压实并得到致密的组织,我们结合公司现有附具情况,决定采用1 200 mm上平砧和平台进行FM法锻造。
第一火次:压钳口,倒棱,去锭底。
第二火次:镦粗钢锭至高1 500 mm,直径约2 500 mm。应用FM法拔方□1 700 mm,道次压下量见表1。满砧进给,每道次结束后翻转90°再压。
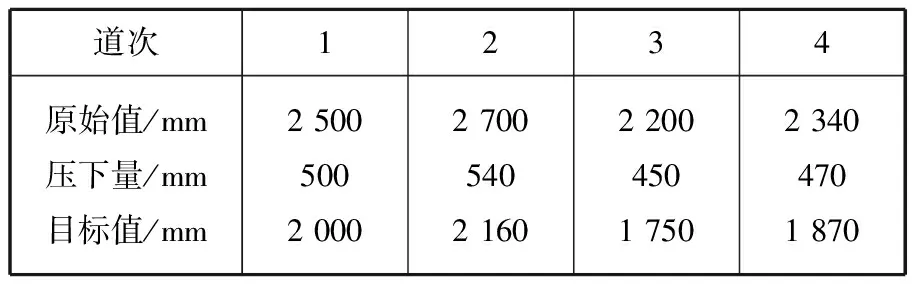
表1 道次制度表Table 1 Pass system table
第三火次:归圆至∅1 700 mm,拔长Ⅳ+Ⅴ到扁方1 500 mm×1 100 mm。
第四火次:如图2,坯料顺时针旋转45°,拔长Ⅰ+Ⅱ+Ⅲ到扁方1 500 mm×1 100 mm,拔长各段至锻件尺寸,精整出成品。……