MTBE装置催化剂失活原因分析及解决方法研究
2012-09-05魏刚,张婕
石油化工应用 2012年12期
魏 刚,张 婕
(1.兰州石化职业技术学院,应用化学工程系,甘肃兰州 730060 2.兰州石化公司丁二烯厂,甘肃兰州 730060)
石化公司MTBE装置使用D006树脂催化剂初期,运行较为平稳,异丁烯转化率和MTBE产品纯度都超过设计指标,情况比较理想。但装置运行一年后,D006树脂催化剂的活性已经明显衰竭,对催化剂进行活化处理后效果仍不理想。期间对反应器中三段催化剂相继作了更换并对D006催化剂短期失活的原因进行了深入的分析,找出了主要原因,并提出了改进措施。检修期间,在MTBE装置进料前增设原料水洗系统,通过长时间的运行操作,取得了满意的效果。延长了催化剂的使用时间,提高了MTBE的产量,对于提高装置经济效益具有重要意义。
1 影响D006树脂催化剂活性的因素
D006催化剂的活性中心是磺酸基(RHSO3),其催化反应机理是[1]:
首先异丁烯和甲醇原料依次通过外扩散和内扩散进入催化剂内部并吸附于磺酸基,在磺酸基的作用下,异丁烯质子化。
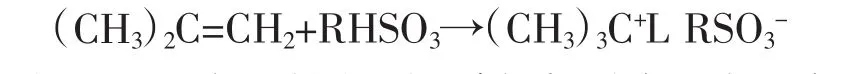
然后,具有活性的异丁烯质子同甲醇反应生成MTBE。化学表达式如下:
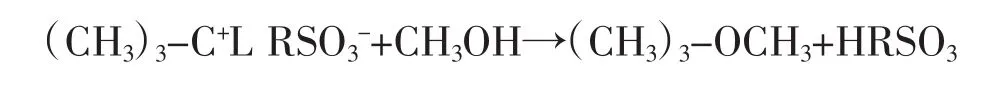
2 导致催化剂失活的因素及分析
在MTBE装置运行过程中,异丁烯转化率下降,就标志着催化剂有一部分失活。下降的程度越大,失活的部分越多,那么催化剂失活的因素有哪些,如何判定,经分析可能有以下四种原因:
(1)催化剂功能基团脱落(即磺酸基团脱落);(2)催化剂本身微孔堵塞;(3)金属离子 K+、Ca2+、Na+、Mg2+、Fe3+等污染催化剂;(4)有机物污染催化剂如:DMF、CAN和N-甲基二乙醇胺等。
从以上四大因素结合MTBE装置操作记录进行如下分析。……
登录APP查看全文