基于PLC的数控车床电动刀架实训装置开发
2012-08-29湛年远谢祥强
装备制造技术 2012年7期
湛年远,谢祥强
(广西电力职业技术学院,广西 南宁 530007)
电动刀架是数控车床故障多发的部件之一,开发基于PLC 的电动刀架实训装置,开展电动刀架及其控制线路拆装、检修与调试实训,可有效提升数控机床维修技术高技能人才的培养品质。
1 电动刀架的控制原理分析
本实训装置基于配置华中HNC-21 世纪星的数控车床,该数控系统采用内置式PLC,刀架电动机的电气控制原理如图1 所示。
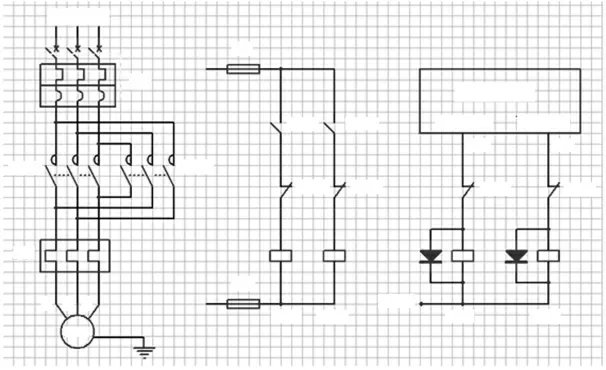
图1 刀架电动机控制原理图
1.1 控制原理
当数控系统发出换刀指令时,由PLC 的Y0.6 输出刀架电动机正转的信号,使中间继电器KA1 的线圈得电,常开触头闭合;接触器KM1 的线圈得电,主触头闭合,刀架电动机开始正转。同时,中间继电器KA1 常闭触头断开,接触器KM1 的常闭辅助触头也断开,接触器KM2 的线圈不能得电,从而实现电气互锁,避免刀架电动机在正、反转切换过程中发生短路现象。
当数控系统检测到目标刀号时,刀架电动机停止正转,并由PLC 的Y0.7 输出反转信号,中间继电器KA2 的线圈得电,常开触头闭合,接触器KM2 的线圈得电,主触头闭合,刀架开始反转,反转的时间由数控系统的刀架控制参数进行设定(约1 500 ms)。当刀架反转时间到,刀架被锁紧,换刀过程结束。
1.2 控制信号
换刀控制的输入信号,主要是选刀按钮发出的刀具选择信号和刀架到位信号。输出信号,主要包括目标刀号(要选择的刀号)、刀架的检测刀号(刀架当前的实际刀号)、刀架电机正反转控制信号等。
刀号的检测,是通过刀架中的发信盘安装的霍尔元件及磁钢来完成的。……
登录APP查看全文
