高精度深长孔的加工方法研究
2012-08-29蓝仁义
装备制造技术 2012年7期
蓝仁义
(广西玉柴机器股份有限公司,广西 玉林 537005)
铰刀应用于金属材料上较高精度的孔类加工领域,例如发动机、变速箱、机床、汽车等机械制造业,只要有孔,都需要此项技术。笔者以汽车发动机零件为例,阐述在机械加工领域中工艺性差,且精度高的孔的加工方法。随着科技的发展,加工的精度要求越来越高,加工孔的精度更是要求严格。其材质一般为铝、铸铁等,是比较软的材质,传统的铰刀在铰孔过程中,就越来越暴露出不能满足加工精度的问题。
玉柴公司生产一款型号为YC6M 的重型发动机,其气缸体的加工精度要求尤其高。机体是发动机零部件加工复杂程度最高的零件之一,而挺柱孔是机体最难加工的工序之一。挺柱孔一般布置在柴油机机体内腔中部,受结构限制加工比较困难,工艺性比较差[1]。保证挺柱孔对凸轮轴的垂直度0.05 mm,是柴油机加工工艺关键之一。挺柱孔是深长孔,精度要求高,粗糙度Ra 1.6 μm,孔径精度Φ 38 H8;况且,一个工件有12个挺柱孔,只要其中任何一个孔存在品质缺陷,那么这件工件就是不合格品,这就增加了加工难度(挺柱孔附图见图1)。
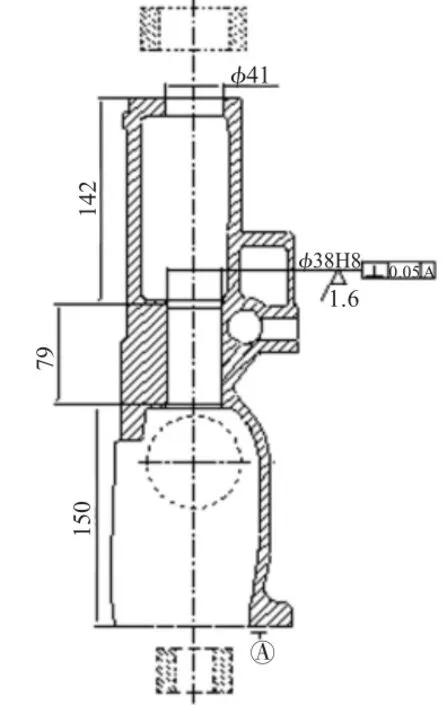
图1 挺柱孔图
以下具体介绍3 种对刀具整改的方式。
1 传统的加工方法
传统的铰刀采用刀具以刀杆作为后导向、接杆与主轴刚性联接的方式。
铰刀在加工YC6M气缸体这种既深长,精度要求又高的孔时,遇到了上述难题。新引进的机床采用的是传统的加工方法,该方法采用接杆刚性联接机床主轴,接杆夹持刀柄传递力矩,而刀具是以刀杆与模板上的导向套间隙配合作为后导向[2]。……
登录APP查看全文
