半自动焊接工装在翼箱焊接中的应用
2012-08-29刘建锐何维国孟显利
装备制造技术 2012年7期
刘建锐,何维国,孟显利
(柳工机械股份有限公司,广西 柳州 545007)
翼箱是装载机前车架的主要部件(见图1),翼箱生产效率的高低,直接影响前车架的拼搭。为提高翼箱焊接效率,满足前车架拼搭需求,自行设计了半自动焊接工装,翼箱背缝、圆搭子与加强板的焊缝,实现了半自动焊,缩短了翼箱焊接时间,提高了焊接品质。

图1 翼箱部件图
1 结构特点分析
翼箱由内外侧板、后板、搭子、加强板和支撑板组成,是一个箱型结构。主要的焊缝如图2 所示。
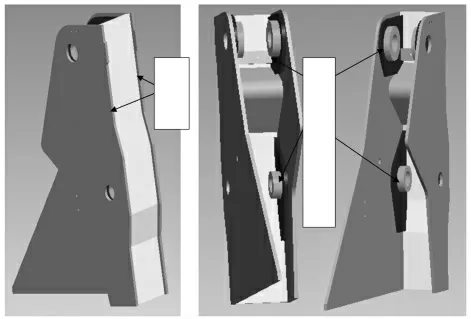
图2 翼箱结构主要焊缝图
其中,翼箱背缝是两条最主要的焊缝,且焊缝平行,平焊时有一个上坡焊和一个下坡焊,只要解决这两个位置的焊接,则很容易实现半自动焊接;搭子与加强板可以焊接后作为翼箱的部件,且焊缝为规则的圆形,容易实现半自动焊接;其他焊缝在翼箱内侧,而且焊缝不规则,实现半自动焊很困难。
2 翼箱背缝半自动焊接工装
2.1 工装的组成
翼箱背缝半自动焊接工装如图3 所示。
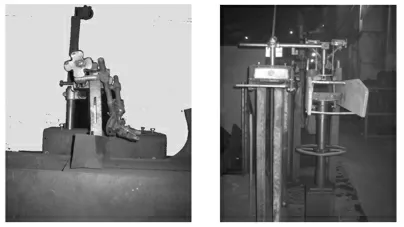
图3 翼箱背缝半自动焊接工装照片
该工装由焊接小车、支撑架和随动机构组成。焊接小车可以购买,支撑架也比较简单,只要能够支撑翼箱使之平稳就可以。翼箱背缝为两条平行的焊缝,因此需要安装双焊枪同时焊接,提高焊接效率。因为要实现翼箱背缝上的上坡和下坡焊,因此随动机构的设计是此工装的难点,焊枪必须要能够随着焊缝抬起或者降低。
我们是采用在安装焊枪的机构内加装压缩弹簧的方式来实现的(如图4)。……
登录APP查看全文
