CA6140杠杆加工工艺分析
2012-08-29王娟平
王娟平
(宝鸡文理学院 机电系,陕西 宝鸡 721016)
CA6140 的杠杆,是用来起支承、固定作用的。零件的材料为HT200,轮廓尺寸不大,生产工艺简单,铸造性能优良,、塑性较差、脆性高,采用大批生产的金属模铸造。在此对其加工工艺性进行分析,其零件如图1 示。但铸造表面品质的要求高,此零件的加工表面如下:
钻2—M6 螺纹孔;
铣杠杆底面及2—M6 螺纹孔端面。
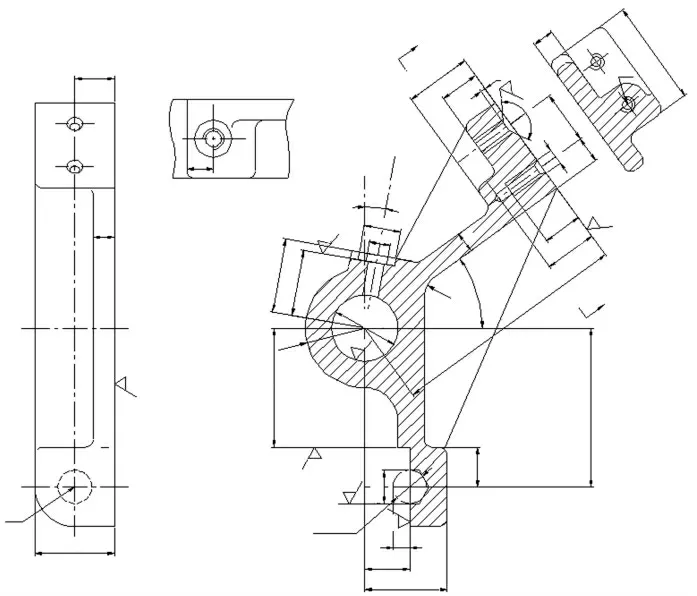
图1 CA6140 杠杆零件图
1 基准面的选择
1.1 粗基准的选择
按照粗基准的选择原则,选择本零件的不加工表面是加强肋所在的肩台的表面,作为加工的粗基准,可用装夹对肩台进行加紧,利用一个V 形块支承Φ45 mm 圆的外轮廓作主要定位,以限制z、z、y、y 这4个移动和旋转自由度。再以一面定位消除x、x 两个移动和旋转自由度,达到完全定位,就可加工Φ25 mm的孔。以Φ45 mm 外圆面为基准的加工表面包括:Φ(的孔、杠杆下表面。
1.2 精基准的选择
主要考虑到基准重合的问题,和便于装夹,采用Φ25 的孔作为精基准
2 加工余量和工艺路线的确定
2.1 加工余量的确定
毛坯如图2 所示。因台阶已被铸出,选用6 mm的铣刀进行粗加工,半精铣与精铣的加工余量都为0.5 mm。

图2 毛坯图
其他各加工表面的加工余量分述如下:
(1)加工Φ25 mm 的端面,加工余量设为3 mm,粗加工2 mm 到金属模铸造的品质和表面的粗糙度要求,精加工1 mm,同理,上下端面的加工余量都是2 mm。
(2)对Φ 25 mm 的内表面加工。由于内表面有粗糙度要求Ra =1.6 μm。可用一次粗加工1.9 mm,一次精加工0.1 mm 就可达到要求。
(3)加工宽度为30 mm 的下平台时,用铣削的方法加工台肩。由于台肩的加工表面有粗糙度的要求Ra=6.3 μm,而铣削的精度可以满足,故采取分4次的铣削的方式,每次铣削的深度是2.5 mm。……
