20辊轧机板形辊驱动方案研究
2012-06-26侯文武
电气传动 2012年3期
关键词:测量
侯文武
(铜陵金威铜业有限公司,安徽 铜陵 244001)
1 引言
20辊精轧机是本公司板带材成品轧制的关键设备,由于设备问题未完成最终调试,控制功能尚未完善;其中板形辊的传动控制在生产过程中表现出与带材不同步及速度波动等问题,造成带材表面划伤及张力波动,严重影响到轧机的产量及带材质量。本文通过对其控制原理的分析研究,找出其存在问题,通过改变板形辊的控制方式及补偿转矩的优化,达到板形辊的同步和稳定运行。
2 板形辊控制原理分析
ABB公司Stressometer板形辊测量的基本原理是基于测量带材的张力施加在每个区域的径向力。图1表明带材以一定的包角和张力包覆测量辊的情况,有:
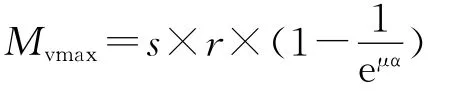
式中:s为带材张力;r为测量辊半径;μ为摩擦系数;α为包角。
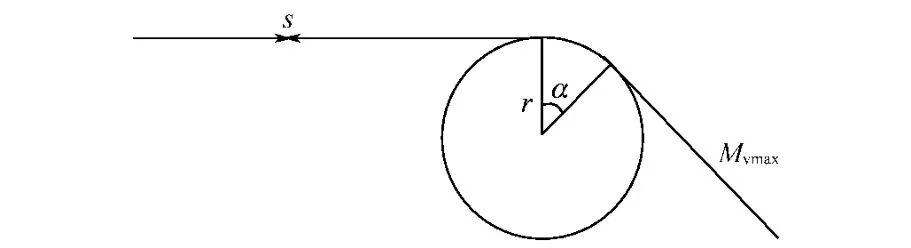
图1 带材拖动转矩原理图Fig.1 Strip drag torque schematic diagram
在带材的最大拖动转矩Mvmax的作用下,测量辊跟随带材转动。在轧制过程中,为避免两者之间的滑动造成带材表面划伤,测量辊的摩擦转矩与加速转矩之和应不大于带材的最大拖动转矩。由于板形辊的转动惯量较大,一般都采用驱动装置传动。
测量辊的摩擦转矩受轴承、密封、空气阻力等因素影响,而加速转矩与测量辊的转动惯量与角加速度的乘积有关。在实际应用中,由于板形辊的转动惯量较大,在小张力轧制及加减速的过程中,带材与板形辊之间的相对滑动是可能存在的,因此,需要使用辅助驱动装置以增加一定的转矩,使得所需转动转矩不超出带材的最大拖动转矩。……
登录APP查看全文