电火花线切割机床AutoCut多次切割编控系统
2012-06-05李东瑞
电加工与模具 2012年3期
李东瑞,张 丹
(无锡市比奥迪科技有限公司,江苏 无锡 214121)
目前,国内线切割编控软件主要是基于PC机DOS或WIN 98平台下运行的编控系统,在这些平台下不支持大容量的内存条和硬盘,无法使用当前主流通用的硬件,也不支持直接与U盘连接,即使通过加装专用硬件和软件使用U盘来传递数据,U盘的容量、型号也受到很多限制,编控系统软件的更新换代也无法赶上PC硬件的飞速发展,软件运行平台低,许多功能无法直接在系统中实现。
随着模具加工技术迅速发展的需要及零件加工精度的不断提高,对数控电火花线切割机床的加工精度和表面粗糙度提出了更高的要求,多次切割已成为数控高速走丝电火花线切割机床的必然发展方向。多次切割技术可明显提高高速走丝机床的加工质量,获得满意的表面粗糙度;还可解决单次切割时的材料变形影响,提高加工精度,消除往返切割条纹。应用多次切割提高加工工艺指标,必须解决以下几方面的问题:①脉冲电源应具备窄脉宽波形输出和高效率加工,并尽可能减小电极丝损耗;②电极丝应保持相对稳定;③进一步提高机床加工精度;④提供开放的加工工艺数据库。
1 系统原理
AutoCut线切割编控系统是基于Windows XP平台的线切割编程控制系统,它由运行在Windows XP系统下的AutoCut编程软件、AutoCut控制软件和基于PCI总线的四轴运动控制卡组成(图1)。
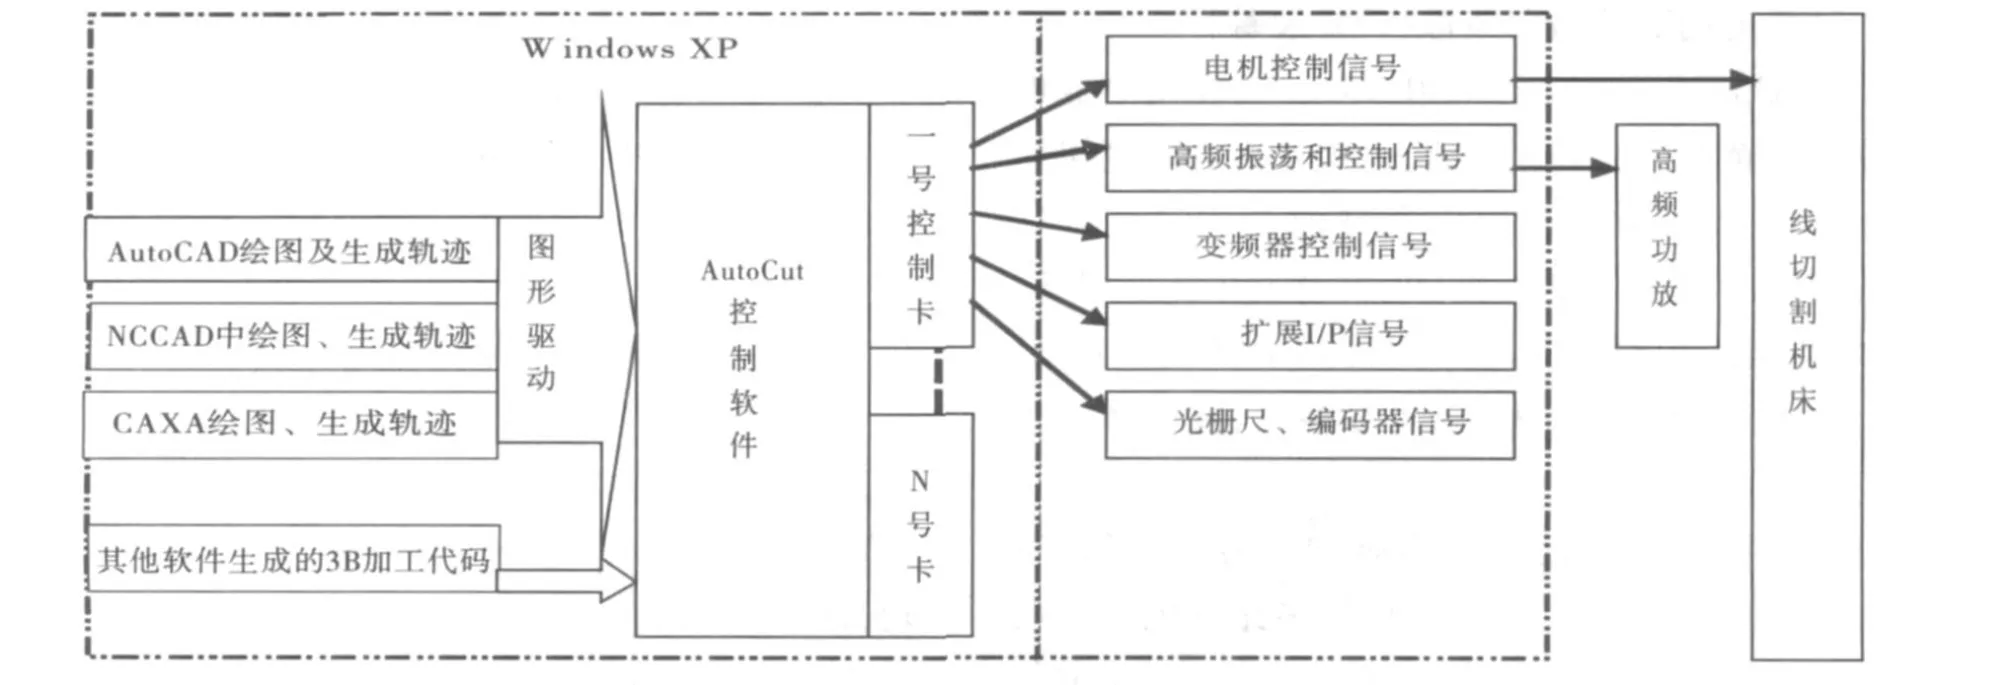
图1 AutoCut线切割编控系统构成
首先利用CAD软件根据产品要求绘制加工图形,然后用AutoCut编程软件对CAD图形进行多次切割工艺参数编程,生成线切割加工的二维或三维数据加工文件,最后由AutoCut控制软件、运动控制卡完成产品加工。……
登录APP查看全文