垂直分型无箱造型线生产发动机缸体的生产实践
2012-01-06高志明朱孔乾姚继成
中国铸造装备与技术 2012年1期
关键词:工艺
高志明,朱孔乾,姚继成
(1.山东常林铸业有限公司;2.济南铸造锻压机械研究所有限公司)
垂直分型无箱造型线生产发动机缸体的生产实践
高志明1,朱孔乾1,姚继成2
(1.山东常林铸业有限公司;2.济南铸造锻压机械研究所有限公司)
根据垂直分型无箱射压造型机特点,设计472FC汽车发动机缸体的工装及工艺参数,采用立浇垂直分型方式生产缸体。
缸体;垂直分型;铸造工艺
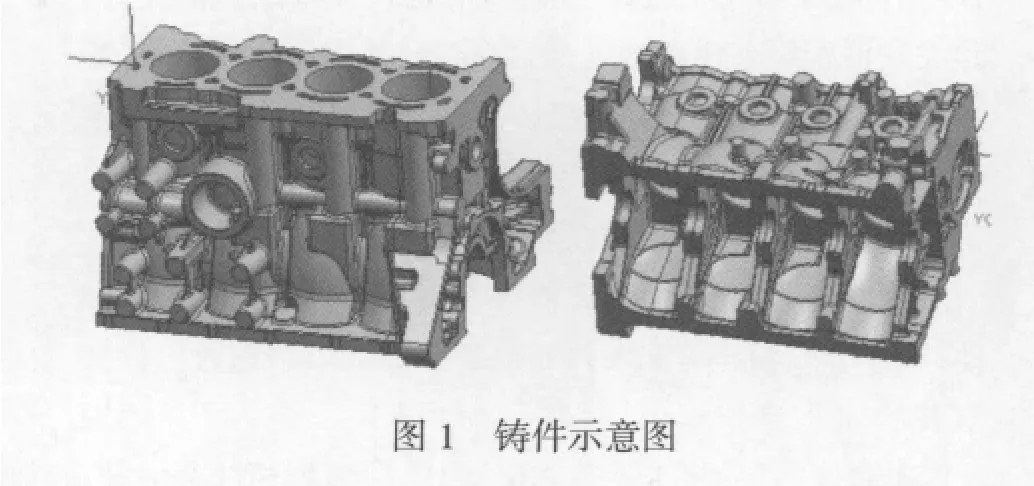
472FC缸体是一款高速环保的四缸直列式汽缸体,铸件轮廓尺寸为360mm×269mm×232mm,重量32.6kg,主要壁厚4mm,材质为HT250,本体硬度要求190—220HB。结构简图见图1。该款机型不使用缸套,是一个复杂、薄壁,高强度、高精度的灰铸铁铸件。其质量的好坏直接影响发动机的性能。因此对铸造工装工艺的设计及生产过程质量控制有很高的要求。
1 铸造工艺设计
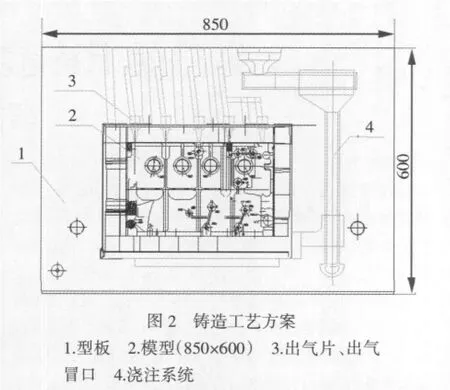
铸造工艺设计见图2,选用湿型砂铸造,在VMM6080D垂直分型无箱造型线上生产。立浇垂直分型,每箱一件,所用砂芯全部为热芯。整个铸型由8个砂芯组成,手工组装后使用自动下芯机下入型腔。主要工艺参数选择为:铸造收缩率0.8%,外模起模斜度1~3°,芯盒起模斜度<2°,铸造加工余量1~3mm,最小铸出壁厚3mm。
1.1 浇注系统
内浇道设在缸体曲轴档座,阻流设在横浇道前端,在侧板芯上安放泡沫陶瓷过滤网片(位于横浇道前)。直浇道和横浇道由砂型形成,内浇道由砂芯形成。
1.2 排气系统
在外模型板上靠近盖板芯芯头顶部安放垂直出气片,分别对型腔和缸筒芯进行排气;同时在与型腔相通的出气片底部安放集渣、出气冒口。……
登录APP查看全文