岭澳核电汽轮发电机外机座冷却器罩装焊工艺
2011-11-14孙学杰
电焊机 2011年5期
侯 勇,孙学杰
(四川职业技术学院,四川 德阳 618000)
岭澳核电汽轮发电机外机座冷却器罩装焊工艺
侯 勇,孙学杰
(四川职业技术学院,四川 德阳 618000)
东方电机股份有限公司为确保岭澳核电发电机外机座关键部件冷却器罩的合格生产,从合同要求出发,结合企业实际情况,低成本、高质量地完成了冷却器罩制造。冷却器罩尺寸大,精度要求高,按合同要求一次成型难度大。通过几种备料成型方案的对比,最终选择较为有效且经济的方案。同时制定合理的装焊工艺,确保成型尺寸,最终控制了焊接变形,确保合同尺寸要求。对与国外企业合作生产发电机产品在备料装焊工艺创新方面有一定的指导意义。
岭澳核电;外机座;冷却器罩;装焊工艺
0 前言
机座是汽轮发电机上外形最大的固定部分,1 000 MW岭澳核电外机座是东方电机股份有限公司首次与法国Alstom公司分包合作生产的项目之一。该机座是至今世界上所生产的尺寸最大的外机座之一,精度要求高,焊接难度大。冷却器罩是该机座最重要的零部件之一,尺寸大,技术要求高。
1 冷却器罩结构和基本参数
大容量的汽轮发电机机座常设有冷却器罩,其作用是采用冷却气体来冷却定子、转子绕组。1000MW级的岭澳外机座具有四个直立式冷却器罩。该冷却器罩属于水-氢-氢冷却方式,是防爆受压容器元件。其结构尺寸如图1所示,具体技术参数如表1所示。
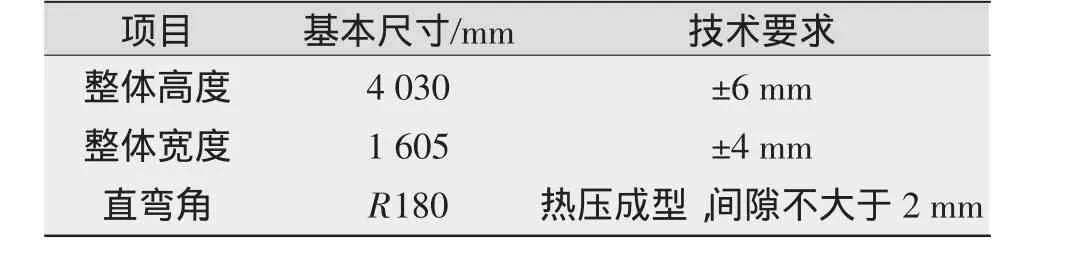
表1 冷却器罩主要技术参数
该冷却器罩分为两节,由两节组焊而成,材料16MnR,板厚65mm,尺寸较大。……
登录APP查看全文