DANIELI线材轧机辊环缩紧装置故障分析
2011-10-21孙海新
中国设备工程 2011年12期
孙海新
(福田雷沃重工农装事业本部设备能源科,山东 潍坊 261206)
DANIELI公司生产的线材轧机速度可达140m/s,其轧机辊环锁紧装置独具特色,与其同型号轧机相比有精度高、寿命长的优点。但在国内高线厂使用过程中由于轧制速度高及对其性能了解不深等原因也出现过不少问题。
一、常见故障
线材的高速轧制引起碳化钨辊槽的老化,需频繁更换轧辊或轧槽、频繁拆装辊环锁紧装置。辊环锁紧装置的主要故障有松套、断套、裂辊、碎辊、轴头脱丝。
二、故障原因分析
1.辊环锁紧装置结构及受力分析
DANIELI轧机辊环锁紧装置装配图见图1。
辊环以轧辊轴轴肩为基准,下部由下滑环和上滑环定位,上部由锥套定位,靠M68×2的螺帽锁紧,锥套靠碟簧(五个叠加)产生的弹力定位。
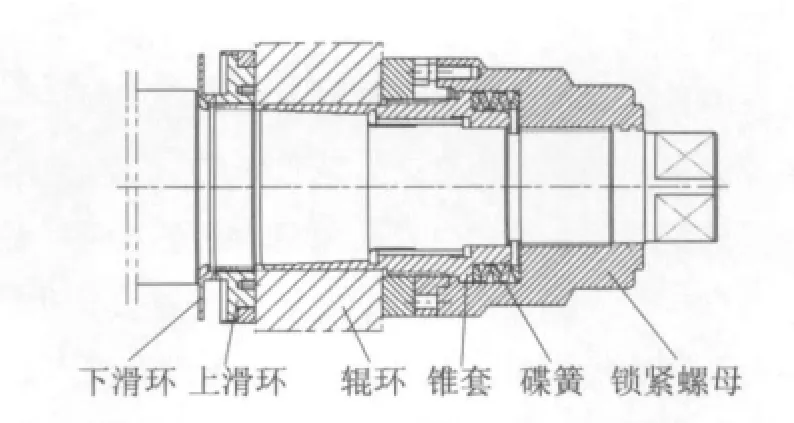
图1
辊环的轧制力矩的来源:锥套传递约30%轧制力矩、轴向锁紧传递约70%的轧制力矩,轴向锁紧力来自于锁紧螺母M68×2的螺纹产生的锁紧力。
2.常见故障原因
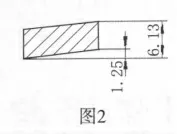
(1)碟簧失效引起的问题及处理方法辊环锁紧装置所用碟簧见图2。碟簧的自然厚度为6.13mm,合计五片,共30.65mm。辊环锁紧后碟簧的标准总厚度为27.5±0.4mm。碟簧压缩量为30.65-27.5=3.15±0.4mm。
当辊环锁紧装置反复多次拆装后,碟簧的失效在所难免,此时造成锥套定位不到位,锥套与辊轴锥面间无法承受30%的轧制力矩,出现松套现象。所以要定期测量碟簧厚度。当碟簧周边出现裂纹或塑性变形过大时该碟簧报废,当碟簧厚度超出6.13±0.1mm的公差范围时应更换新的碟簧。
(2)锥套引起的问题及处理方法
①生锈
登录APP查看全文