谈“车工怕杆”的原因与对策
2011-10-13马元普
中国现代教育装备 2011年2期
关键词:变形
马元普
青海省工业职业技术学校 青海西宁 810001
谈“车工怕杆”的原因与对策
马元普
青海省工业职业技术学校 青海西宁 810001
“车工怕杆,钳工怕眼”是大家都熟悉的口头语,细长轴工件长径比(L/D)较大(≥25),刚性差,对于切削力、振动和切削温度十分敏感。车削加工时,很容易产生弯曲变形和振动,从而影响加工精度,得不到准确的几何形状精度和理想的表面质量。尤其是加工丝杆和精车长轴外圆,若不能提高其机械加工精度,将极大地影响产品质量。
通过多年生产和实训教学,笔者在这方面进行了研究和探讨。
一、影响细长轴加工精度的因素
1.切削力
在切削过程中,有大小相等、方向相反的力分别作用在刀具和工件上,这个在切削过程中产生的力,称为切削力。切削力是怎样产生的呢?原来切削时,在刀具的作用下,切削层金属、切屑和工件表面层金属都要产生弹性变形和塑性变形。又由于切屑沿前刀面流出,故有摩擦力作用于前刀面。同时,又因刀具和工件间的相对运动,还有摩擦力作用于后刀面。所以,变形抗力和摩擦阻力形成了切削合力Fr。切削合力可以分解成3个互相垂直的力;切向力(主切削力)Fz,径向力(切深抗力)Fy,轴向力(进给抗力)Fx(如图1所示)。一般情况下,主切削力Fz最大,Fy、Fx小一些,随着刀具几何参数,切削用量、刃磨质量的不同,Fy、Fx相对于Fz的比在很大范围内变化:
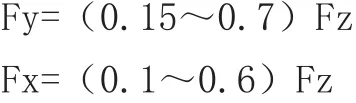
车削外圆时,Fz是计算切削功率的重要依据。Fy虽不作功,但能使工件变形或造成振动,对加工精度或已加工表面质量影响。……
登录APP查看全文
