船用5083铝合金随焊滚压工艺的有限元计算
2022-10-31黄震宇
造船技术 2022年5期
黄震宇
(中船第九设计研究院工程有限公司,上海 200063)
0 引 言
船用5083铝合金属于Al-Mg系铝合金,具有较低比重、中等强度、良好塑性、抗蚀性及焊接性,综合性能优良,其焊接结构广泛应用于船舶领域[1-2]。
铝合金的线胀系数和凝固时的体积收缩率比钢大,在焊接铝合金时,通常因为收缩内应力过大而在脆性温度区间内产生热裂纹,这是焊接铝合金时常见的严重问题[3]。采用钨极惰性气体保护焊(Tungsten Inert Gas Welding,TIG焊),焊接热输入较为集中,焊后易形成较大的残余应力,焊缝、熔合线及热影响区易产生裂纹,大幅影响结构强度。为降低船用5083铝合金焊后残余应力,降低焊接过程中的热裂倾向,在常规焊接的基础上增设滚压工艺,即在焊枪后方一定距离设置滚轮,滚轮以一定的速度及压下量(压入焊板深度)对处于熔融状态的焊缝进行滚压。
采用有限元分析软件MSC.Marc建立随焊滚压模型,对随焊滚压工艺进行模拟,与常规TIG焊工艺的焊后残余应力进行对比,探究轮枪距及压下量对随焊滚压工艺下的焊后残余应力影响。
1 材料性能
假定材料各向同性且均匀,船用5083铝合金材料性能参数[4]如表1所示。在MSC.Marc中可通过材料特性定义模块(MATERIAL PROPERTIES)进行性能参数定义。
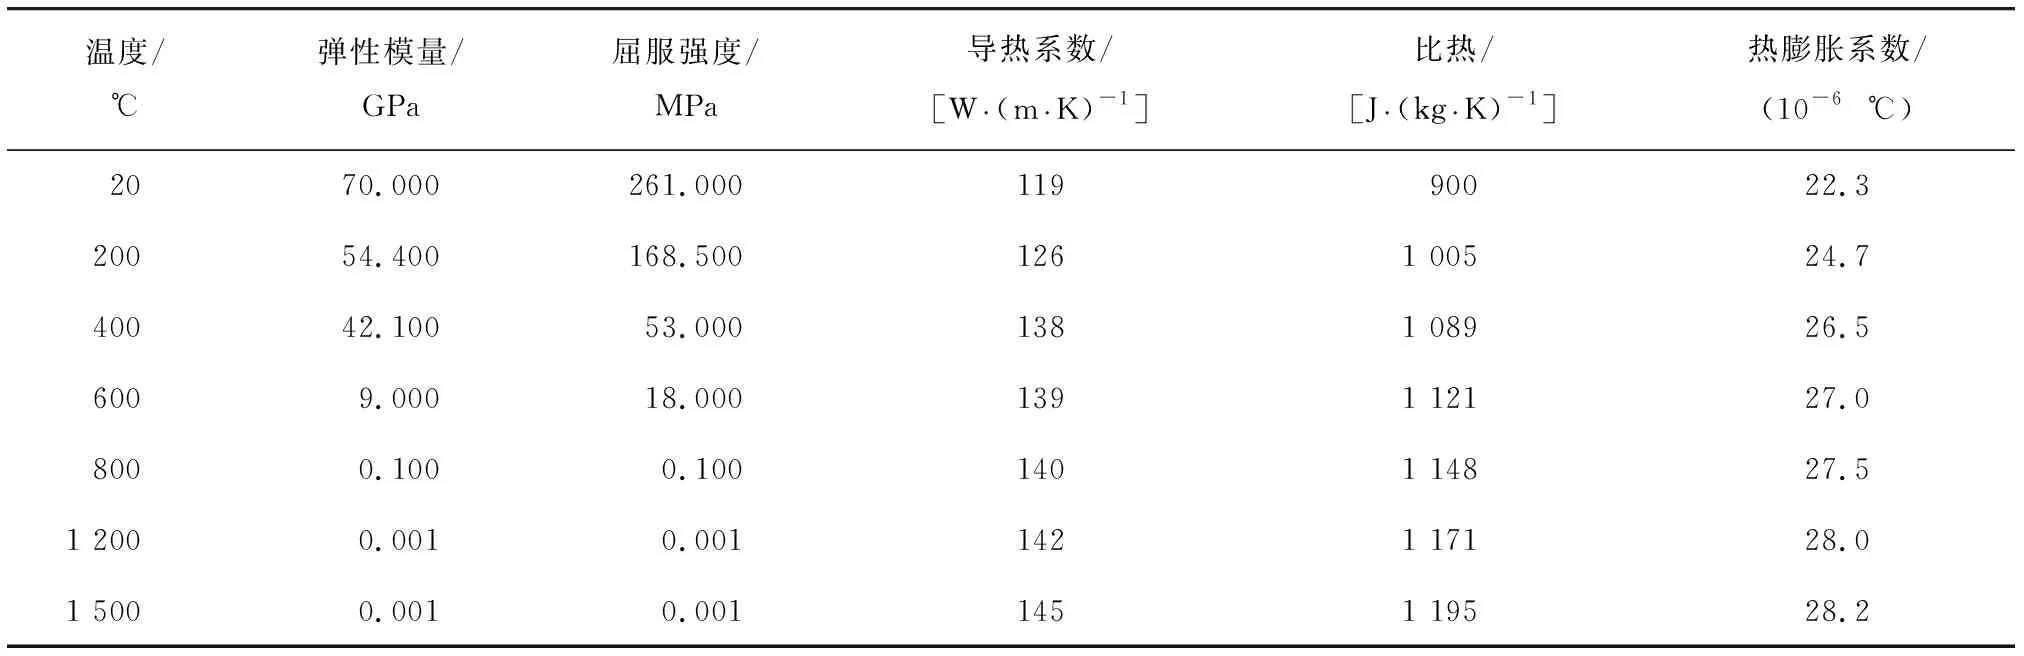
表1 船用5083铝合金材料性能参数
2 常规焊接模型
2.1 网格划分
使用MSC.Marc对船用5083铝合金薄板TIG焊的应力场进行模拟,模型中的薄板长(焊缝方向)为180 mm、宽为50 mm、厚为4 mm。将薄板用六面体单元进行网格划分:焊缝附近区域的单元尺寸相对较小,网格划分相对较密,网格尺寸为1 mm×1 mm×3 mm;……
登录APP查看全文