重型车床锁紧块铸造工艺改进
2022-06-21刘智峰
金属加工(热加工) 2022年4期
刘智峰
天水星火机床有限责任公司 甘肃天水 741024
1 序言
目前,我公司生产的重型车床锁紧块出品率低,成本较高,现场操作工艺复杂,并且有缩孔、缩松缺陷,基于这种情况,需进行工艺改进。
锁紧块属于厚壁铸件,壁厚2 6 0 m m,材 质H T 2 5 0 , 毛 坯 重4 4 0 k g , 轮 廓 尺 寸φ260mm×1100mm。铸件不得有缩松、缩孔、夹杂及气孔等铸造缺陷。
2 原工艺存在的问题
2.1 造型操作工艺
原工艺(见图1),从一端分型,铸件全放在下箱,为保证重力补缩优势,需要较大的重力压头,因此上箱高度不能低于300mm。造型合箱后砂箱高度1700mm以上,使用两箱造型时,涂料涂刷不便,且涂刷后燃烧不充分,产生表面粘砂而影响铸件质量。若采用三箱造型,则现场操作工艺复杂,砂铁比较高,型砂使用多,造型成本增加。
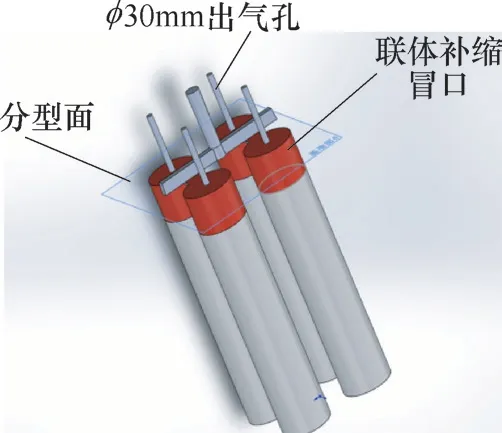
图1 原铸造工艺
2.2 凝固方式
原工艺根据顺序凝固原理,采用自下而上顺序凝固,铸件靠重力补缩,由于灰铸铁结晶温度范围较宽,再加之上砂型和出气孔的冷却,铸件上部一段外壳结壳较快,不能满足自下而上顺序凝固的要求,在铸件顶面向下150~200mm易出现缩松或缩孔缺陷,严重时可使铸件报废,灰铸铁由其自身特性决定,不易实现顺序凝固[1]。
2.3 浇注系统和冒口
从铸件质量出发,总结原工艺生产经验,在顶端加高200mm做为联体补缩冒口,使铸造缺陷上移,使其在加工过程中被去除,这样基本满足铸件质量要求。原来采用浇注系统补缩,为方便补缩,内浇道截面使用高梯形,但内浇道在液态凝固后期不能及时封闭,不能更好地应用石墨化膨胀对后续凝固收缩进行补缩,因此铸件在凝固晚的部位易出现缩松、缩孔缺陷。……
登录APP查看全文