空间角度螺纹孔的加工方法
2022-03-21李培超郝鹏
汽车工艺师 2022年3期
关键词:设备
李培超,郝鹏
宝鸡法士特齿轮有限责任公司 陕西宝鸡 722409
随着汽车制造业的发展,变速器壳体类零件的结构变得越来越复杂,具有空间角度的螺纹孔出现在了很多壳体类零件上,要加工这些螺纹孔,就需要增加专门的工序,存在以下问题:①需要卧式加工中心加工,导致设备成本增加;②需要专用的夹具,导致夹具成本增加;③人员成本增加。这些问题导致零件成本增加,在市场竞争日益激化的时代,如何实现工艺最优,降低制造成本,已经提上日程。
为了解决以上问题,利用万能角度侧铣头,在三轴设备上改变刀具旋转中心线,将具有空间角度的螺纹孔加工出来,成为急需解决的问题。以加工一个离合器壳体侧面的2-M8螺纹孔为例(见图1),从设备信息确认、侧铣头调试、程序编制三个方面,介绍利用万能侧铣头在三轴设备上,加工具有空间角度螺纹孔的方法。
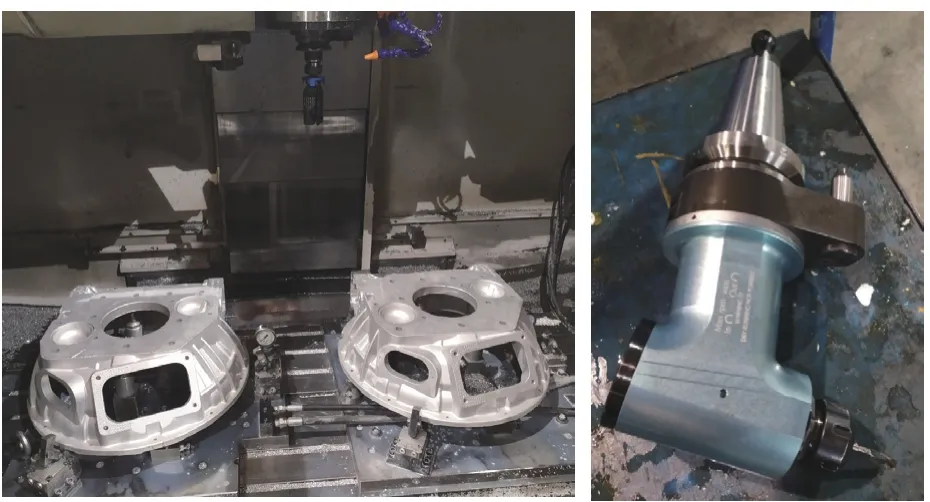
图1 待加工的离合器壳体侧面螺纹孔
该加工过程采用的设备是三轴联动立式加工中心,其中侧铣头为万能角度头,螺纹孔参数是2-M8,有效深度20mm、底孔23mm,角度为X-Y面80°,Y-Z面40°。
设备信息确认
1.设备行程确认
(1)XY行程确认 在立式加工中心上,对离合器零件进行加工,由于是加工侧面的螺纹孔,角度头在加工过程中会超出工作台面,需要确认设备的X轴和Y轴行程距离,通过查阅设备资料,其行程为X=1400mm/Y=800mm,理论计算后,行程满足加工要求。
(2)Z轴行程确认 由于角度头侧面尺寸大,如要需要加工的孔系与工作台的距离小,则可能会产生干涉,查阅设备资料,设备的Z向行程为825mm,满足侧铣头的使用要求。……
登录APP查看全文
