钢悬链线立管焊缝的自动超声检测
2021-12-22张天江
无损检测 2021年7期
陈 亮,张天江,吴 员
(海洋石油工程股份有限公司,天津 300452)
钢悬链线立管(SCR)是深海油气开发半潜平台的重要组成部分,由于其受力状态特殊,所以需要严格控制焊缝质量,目前自动超声检测(AUT)已成为此类管线的首选检测方法。DNVGL-ST-F101-2017和API 1104-2008标准中的基于经验的焊接缺陷验收标准已不能满足此类焊缝的检测需求,需根据工程临界分析(ECA)技术建立项目专用的焊缝缺陷验收标准,要求AUT技术具有高定量精度,以满足工程应用的需要。笔者介绍了SCR焊缝质量检测技术,对缺陷的高度定量进行了修正,提高了缺陷高度的定量精度。
1 检测对象
钢悬链线立管集海底管线与立管于一身,用来连接海底生产系统与油气处理平台,其分为常规海管区域、非关键区域和关键区域。SCR管线设计如图1所示。
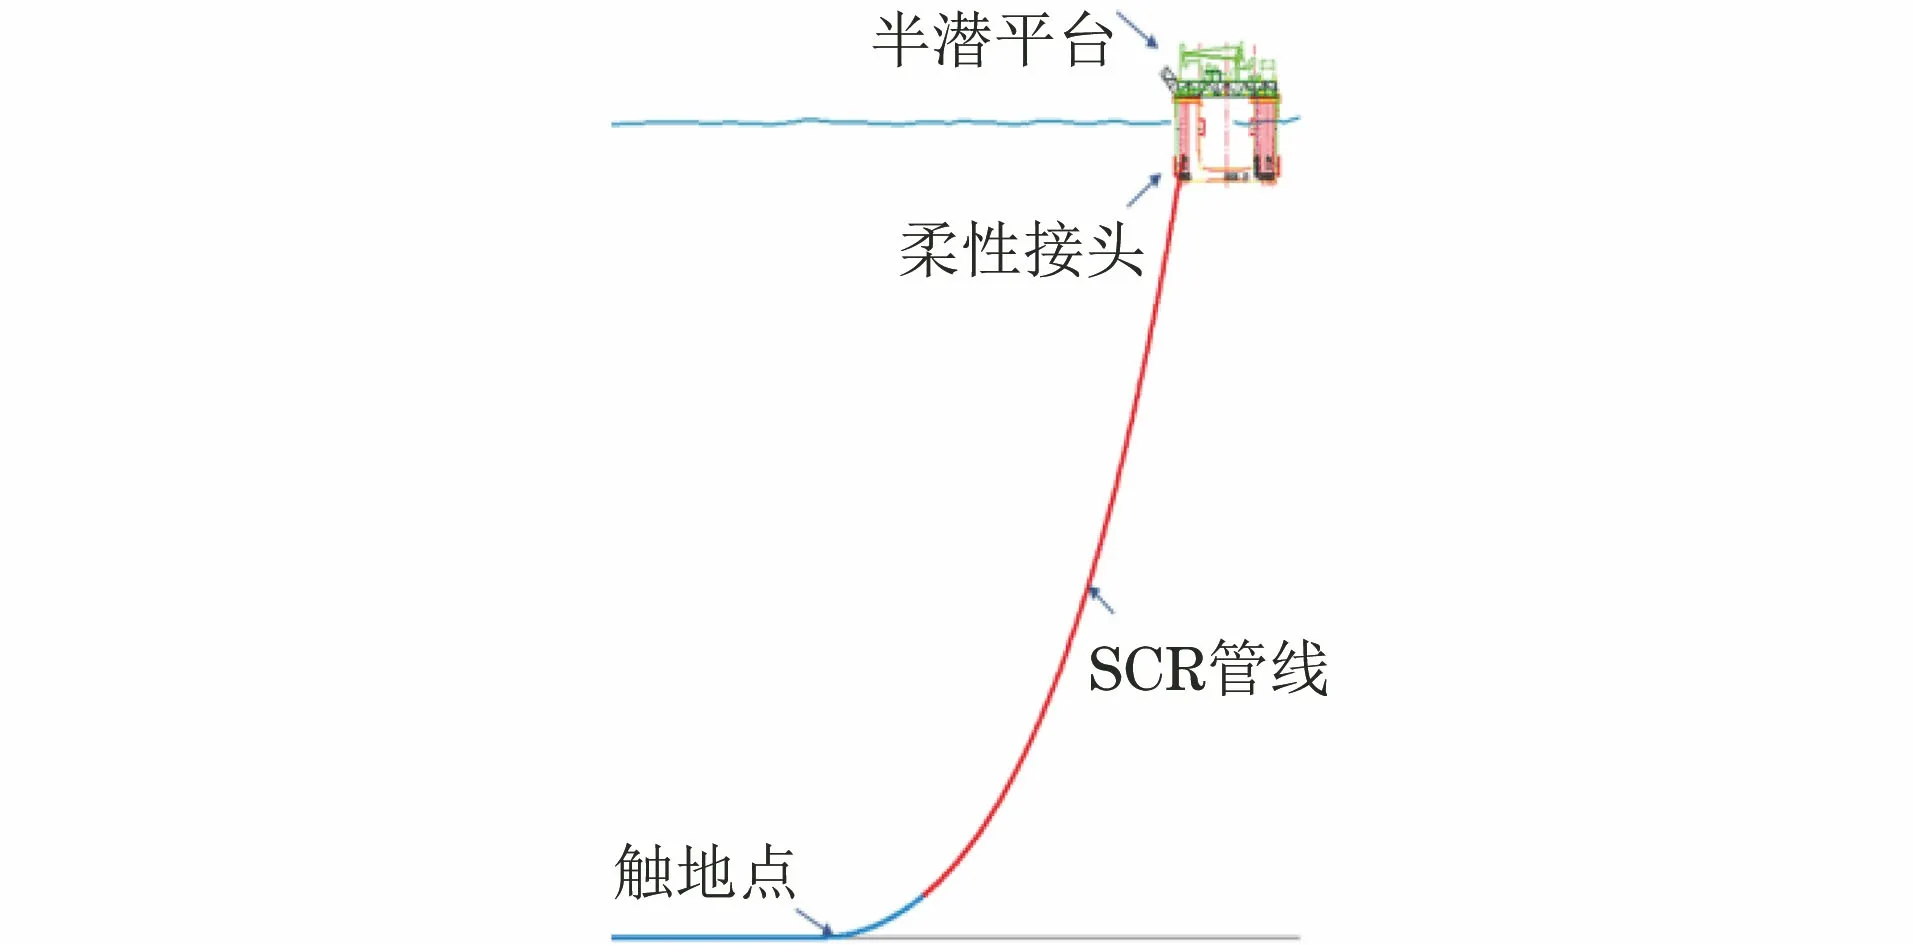
图1 SCR管线设计示意
2 检测方法
SCR管线在服役期间受到循环应力的作用,但不允许对焊缝进行任何返修作业,因此精确评定缺陷的尺寸至关重要。射线检测不能测定缺陷的高度和深度,常规超声检测和相控阵检测技术的高度定量精度不足,所以均不适用于此类管线的焊缝检测。相控阵AUT既具有发现微小缺陷的能力,也能满足高度定量精度的要求,可以用来检测海底管线焊缝。
DNVGL-ST-F101-2017标准规定了用分区法相控阵AUT对海底管线焊缝进行检测。管线采用ECA技术验收,某SCR海底管线项目的典型ECA验收标准如表1所示。

表1 某海底管线项目的典型ECA验收标准 mm
3 AUT的原理
3.1 相控阵原理
相控阵技术分别对阵列中的每个晶片延时发射激励脉冲,从而可创建不同的声束角度及聚焦距离。……
登录APP查看全文