基于CIVA仿真的管帽焊缝相控阵超声检测工艺
2021-12-22刘礼良饶耀平
无损检测 2021年7期
刘礼良,饶耀平,邓 进,杨 齐
(1.中国特种设备检测研究院,北京 100029;2.国家市场监督管理总局无损检测与评价重点实验室,北京 100029;3.北京燕华工程建设有限公司,北京 102501)
某厂在安装合成反应器换热管管帽的过程中,发现其焊缝坡口面处存在未熔合类缺陷,曾采用射线双壁双影垂直照射法对现场换热装置的端部φ89 mm管帽焊缝进行射线检测,因管帽局部壁厚较厚且焊缝结构复杂,所以其检测灵敏度较低且难以得到缺陷的尺寸信息。换热管材料为S32168,管帽结构检测位置如图1所示,重点检测部位为两侧坡口面(位置1和位置2分别为焊接接头坡口面,以下称位置1为侧壁坡口,位置2为斜边坡口)。
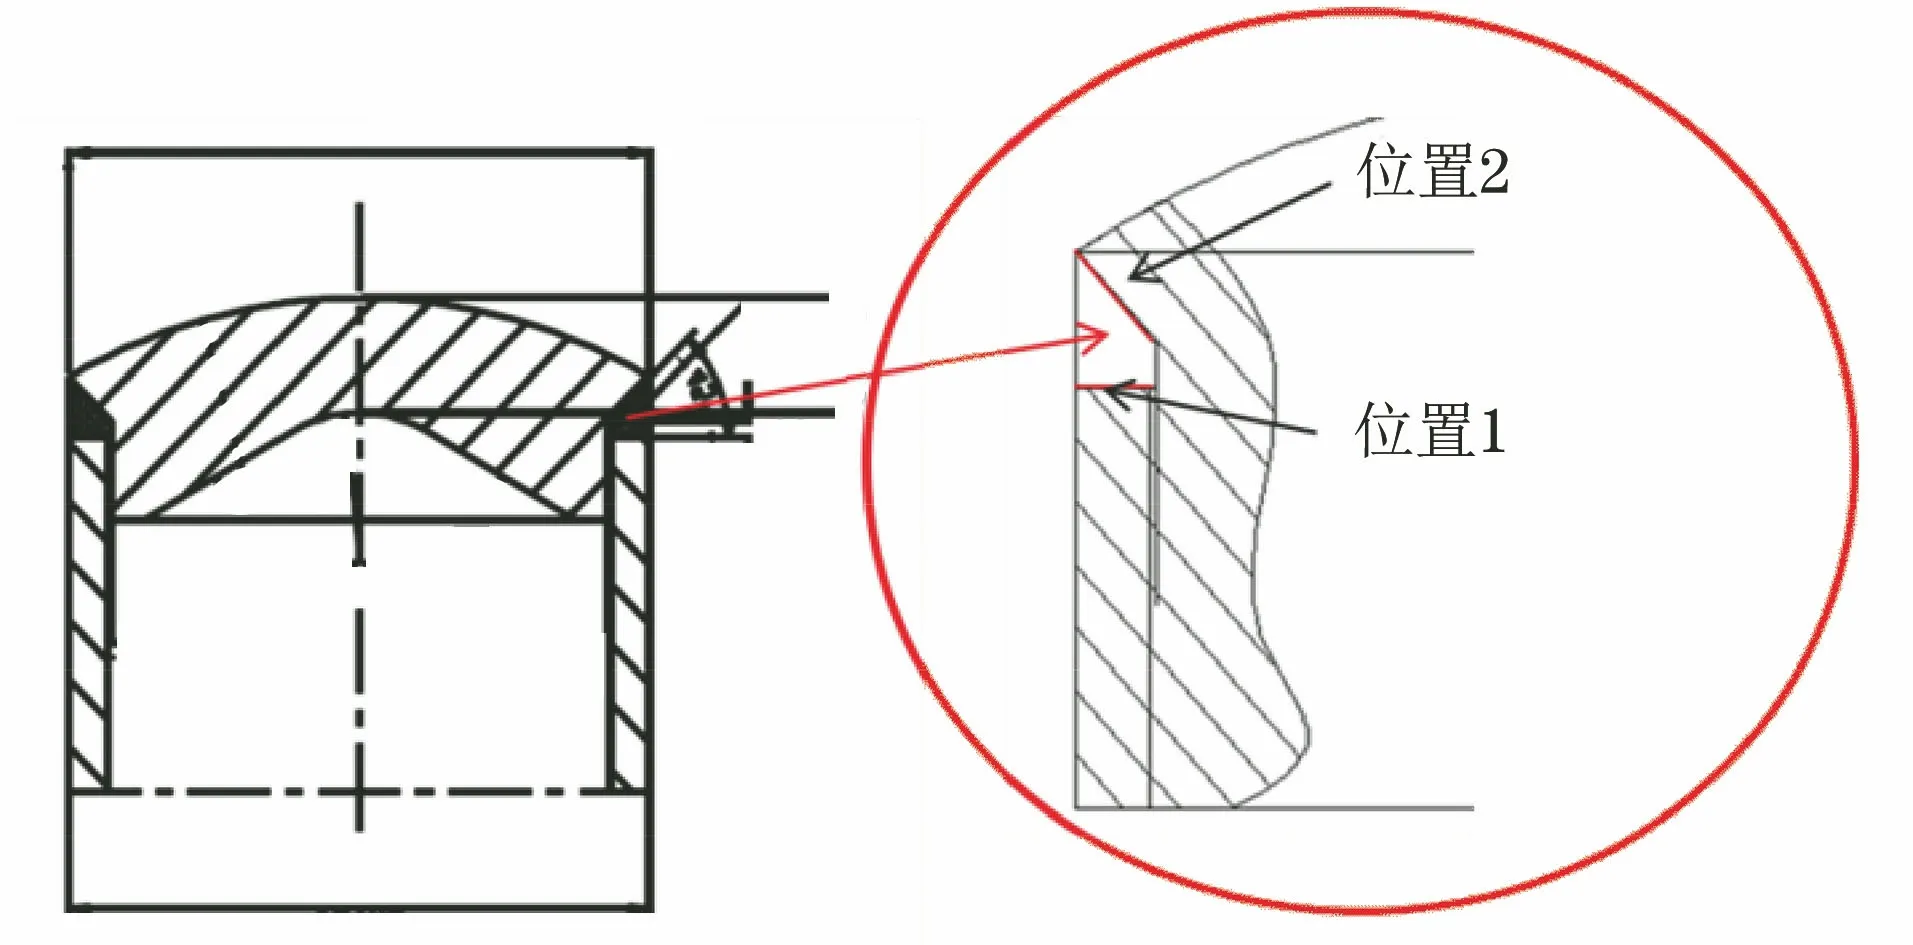
图1 管帽结构检测位置示意
笔者对焊缝组织进行金相检验[1],并基于金相检验结果,分析相控阵超声检测工艺[2],设计并研制了专用楔块,根据检测对象设计制作了专用对比试块,将仿真工艺在模拟试块上进行检测,对检测工艺进一步优化,在实际工件上进一步检测,以验证检测工艺的可行性。
1 相控阵超声检测工艺及检测装置研制
1.1 焊缝金相检验
抽取一个外径为89 mm,管壁厚度为6 mm,管帽厚度为17 mm的试件进行解剖,观察焊缝组织结构、晶粒大小及特点,用于指导相控阵仿真[3]与工艺制定。其金相检验结果如图2所示。
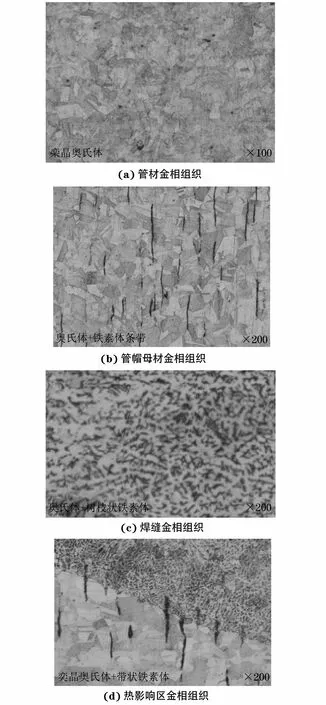
图2 管帽母材焊缝金相检验结果
1.2 相控阵检测工艺仿真分析
对上述规格工件进行建模,焊缝参数与现场实际焊缝坡口一致。经仿真分析,探头放置在管帽端面上较放置在管壁上的检测结果更好,仿真得到的工艺参数如表1所示。……
登录APP查看全文