碳纤维复合材料切削制孔轴向力仿真分析及缺陷实验
2021-12-14郑春龙
科学技术创新 2021年34期
郑春龙
(意大利倍珞蒂机床上海分公司,上海 201906)
钻削是碳纤维复合材料加工中较为常见的一种加工模式,利用钻具的切削刃,在定位点上垂直于材料表面切削制孔。其中,钻头横刃由于线速度较低,对材料的切削作用有限,更多的是利用挤压和摩擦作用增加切削深度。由于碳纤维复合材料的强度较大,当轴向力达到一定程度时,一方面是导致材料出现断裂、分层的情况,另一方面也加剧了刀具的磨损。因此,通过开展切削制孔轴向力分析,明确影响碳纤维复合材料切削制孔中轴向力大小的因素,有助于改进加工工艺。
1 碳纤维复合材料切削制孔轴向力仿真分析
1.1 建立刀具模型
1.1.1 刀体建模
运用有限元分析软件ABAQUS 中的Part 模块,可以建立常规的工件模型和刀具模型,如标准麻花钻、大后角麻花钻、烛芯钻等。以标准麻花钻为例,建模时首先输入直径参数,选择圆柱实体,可以得到ϕ10 钻头实体。然后标记出圆柱体的轴线,设定螺旋角β 为30°,得到环绕圆柱体的螺旋线。根据标记出的螺旋线,保持顶角118°不变,采用“切削刃等分-圆柱螺旋扫掠法”,制作容屑槽,即可得到想要的刀体模型。基本参数为:刀具直径D 为10mm,钻芯直径d 为1.5mm,顶角弧度118°,刃厚m 为0.8mm,切削刃间距B 为6.8mm,截面内径q 为9.2mm,标准麻花钻的侧视图和俯视图如图1所示。
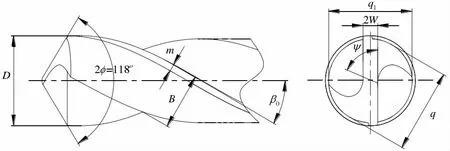
图1 刀体模型的侧视图和俯视图
1.1.2 钻头切削刃建模
麻花钻的钻头切削刃,根据其作用的不同又可分为主切削刃和副切削刃两种类型。在切削刃的建模方法上,常用的有参数化建模和后刀面刃磨两种。……
登录APP查看全文