S35C 钢平板状零件淬火硬度软点的改善以及平面度保证措施的研究
2021-11-27肖锦涯
科学技术创新 2021年31期
关键词:工艺
肖锦涯
(广州丰东热炼有限公司,广东 广州 510880)
1 概述
很多金属零件的热处理,除了表面硬度的要求之外还有变形量的要求,即使没有明确热处理变形量的要求,在热处理过程中尽可能减少和控制变形量也是热处理工作者的一种责任。本文研究的对象零件为S35C 材质的平板状汽车换挡齿板,为了控制零件的平面度,原热处理工艺的淬火冷却介质选用日本出光的HTA 淬火油(以下简称热油)。相对于日本出光的MQA淬火油(以下简称冷油),热油有利于零件变形量的控制,但对于零件淬硬的容易程度要比冷油差。由于零件材料的金属元素含量波动等因素影响,用热油作为冷却介质,容易产生淬火软点,可改用冷却能力更强的冷油作为冷却介质来改善,但是会带来另一个新的问题:零件平面度会变差。在改用冷油作为冷却介质的同时,也要分析研究确保平面度的控制措施。
2 零件信息及热处理技术要求
零件材质S35C,板厚3.2±0.1mm,外形尺寸如图1 所示。热处理表面硬度要求40~55HRC,平面度要求≤0.15mm。
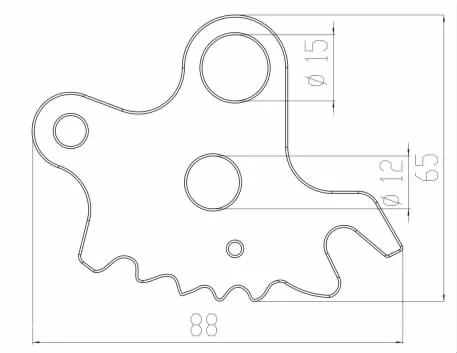
图1 零件外形
3 原热处理工艺
3.1 设备
零件的热处理生产采用丰东多用炉生产线,淬火设备为UBE-1000 型箱式多用炉,加热保护气氛为甲醇和丙烷,淬火介质为日本出光HTA 淬火油,前清洗和后清洗为VCH-1000 型真空清洗机,回火设备为BTF-1000 型箱式回火炉。
3.2 原工艺
热处理流程:装炉→前清洗→加热淬火→后清洗→回火→终检。原加热淬火工艺如图2 所示,回火工艺如图3所示。
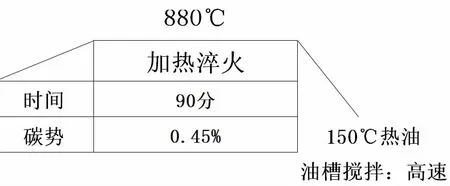
图2 原加热淬火工艺
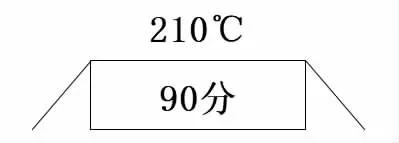
图3 回火工艺
3.3 终检结果
用以上原工艺热处理十炉次,每炉次抽取炉内八个角落位置和一个正中间位置共九个零件进行检测,每个零件在不同位置打五点表面硬度以及检测平面度。……
登录APP查看全文