双偏心轴套的加工及芯轴的设计
2021-11-26吴学琦沈德辉李登鹏
工程技术与管理 2021年16期
吴学琦 沈德辉 李登鹏
中国石油独山子石化分公司,中国·新疆 独山子 833699
1 引言
在实际生产过程中,经常会遇到偏心轴套类配件。在普通车床上车削偏心轴套是一种很普遍但是有一定难度的加工工艺,尤其是双偏心套的加工,在普通车床加工偏心套的偏心距及角度偏心时都是通过划线及四爪找正加工,加工难度大且不易保证加工精度。
偏心套的加工一般常用的方法有:①三爪自定心卡盘垫垫块的方法;②四爪单动卡盘划线打表找正法;③偏心卡盘装夹发;④工艺附件设计。
以我车间加工修复乙烯厂净化水车间双偏心轴套工件实例来分析。
2 偏心轴套工艺分析
从图1可以看出,偏心套是双偏心轴套偏心距是2.5±0.02mm,切成180°对称分布,两偏心外圆与内孔的平行度精度要求是0.02mm,键槽位置平行于内孔轴线且与两偏心外圆成90°夹角。内孔与外圆粗糙度精度都在Ra1.6,精度要求高。
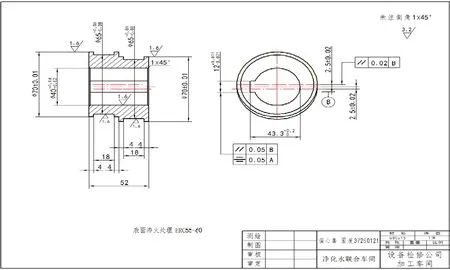
图1 乙烯厂净化水车间双偏心轴套
3 加工难点分析
①偏心2.5±0.02mm如何保证?
②内孔轴线与外圆平行度是0.02如何保证?
③两偏心互成180°如何保证?
④键槽中线平行于内孔轴线且与两偏心外圆成90°夹角如何确定?
用三爪自定心卡盘垫垫块的方法、四爪单动卡盘划线打表找正法、偏心卡盘装夹法是很难保证加工的精度,只适合于精度要求不高的工件加工,因此就需设计芯轴来解决[1]。
4 芯轴设计思路及解决方案
4.1 设计思路
①根据技术要求分析偏心距2.5±0.02mm,为了确保偏心距的尺寸精度要求,在芯轴上如何转换成找圆的方法。……
登录APP查看全文