弹射止动器壳体成形工艺优化
2021-11-25袁牧雨夏怀树
中国军转民 2021年14期
关键词:工艺
■ 袁牧雨 夏怀树
1 概述
30CrNi2MoVA 钢是一种利用钼钒碳化物强化的低合金结构钢,适于制造截面厚度不大在高温回火后使用的零件,也常用于制造截面厚度小于50mm 的高强度构件。因此,除兵器工业生产中已被广泛使用外,航空工业生产中亦被采用,如导弹、火箭发射装置生产。该钢在我厂生产的某型产品部件中被采用,如弹射止动器壳体[1-3]。该材料可锻性比较好,最佳锻造温度范围比较宽(850~1160℃)。
本文研究的30CrNi2MoVA 钢弹射止动器壳体其外形结构较为复杂,成形难点主要位于“牛角型”底部,在实际生产中出现的主要问题为夹伤严重,出坯复杂且不稳定,制坯及模锻火次多,坯料及锻件打磨量巨大,这些严重地影响了锻件生产进度。因此,为研究该弹射止动器壳体的成形过程以解决上述问题,本文对其进行了工艺分析与优化设计,进而指导实际生产,加快生产进度,制备出合格锻件。
2 初始工艺方案的制定
2.1 弹射止动器壳体锻件图的制定
根据零件图及其技术要求绘制锻件图(图1)。锻件结构较复杂,具有窄长的“牛角型”构造,出坯复杂且不稳定、底部牛角尺寸制坯难以控制,锻件外形底部牛角型为非加工面。
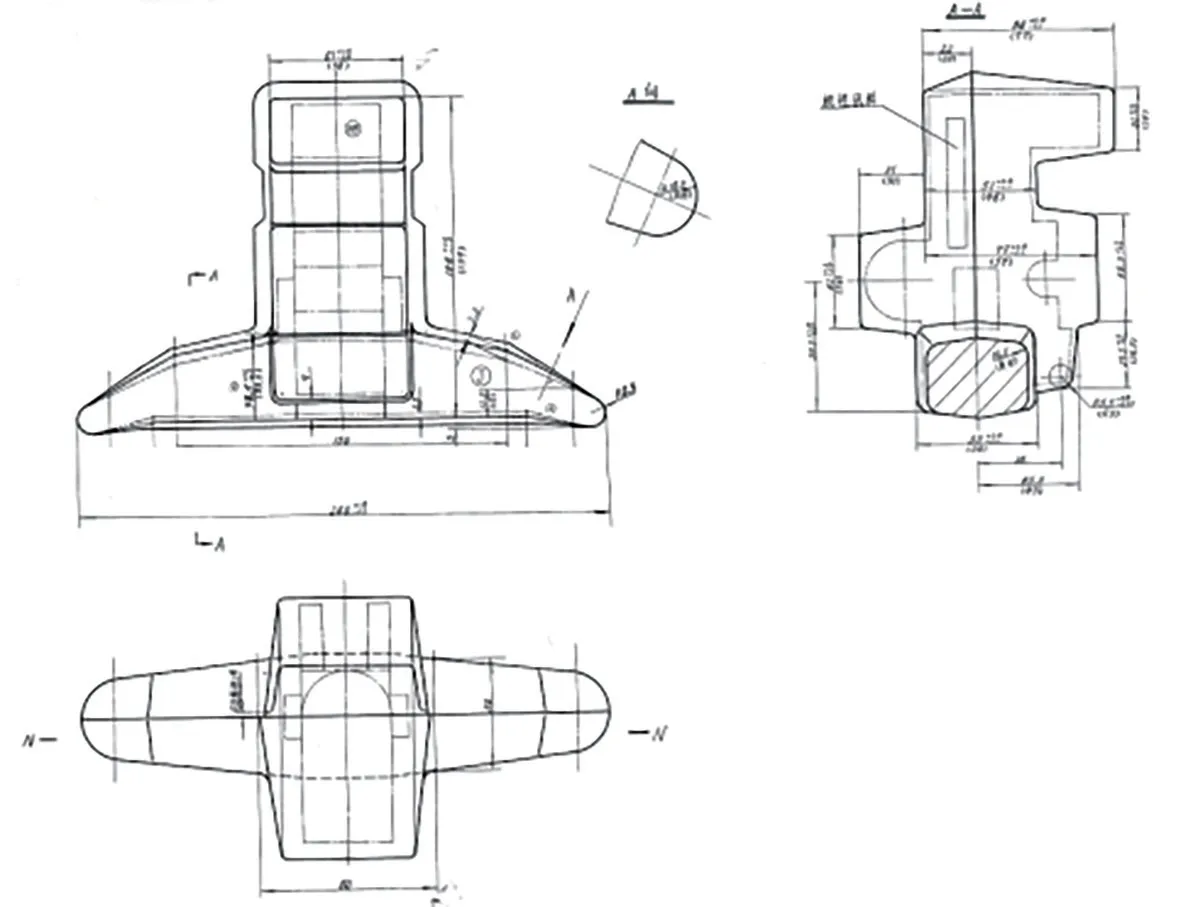
图1 弹射止动器壳体锻件图
2.2 工艺方案的制定
该锻件总长度约为144mm,最宽处度约为240mm,长宽比达到0.6,外形结构较为复杂。通过对其进行工艺分析,确定工艺为自由锻出坯加模锻成型。由于锻件的形状特殊性,出坯过程中存在两个主要难点:①锻件中牛角部位较难成形,因此在自由锻过程中必须要成形出“牛角型”底部,如果制坯不合理,尺寸不到位会造成该部位填充不完全。……
登录APP查看全文
