轻卡前面罩CAS面冲压成形分析及优化
2021-10-20王乐勇陈鹏程孙伯乐
模具制造 2021年8期
王乐勇,陈鹏程,孙伯乐,赵 博
(潍柴动力股份有限公司,上海 201114)
1 引言
在车身设计阶段,对冲压件进行计算机成形模拟仿真,根据仿真结果,判断外板的冲压工艺可行性,对外板提出优化建议。成形模拟仿真分析目前在解决外板冲压开裂、起皱等问题上应用广泛。本文介绍了成形模拟仿真分析,在陕汽轻卡某车型前面罩外板冲压成形分析及外板优化上的应用。
2 外板分析及拉伸模型的建立
前面罩CAS 面数据如图1 所示,材料初定DC04,板厚为0.8mm。由于规划模具按50万台份开发,初定冲压工艺流程为3 道工序:拉伸→修边冲孔→翻边。工艺补充面,如图2所示。
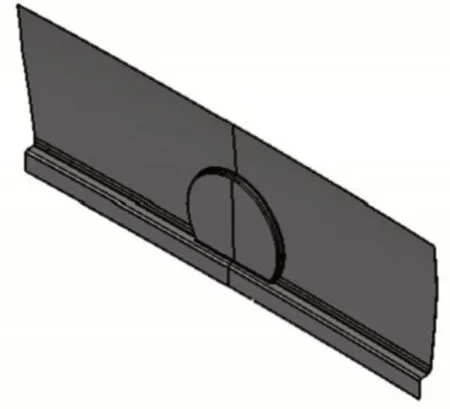
图1 前面罩CAS面数据

图2 工艺补充面
3 拉伸工艺参数设置
料片长方形料,尺寸为1,350×510mm,料片在压边圈上布置如图3 所示。拉伸深度为31mm,压边圈行程35mm,如图4 所示。压边力设定为1,200kN,摩擦系数设定为0.15。

图3 料片在压边圈上布置
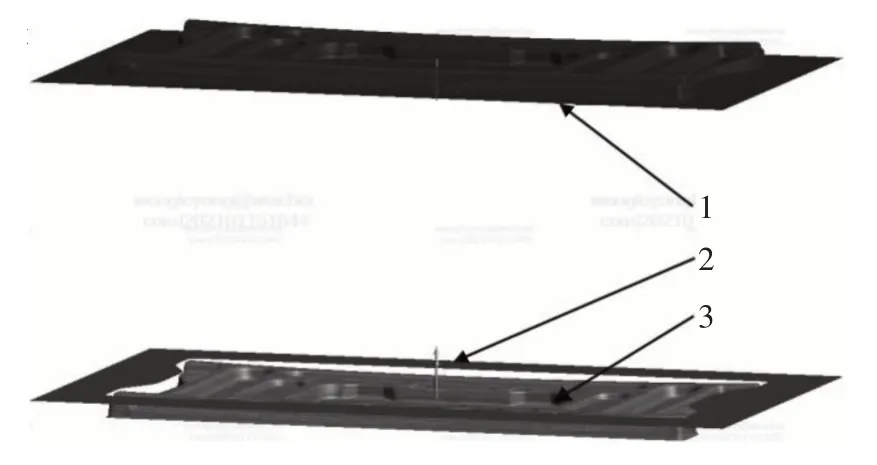
图4 压边圈行程设置
4 拉伸成形模拟分析及外板优化
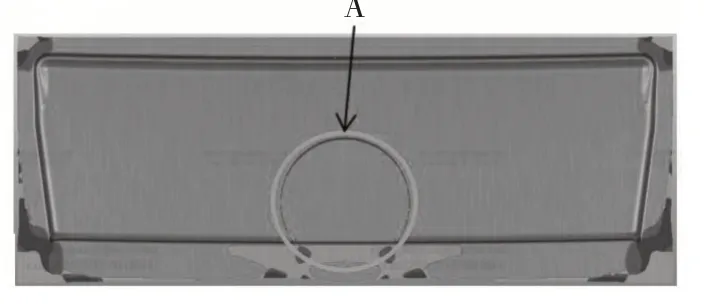
图5 拉伸模拟分析结果
A处标志牌沉台侧壁开裂(见图6)。开裂原因分析如图7左图所示,标志牌沉台凸模圆角半径R1、凹模圆角半径R2、面罩的凸模圆角R3都是3mm,且标志台沉台的拔模角只有5°,造成拉伸时圆角半径过小,造成材料流入困难引起的拉裂。由于前面罩的料厚为0.8mm,拉伸凸模圆角半径要大于6mm,因此将凸模圆角半径R3加大到7mm。同车身设计人员研究沉台侧壁的拔模角可加大到20°,沉台的凸模圆角半径R1可加大到5mm,凹模圆角半径R2可加大到7mm。同时发现沉台下部可适度抬起4mm,使成形过渡平缓避免尖点处开裂。……
登录APP查看全文