连退飞剪剪切定位控制研究与改进
2021-10-14张益滔
张益滔
[中图分类号] TG95
[文献标志码]A
[文章编号]2095-6487 (2021) 02-0034-02
Research and Improvement on Shear Positioning Control of Flying Shear
Zhang Yi-tao
[ Abstract]In this paper, the positioning control of flying shear in Shougang Jingtang cold rolling continuous annealing line is studied. Aiming atthe problem that the positioning failure of flying shear is caused by manually modifying the curting length during the positioning operation of flying shear,the positioning control system of flying shear is studied and optunized, and good results are achieved, which ensures the normal automatic cutting of flyingshear
[ Keywords] nying shear; positioning; control system; optimization
苜钢京唐1700连退机组出口段剪切带钢采用的是曲柄式飞剪,飞剪通过一级自动化定位程序实现自动剪切功能,从而能够保证产线的连续生产。在实际生产过程中,人为修改b剪剪切长度造成飞剪剪切定位设定值发生变化,导致飞剪剪切定位失败,
b剪剪切自动步报错无法自动运行,影响出口区域正常生产。本文针对飞剪剪切定位控制进行了分析研究,并制定了一系列措施,解决了飞剪定位失败问题。
1 飞剪剪切定位
1.1 飞剪剪切定位介绍
1700连退机组出口区域安装一台曲柄飞剪,该飞剪的作用是用来带尾或带中分切,同时还具有切废和取样的功能。曲柄飞剪在运行过程中,带钢能够以60 m/min速度通过飞剪,从而保证了产线的连续运行,提高了产线的生产效率。
1700连退机组出口飞剪剪切的顺序为前卷带钢带尾取样,带尾切废,焊缝前后两卷分卷,后卷带钢带头切废,带头取样或者带中分切。飞剪剪切刀数及剪切长度可以通过计算机二级系统或操作人员通过操作界而进行手动设定下发。飞剪剪切定位程序根据设定的带钢剪切刀数和剪切长度计算出带钢第一刀剪切点位置。这个位置以带钢焊缝为参照,并在b剪剪切定位程序内部实时计算并更新。
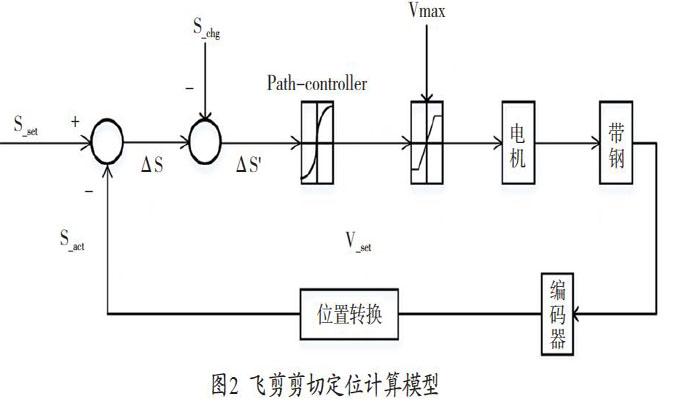
当带钢第一刀剪切点距离飞剪300 m时,飞剪剪切定位程序触发,开始对带钢第一刀剪切点的位置进行实时跟踪,剪切定位程序启动后定位设定值冻结,无法更改,第一刀剪切点到达飞剪时,出口带钢速度减速至剪切速度60 m/min,此时飞剪剪切定位完成,同时启动飞剪剪切自动步对带钢进行剪切。……