水轮机上冠下环铸件同步造型方法研究
2021-10-10徐鹏波
中国铸造装备与技术 2021年5期
关键词:工艺
马 瑞,徐鹏波
(共享铸钢有限公司,宁夏银川750021)
0 前言
混流式水轮机是当今应用最普遍的水轮机机型,具有尺寸小、维护方便、效率高等特点[1]。转轮制造方式将转轮的上冠、下环、叶片作为一个整体进行铸造、加工成型。这种铸造成本包括树脂砂使用量、金属材料(金属方管、冷铁、加强筋)、砂箱场地以及大量的原辅材料,原材料消耗极多;且铸造整体出品率(铸件净重/铸件浇注重量)在30%~50%,冶炼出的钢水得到有效利用,人力资源调配和生产周期周转压力将增大。因此,研制新型水轮机造型方法已迫在眉睫。本文研究水轮机上冠下环铸件同步造型方法,旨在寻求一种能够缩短生产周期、降低生产成本、操作简便、能有效提高钢液出品率的铸造工艺方法。
1 现有方案介绍及分析
1.1 现有铸件生产技术要求及存在问题
如图1 所示的上冠铸件,上冠单独进行铸造生产时,其铸件轮廓尺寸约ø3000mm×1250mm,需配备相应匹配高度的砂箱,准备各口径浇注瓷管十余米,金属方管1t 以上,以及若干树脂砂。下环铸件单独造型时,铸件如图2 所示,轮廓尺寸约ø3400mm×650mm,所有辅助材料比上冠更高,且两种铸造工艺均需单独制作芯盒。
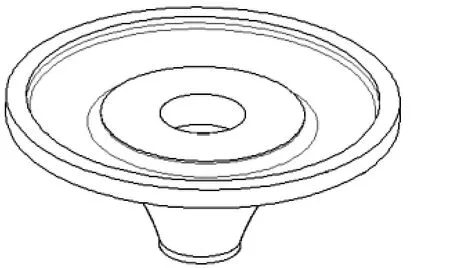
图1 上冠铸件图

图2 下环铸件图
现有的铸造工艺方案存在以下问题:
(1)同一水轮机组件交期相同,并行铸造占用生产资源过多,串行生产又拖慢生产周期,降低企业生竞争力。
(2)单独生产所需辅材及原材料消耗量大,成本超支严重。
(3)单件造型钢液出品率过低,而炼钢成本往往在铸造成本占主导地位。……
登录APP查看全文