高韧性球墨铸铁气缸盖缺陷分析和解决方法
2021-10-10王建荣
中国铸造装备与技术 2021年5期
王建荣,宋 岩
(中车戚墅堰机车有限公司铸锻分公司,江苏常州 213011)
高速、重载船用柴油机上的气缸盖多为高韧性球墨铸铁件(见图1)。而球墨铸铁冷却凝固方式为糊状凝固,易造成其组织中石墨球数量少、球径大,力学性能不高,且易产生球化衰退和孕育衰退等缺陷。此外,气缸盖传统上多采用蠕墨铸铁生产,现采用球铁生产,由于其结构的复杂、各部位的冷却凝固速度难以控制,其铸造难度特别大,还易产生渗漏等铸造缺陷。
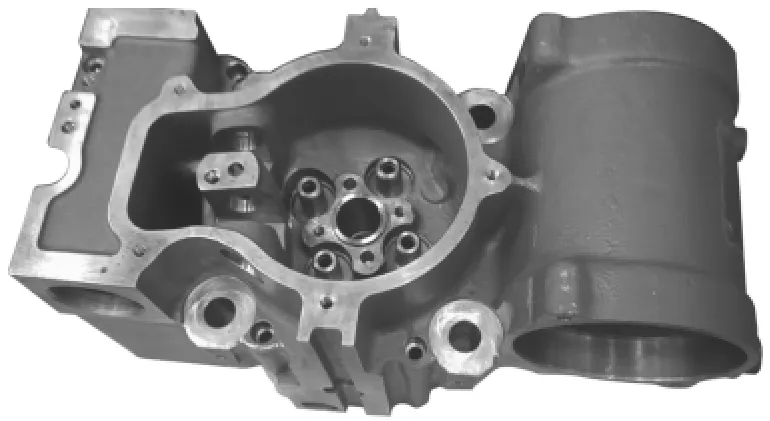
图1 气缸盖铸件
1 问题描述
高韧性球墨铸铁气缸盖从产品试制到批量生产,产品质量波动较大,成品率不足80%,导致成品率不高的主要缺陷为:气门导管孔内缩孔、螺栓孔内缩松、喷油孔周围气孔、排气管内浇口边缩松、气孔等。
2 缺陷分析及解决方法
2.1 缩孔缺陷分析及解决方法
2.1.1 原因分析
该型气缸盖在传统气缸盖基础上集成进气管、摇臂轴座,结构紧凑,形成的孤立热节较多,铸件冷却凝固时各部位的冷却凝固速度难以控制,且能够采取的铸造措施有限,故气门导管孔、螺栓孔等部位热节处凝固时无后补铁水进行补缩,导致铸件产生缩孔、缩松缺陷(见图2)。
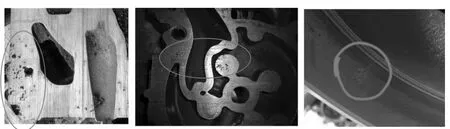
图2 缩孔缺陷分布
2.1.2 解决方法
(1)在气门导管孔的部位放置ø25mm×60mm圆钢冷铁,在排气道上部导管孔内预置ø8mm 内冷铁,喷油器孔芯由普通覆膜砂改为用蓄热系数较高的铬铁矿砂制作、喷油孔由石墨改为铬铁矿覆砂冷铁,加快此部位热节的冷却速度,使其石墨化膨胀提前。
(2)ø25mm 螺栓孔部位设置铬铁矿覆砂冷铁,覆砂层控制在6mm~8mm。……
登录APP查看全文