衬套型工件数字化焊接工序实施探讨
2021-09-29耿艳旭汪明锐
黑龙江科学 2021年18期
耿艳旭,吕 磊,汪明锐
(1.哈尔滨职业技术学院,哈尔滨 150081; 2.哈尔滨第一机械集团有限公司,哈尔滨 150056)
1 衬套型工件模块施工工艺流程
衬套模块两个分段分块板分别为H01a~H09a、H01b~H09b,共计18个分板。小模块施工涉及衬套体模块a、b段,分板工序对应标记为Ha、Hb。本次施焊的焊工必须具有职业资格证,且证书资格符合施工内容操作资格,不挪用,不混用。制备采用的焊材型号、品牌、用量等信息全部数字化存档,焊接工艺参数等信息全部数字化存档,以保证正式产品施工过程完全一致,严格遵守多工种协调施工相关的法律法规,做到制备全过程可查可控,合法合规。
1.1 分块板制作
分块板制作过程经技术管理人员分配工序,制作图式1→领料预备2→放线下料3→打标移植4→板边修正(侧边)5→坡口清理6→拼板组对7→焊接8→无损检测9→肋板放线10→备料肋板11→肋板弯曲12→肋板下料13→肋板组对14→连接件焊接15→校正16→肋板无损检测17→尺寸检查18→喷砂及油漆19→编号存放20→数字归档21。根据三组工作组任务进行分配焊接工序的生产计划,保证产品焊接生产过程各阶段、各环节、各工序之间在时间和数量上的协调与衔接,使生产过程实现有节奏的均衡生产。具体执行方案分配如表1。
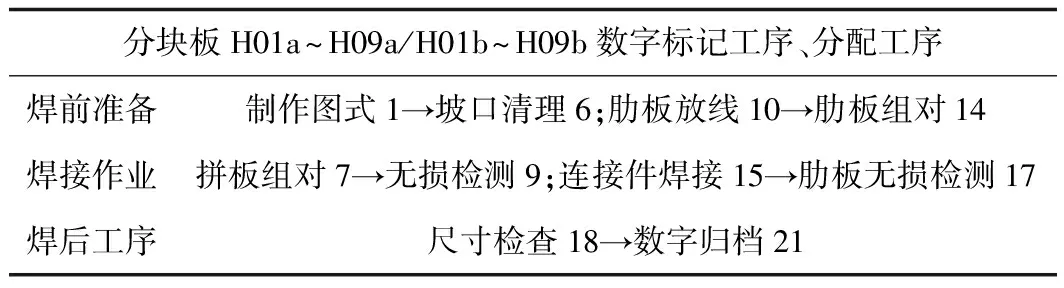
表1 分块板H01a~H09a/H01b~H09b制作表Tab.1 Block board H01a~H09a/H01b~H09b fabrication
分块板制作需注意的技术点:焊前对坡口两侧各 30~40 mm的油、锈等污物打磨清理干净。坡口组对间隙严格控制在 0~2 mm,防止间隙超标。组对的错边量不得超过3 mm。定位焊由具有相应资格的焊工进行施焊,采用的焊材信息及焊接工艺参数信息应与正式产品施焊完全一致。……
登录APP查看全文