5083铝合金搅拌摩擦焊接头组织及力学性能研究
2021-09-28王耀
山西冶金 2021年4期
王 耀
(山西机电职业技术学院,山西 长治 046000)
目前,交通运输业的发展方向是轻量化及高速化。5XXX铝合金质量轻,具有良好的耐蚀性能和加工性能。特别是5083铝合金,具有中等强度、良好塑性、抗蚀性及焊接性,在航空航天、轨道交通、船舶等现代交通制造领域广泛应用[1-3]。传统熔焊方法焊接铝合金常带来气孔、夹渣、热裂纹、变形等焊接缺陷,焊缝质量难以控制。
搅拌摩擦焊(FSW)技术是一种不需要填充材料、能耗低、绿色环保的固相连接技术。该技术焊接过程不发生熔化,避免了焊接变形、裂纹、气孔、夹渣等缺陷,已经广泛应用于铝合金焊接。本文通过搅拌摩擦焊接板厚为5 mm的5083铝合金,研究铝合金焊接接头的组织演变规律和力学性能变化,旨在为工程应用提供理论和技术支撑[4]。
1 试验材料、设备及方法
试验母材为厚度5 mm的5083铝合金板材,板材尺寸为150 mm×100 mm×5 mm(长×宽×厚),其化学成分如表1所示。
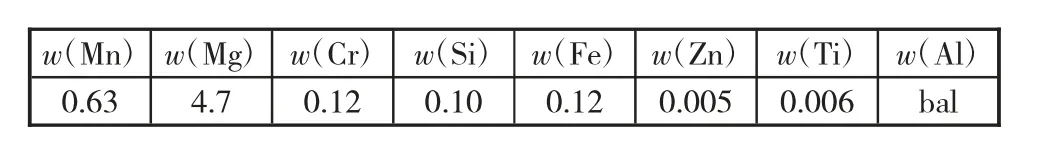
表1 5083铝合金化学成分%
本试验利用小型搅拌摩擦焊机进行焊接。其中,搅拌针采用上部直径为7 mm、下部直径为6 mm的圆柱螺纹型,其搅拌针长度为3.4 mm,轴肩为22 mm。采用的焊接工艺参数如表2所示。
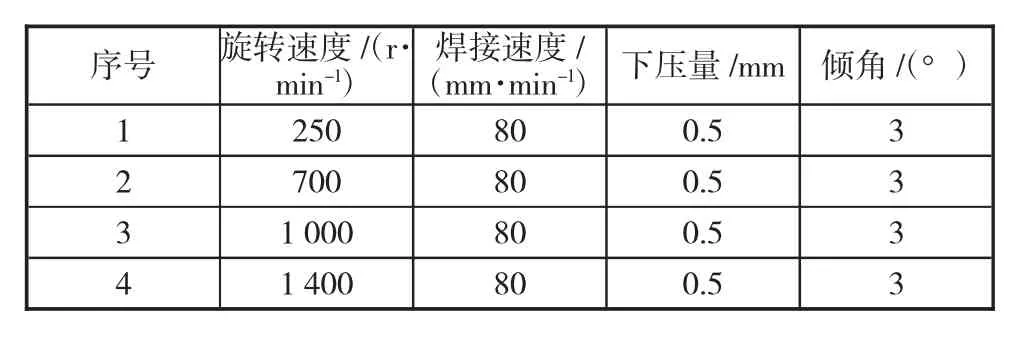
表2 焊接工艺参数
搅拌摩擦焊接前,首先清洗母材表面,将表面油污去除干净,吹干后用夹具固定在工作台上进行焊接。焊后,沿焊缝横截面及摩擦方向切割试样。抛光后,采用poulton试剂对横截面进行处理,并用LeicaDMI–5000M数字式倒置光学显微镜(OM)获取金相组织。摩擦面用NaOH溶液处理,并用数码相机获取试样低倍组织。用双喷减薄法制取试样,通过JEM-3010透射电子显微镜获取母材及焊接接头特定区域的微观组织。……
登录APP查看全文