Q345R(R-HIC)+S31603耐蚀合金复合弯头生产工艺研究
2021-09-26李晓亮
焊管 2021年9期
李晓亮
(四川石油天然气建设工程有限责任公司,成都 610051)
随着油气田的开发,强腐蚀性介质的输送成为常态,复合成型的双金属复合管和管件的使用也越来越多[1-5]。镍基耐蚀合金复合板因其极低的含碳量(≤0.02%)兼具较高的抗腐蚀性能被广泛应用[6-8],由冶金复合板制作的复合管,其复合界面的剪切强度超过210 MPa,兼具了基层的力学性能和复层的耐蚀性能,能满足高含硫等特殊工况下场站管线的建设需求[9-11]。但是针对曲率半径R=1.5D的耐蚀合金复合弯头管件制作尚存在很多技术难点,大多数国家主要采用堆焊工艺制备该弯头[12-14],通过采用冶金复合板制作复合管件(三通、大小头、弯头)的制造技术在国内尚属空白。因此,对于管件的成型,尤其是加工精度和质量方面的技术,还有待进一步研究。
1 材料性能
制作Q345R(R-HIC)+S31603Φ711 mm×(30+3)mm长半径90°弯头。基层材料为Q345R(R-HIC),主要化学成分见表1,复层材料S31603的主要化学成分见表2,Q345R(R-HIC)的力学性能见表3。
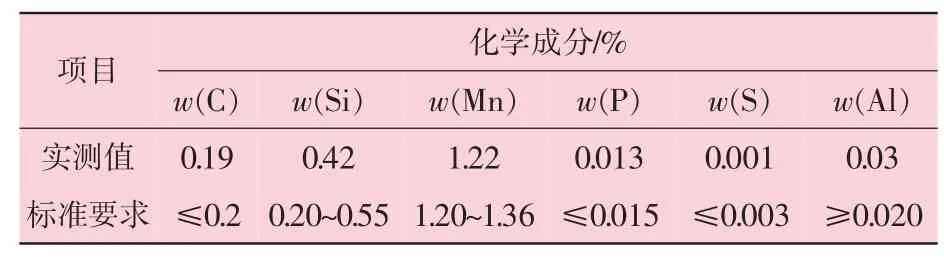
表1 基层材料Q345R(R-HIC)的主要化学成分

表2 复层材料S31603的主要化学成分

表3 Q345R(R-HIC)的力学性能
2 工艺研究
2.1 成型工艺
本研究中弯头成型采用不锈钢复合板“热冲压分瓣对接焊”方法。首先,采用液压机及相应模具将复合板冲压成两瓣弯头,冲压成型后,将两瓣弯头沿两条轴向焊缝焊接成型。
弯头冲压成型时采用天然气加热炉进行加热,加热过程中严格控制加热温度及保温时间,自第一件毛坯出炉到最后一件毛坯出炉的时间和温度控制全部采用全自动控制以防止弯头毛坯过热、过烧。……
登录APP查看全文