第三代核电CVS混床及阳床压力容器焊接工艺控制
2021-09-10胡广泽王刚
电焊机 2021年2期
胡广泽 王刚
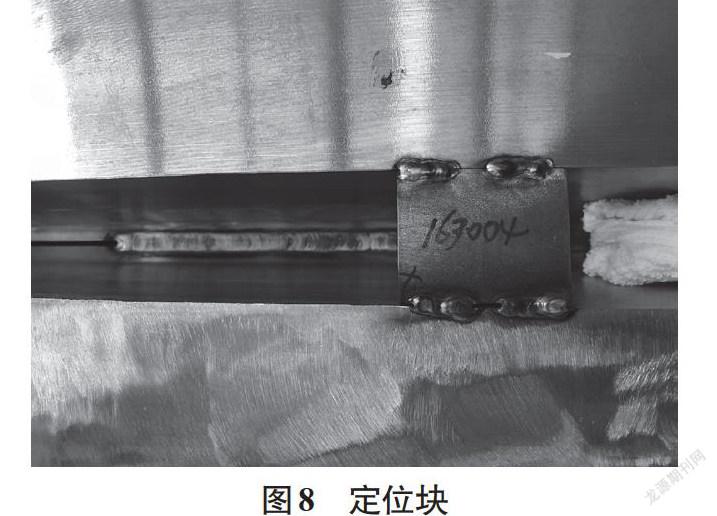
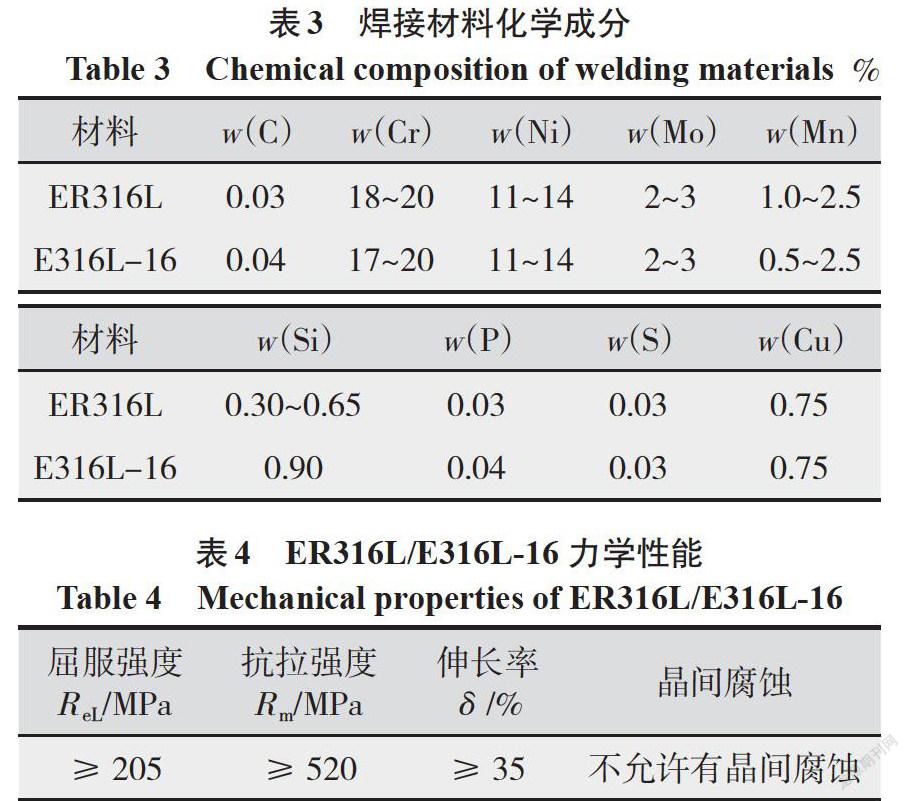
摘要:在第三代核电机组的相关设备中,CVS混床及阳床为奥氏体不锈钢材质的高压容器,其筒体壁厚达到122 mm,且没有人孔设计,封头与筒体环缝只能从单侧进行焊接,对焊接工艺及焊接质量的控制的要求高,且任何焊缝缺陷的返修难度较大,会对焊缝质量产生较大的影响。通过对焊接工艺、焊接质量控制及焊接收缩量制定了控制措施,产品最终焊缝质量满足设计要求,为类似不锈钢厚壁容器的焊接提供了参考依据。
关键词:奥氏体不锈钢;高压容器;厚壁容器;焊接返修
0 前言
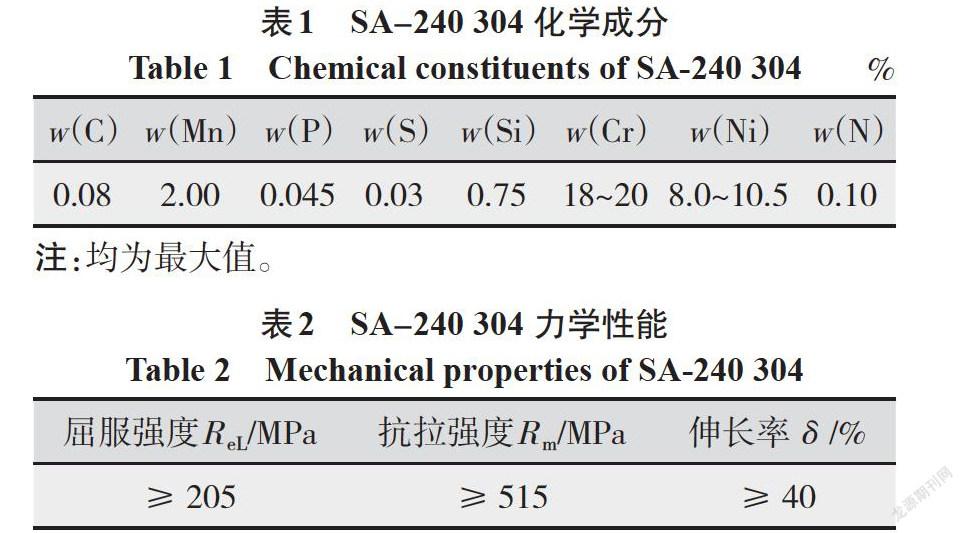
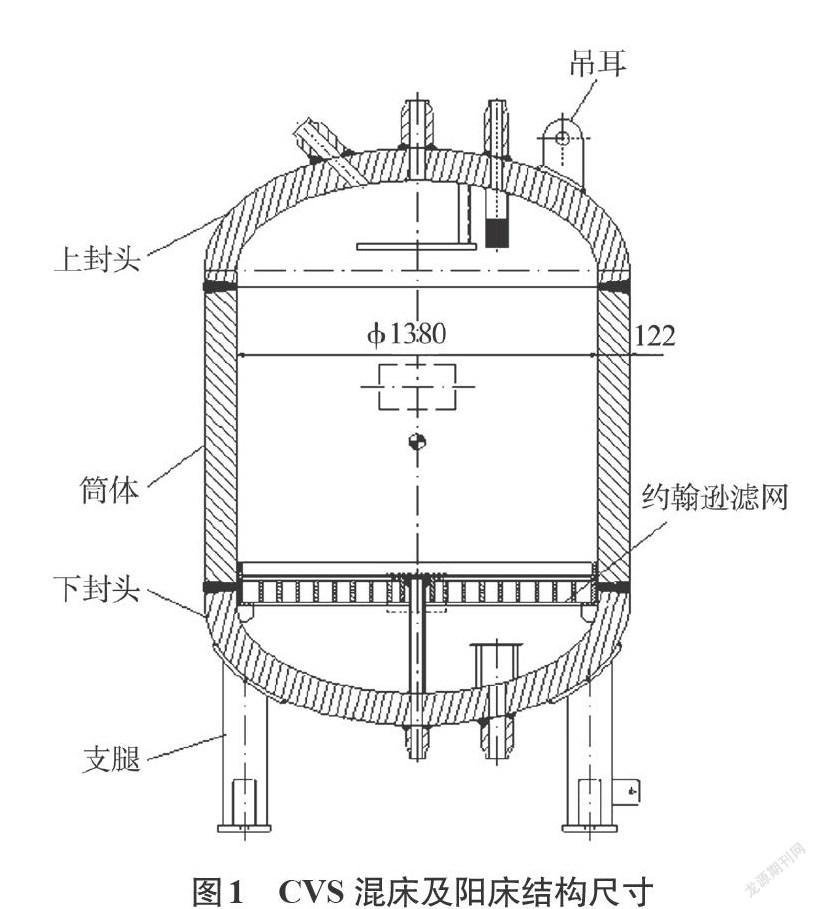
某三代核电机组CVS混床及阳床属于ASME规范第Ⅷ卷立式高压容器,CVS混床的主要功能是通过阳树脂和阴树脂来去除反应堆冷却剂中的裂变产物和腐蚀产物,以达到净化反应堆冷却剂的目的;CVS阳床的主要功能是通过控制锂-7浓度来控制反应堆冷却剂pH值。两种设备的设计参数及结构型式相同,其设计压力为21.4 MPa,总容积为2.5 m3。容器整体高度为2 650 mm,内径为1 380 mm,主要由上下椭圆封头、筒体、约翰逊网组件、接管、吊耳等组成,封头与筒体的材质为ASME规范锻件材料SA965 F316,设计厚度为122 mm,整个容器没有人孔设计。整体结构型式如图1所示。
1 焊接难点分析
1.1 焊接工艺难点
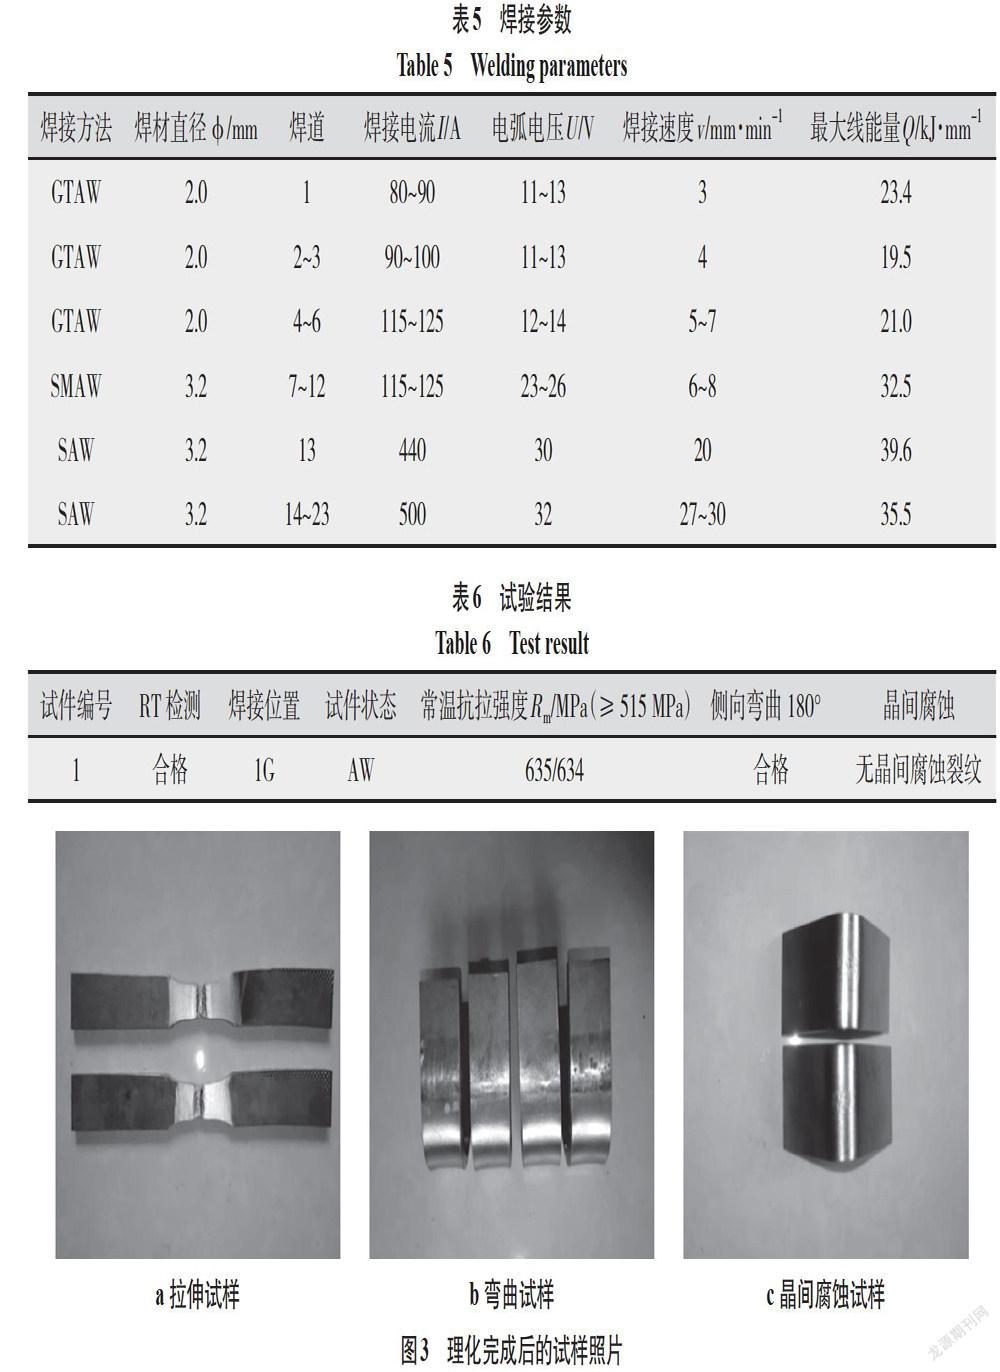
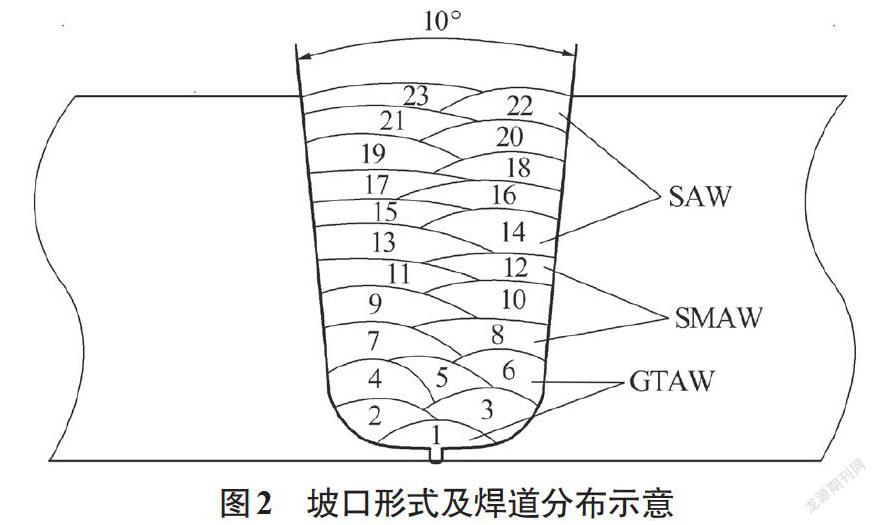
针对产品环缝的焊接特点,为提高产品制造效率和质量,制定了钨极氩弧焊打底、焊条电弧焊填充、埋弧自动焊填充盖面的工艺措施进行焊接。对于奥氏体不锈钢材料,特别是高碳奥氏体不锈钢,应严格控制线能量,线能量过大会造成焊接接头存在较大的残余应力,且易产生热裂纹。……
登录APP查看全文