核电站反应堆冷却剂系统波动管安装焊接技术
2021-09-10刘新利
电焊机 2021年2期
刘新利
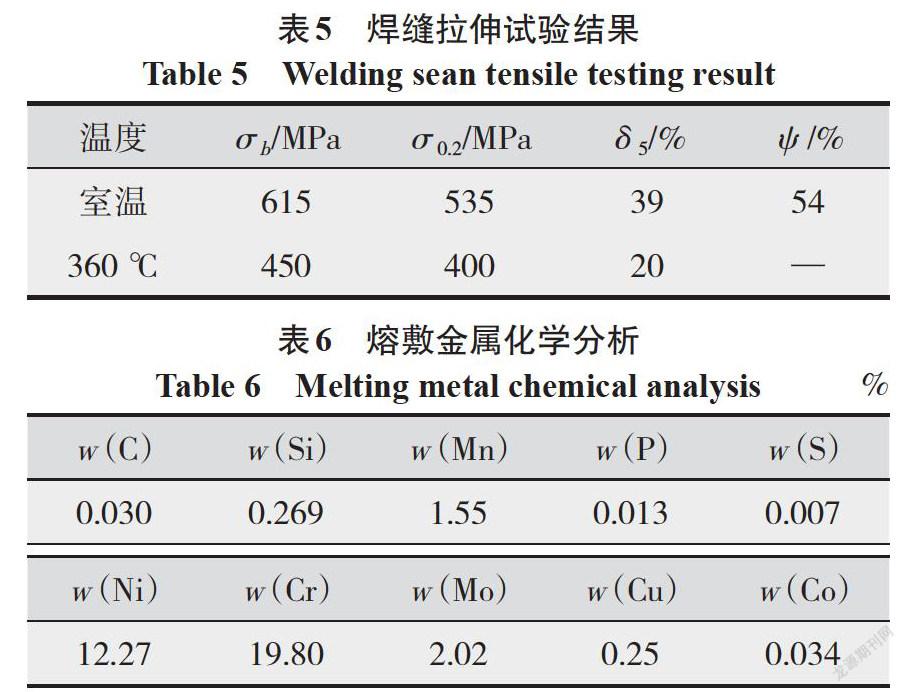
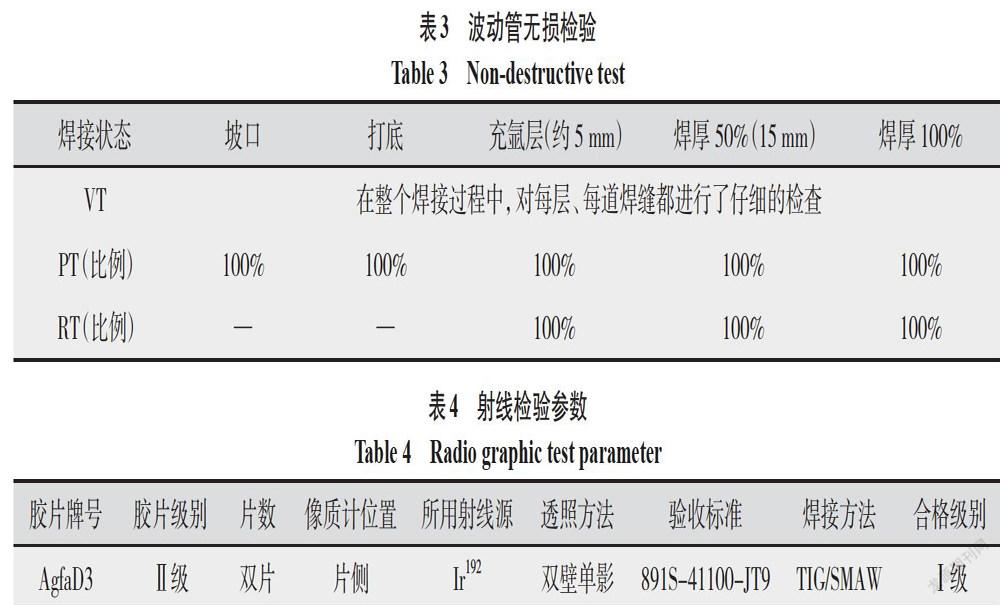
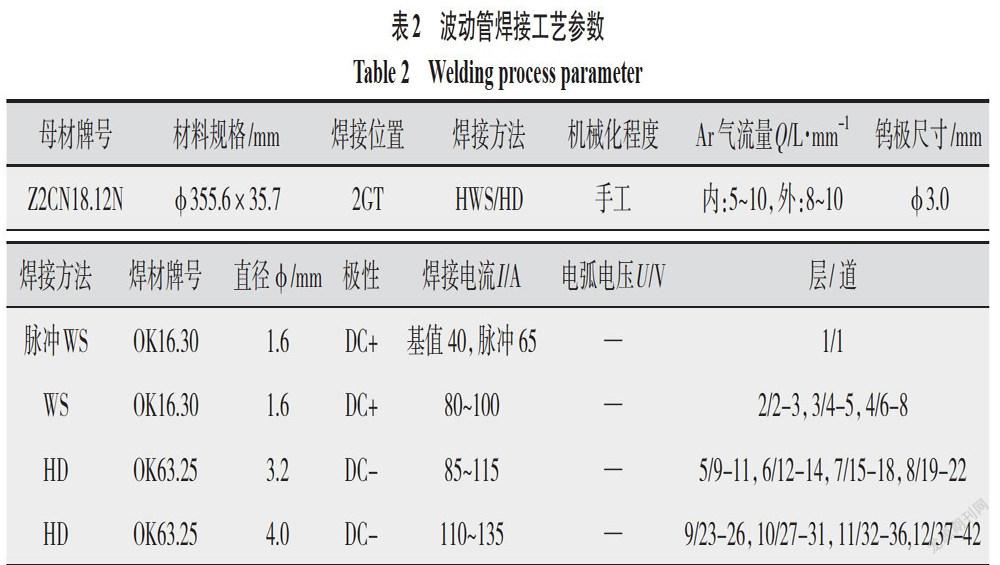

摘要:论述了核电站反应堆冷却剂系统波动管的安装、焊接技术,详细阐述了波动管安装前的方案、焊接工艺评定等的准备工作要求,安装工序和具体实施过程及要点,焊接技术要求和焊接参数控制,焊接质量检验方法以及焊接变形的控制等,并对波动管焊接工作的重点进行了经验总结和反馈,对后续核电站反应堆冷却剂系统波动管的安装焊接及质量控制具有借鉴作用。
关键词:核电站;反应堆冷却剂系统;波动管;安装焊接
0 前言
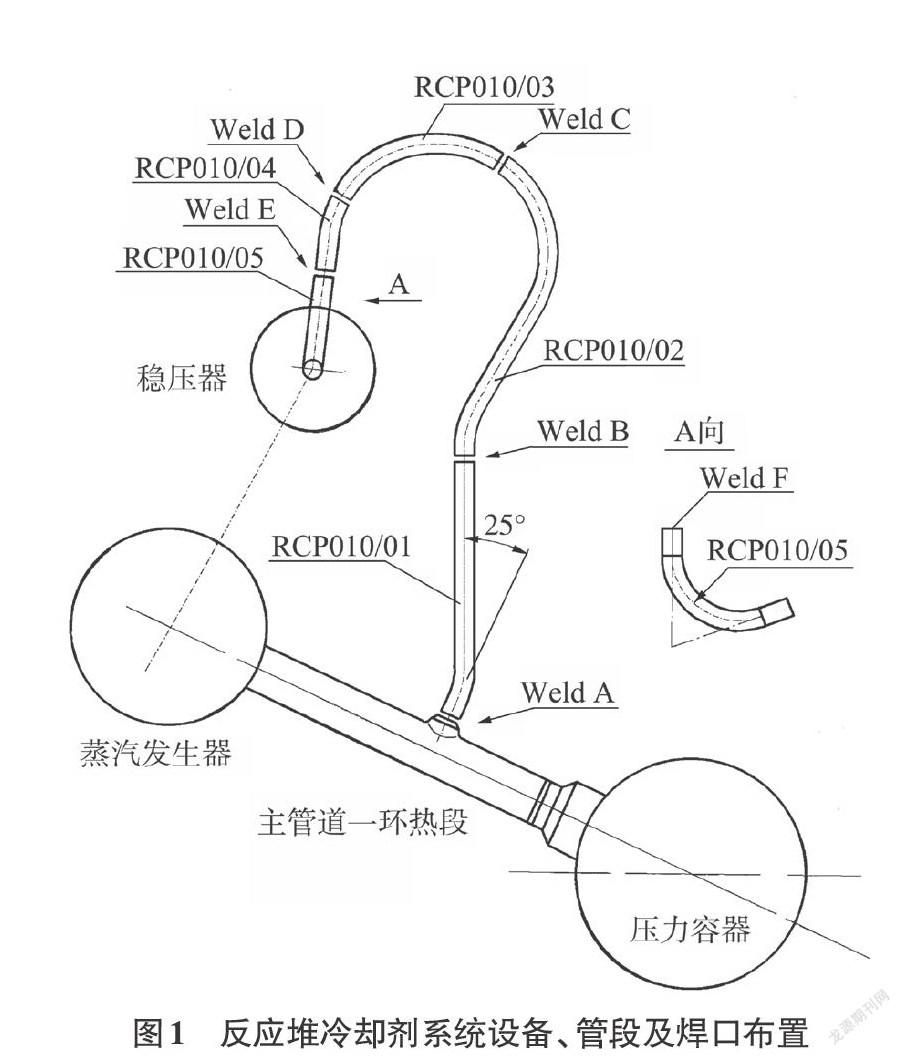
国内大型商用核电站通常采用技术成熟、安全可靠的压水堆型,每个反应堆的反应堆冷却剂系统通常包括两个或三个对称的300MWe标准环路,每个环路由一个热段、一个冷段和一个过渡段组成,波动管将反应堆冷却剂系统主管道的一环热段与稳压器连接起来,管段呈空间曲线结构,如图1所示。
波动管属于核一级设备,连接着主管道和稳压器,是反应堆冷却剂系统压力边界的重要组成部分,运行中长期承受反应堆冷却剂的高温、高压及温度变化,其安装焊接质量直接关系到核电站的安全运行,安装焊接质量要求高,技术复杂[1-3]。现以某国产商用核电站反应堆冷却剂系统波动管安装为例,分析研究其安装焊接技术。
1 波动管的安装焊接
1.1 波动管安装焊接前的准备工作
波动管由5段牌号为Z2CND18-12的控氮无缝热轧不锈钢管现场焊接组成[4],管径φ355.6×35.7 mm,总长度约为19.1 m。
主管道热段波动管接管嘴的理论中心标高为+8.920 m,稳压器下封头波动管接管嘴的理论中心标高为+13.278 m。……
登录APP查看全文