GH4169合金深孔钻削试验分析
2021-09-10李战辉孙力强王宇
机电工程技术 2021年2期
李战辉 孙力强 王宇



关键词:GH4169合金;切屑厚度和宽度;切屑压缩率和容屑系数;孔轴心线偏斜
0引言
GH4169属于镍基高温合金的一种,由于其具有耐腐蚀、耐高温和抗疲劳等优良性能,在航天航空领域得到了广泛的应用。但同时由于其加工时具有切削温度高、切削力大、加工硬化严重等特点,是典型的难加工材料之一。在深孔加工过程中形成的切屑不易断屑,易造成堵屑、机床振动剧烈以及刀具磨损严重等情况,导致孔的轴线度易发生偏斜。
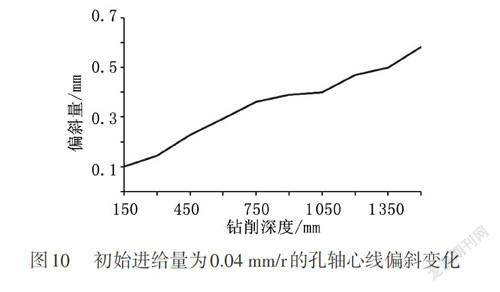
在实际生产过程中,切屑的形态和孔轴心线偏斜是评价工件加工质量的重要指标。切屑直接影响到排屑的顺利程度,从而对刀具寿命和工件加工质量产生重要影响。孔轴心线的过度偏斜会导致工件报废,造成一定的经济损失。所以分析和研究深孔钻削GH4169的切屑形态和孔轴心线的偏斜很有必要。本文针对GH4169合金,基于可转位式错齿BTA钻头进行深孔钻削试验,分析在固定切削参数下切屑形态变化规律和钻削初始进给量对孔轴心线偏斜的影响。
1深孔钻削实验
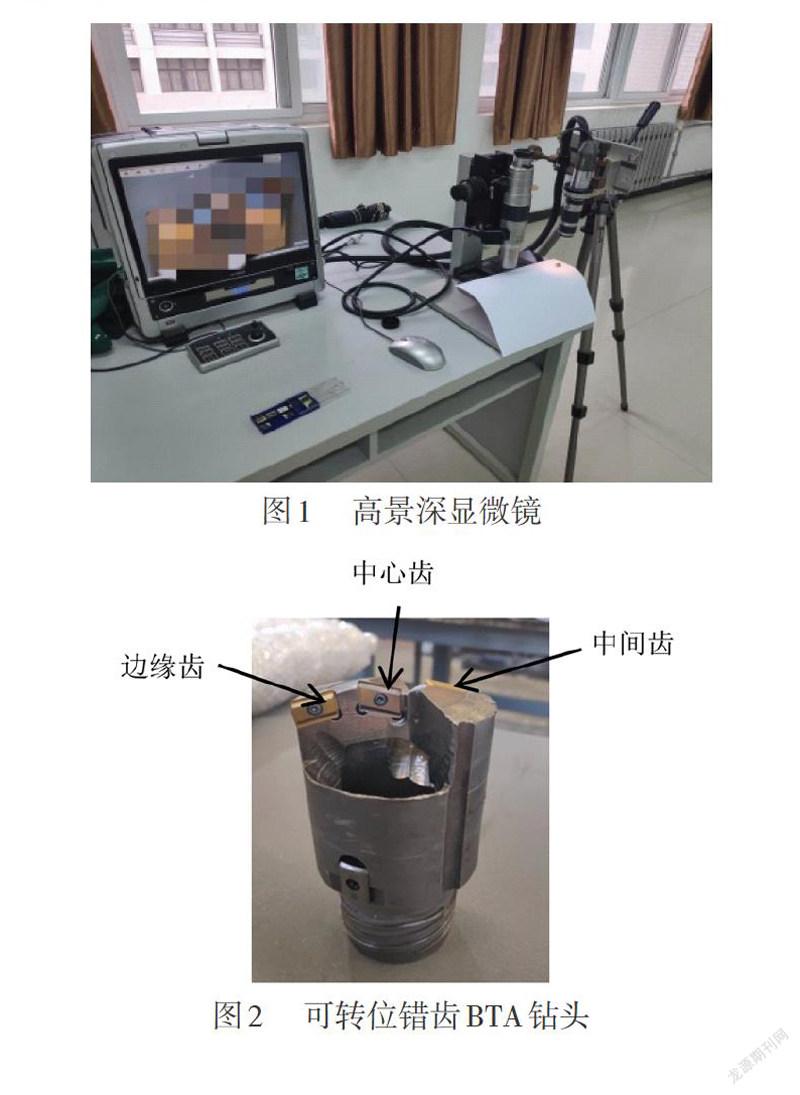
实验设备为630X8000車改深孔钻床,高景深显微镜,如图1所示。工件材料为GH4169合金;加工方式为工件旋转,刀具进给;加工孔径尺寸直径为60mm,长度1590mm;刀具为可转位式错齿BTA钻头,如图2所示。
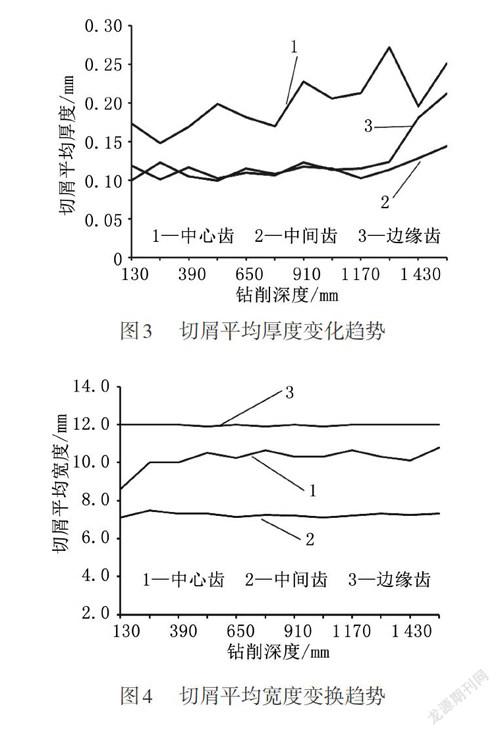
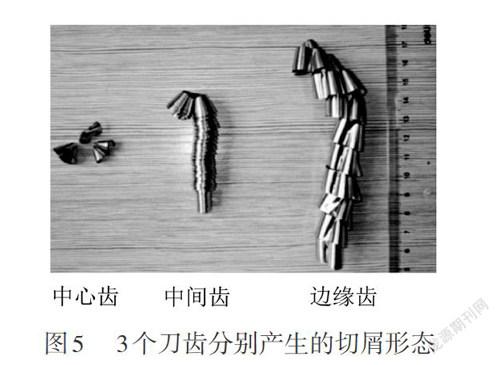
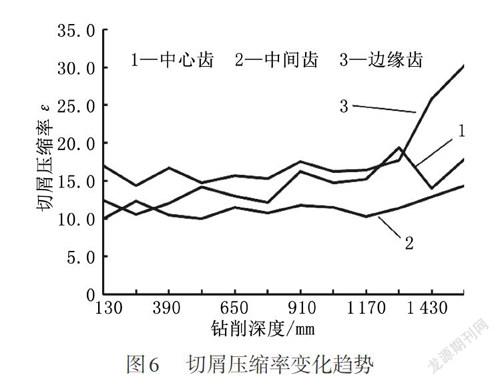
可转位错齿BTA钻头刀齿基体材料为硬质合金,涂层材料为CBN。根据前期加工GH4169经验,加工中设置主轴转速为145r/min,进给量为0.04mm/r。钻削过程中每隔130 mm收集1组切屑,一共收集12组,在显微镜下测量切屑宽度和厚度,并计算切屑压缩率和切屑容屑系数,分析切屑形态变化规律。……
登录APP查看全文