基于PTA的粉末增材制造控制系统
2021-09-10陈鹏陈克选董军强
电焊机 2021年8期
陈鹏 陈克选 董军强
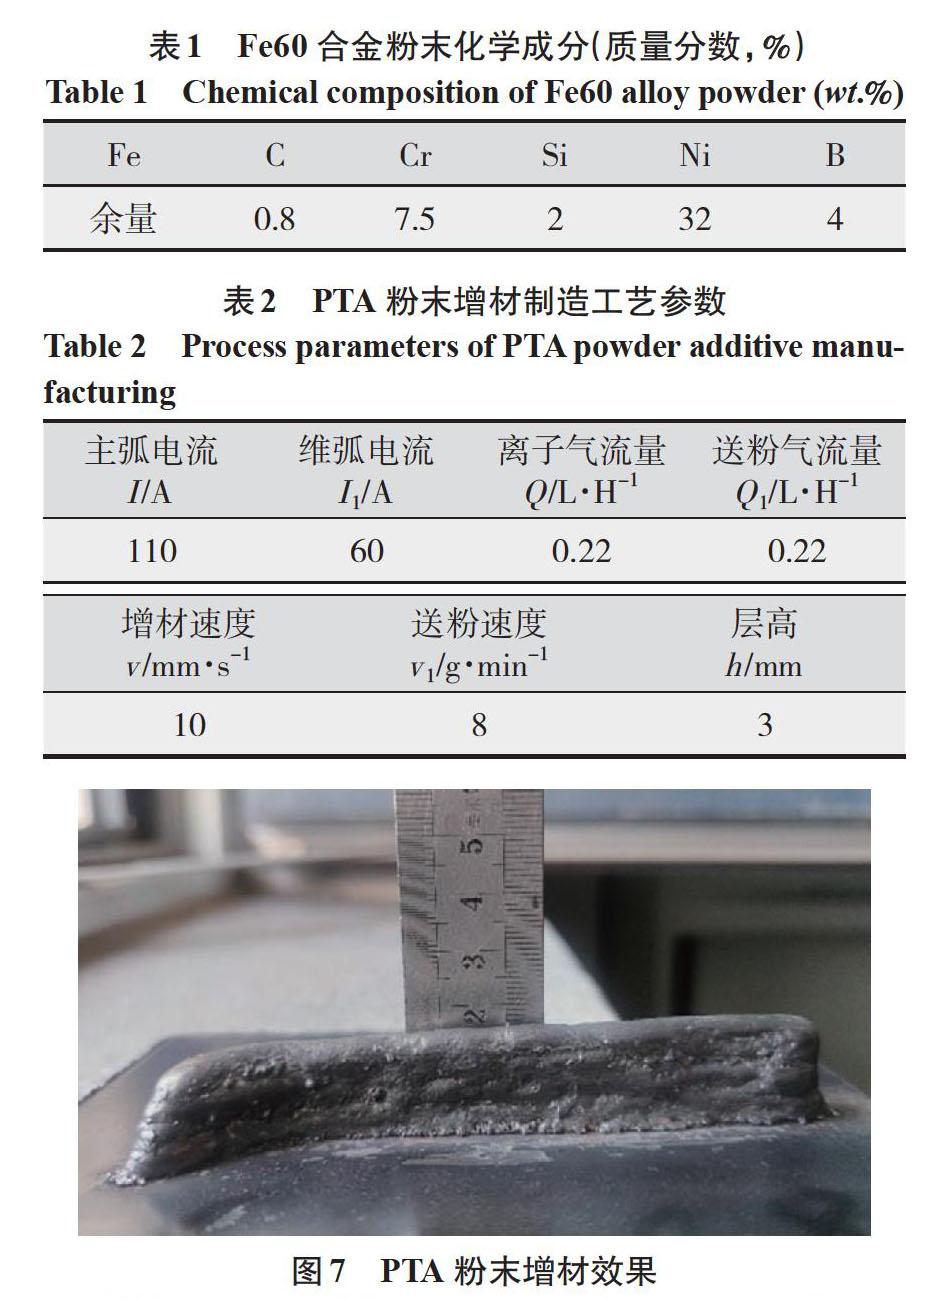
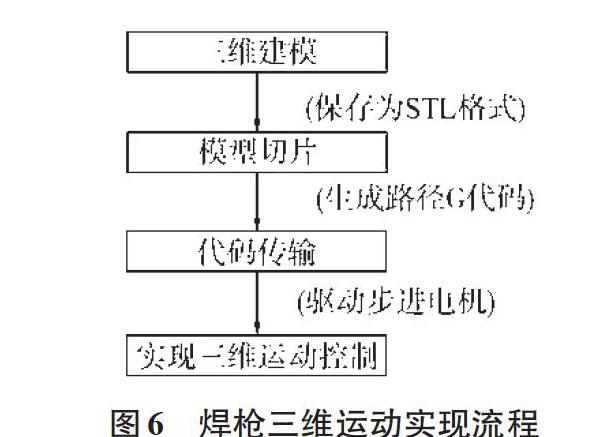

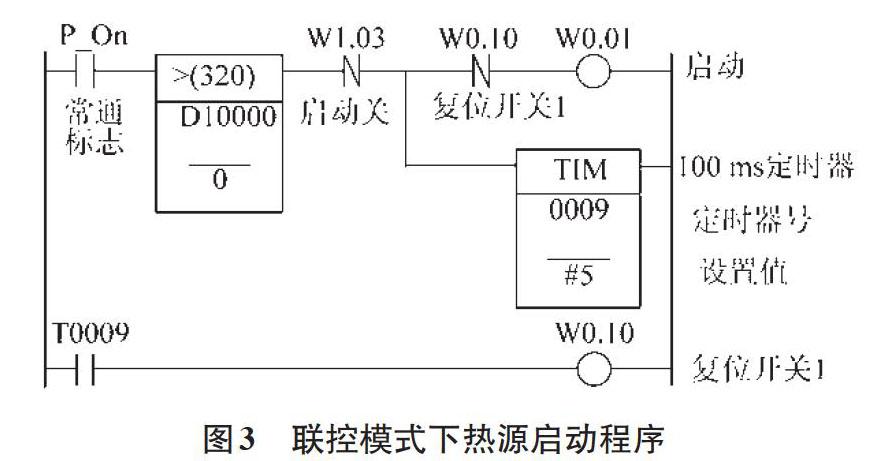
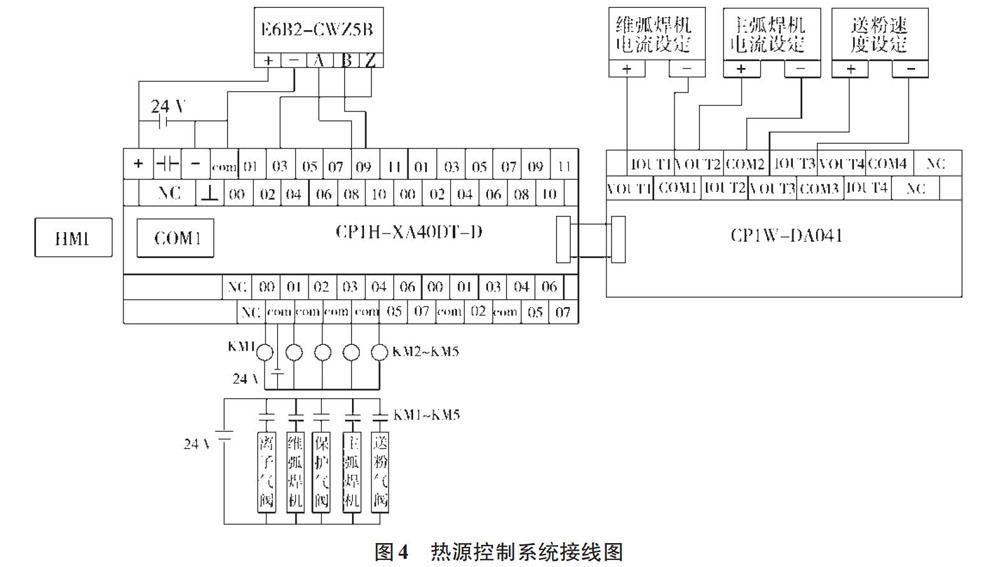
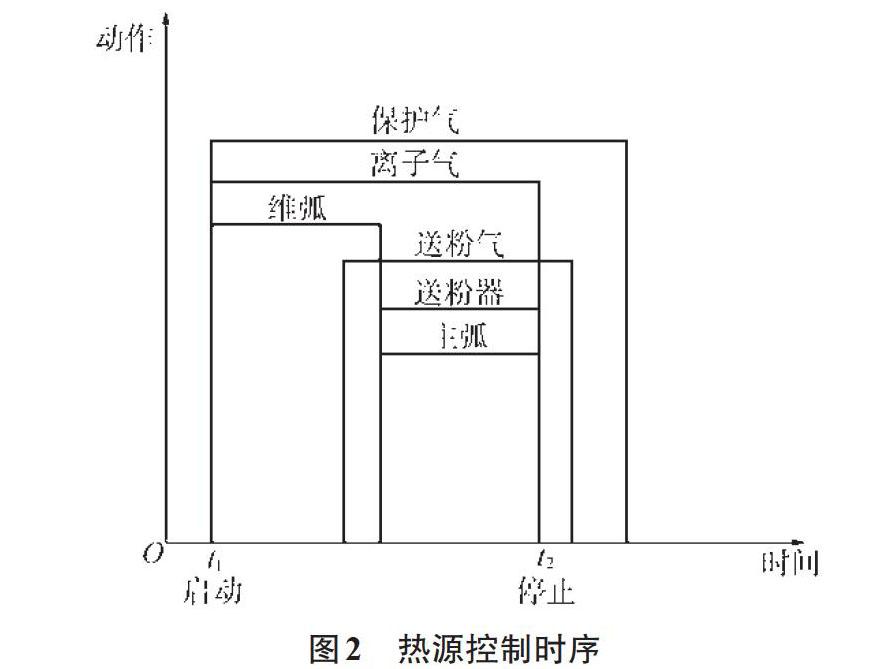
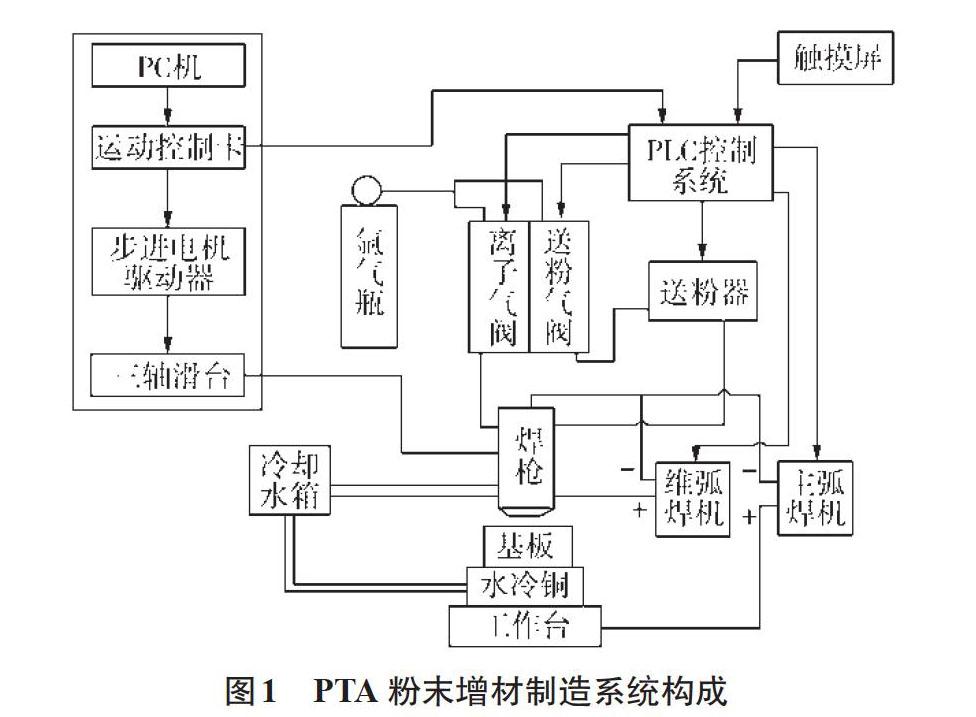
摘要:设计并搭建了一套基于PTA(Plasma Transferred Arc)的粉末增材制造控制系统,系统分为热源控制和运动控制两部分。热源控制部分采用PLC为控制核心,结合威纶通触摸屏实现热源组成部分的时序控制,并设计参数设置模块。通过添加子程序,实现热源两种控制模式(触控模式和联控模式)的切换,并且可以在触摸屏中设置两种控制模式下各时序时间间隔;运动控制部分以Arduino MEGA 2560运动控制卡为控制核心,通过建模、分层生成焊枪运动G代码,将G代码编译为步进电机驱动器的脉冲信号,驱动三轴滑台上的步进电机转动,实现等离子焊枪的三维运动;通过旋转编码器建立热源与运动之间的联系,实现增材制造过程的一体化控制。最后通过工艺试验验证了该增材制造过程控制系统的可行性及可靠性。
关键词:PTA;粉末增材制造;PLC;一体化控制
0 前言
相对于传统的车铣刨磨等去除材料工艺以及铸造、锻压、注塑等材料凝固及塑性成型工艺而言,增材制造技术是通过材料逐点逐层增加的方式制造零件的工艺技术[1]。与传统加工工艺相比,增材制造技术不需用传统加工机床和模具,能够极大地节省生产成本和制造时间, 生产成本仅是传统制造成本的10%~20%,生产周期为传统制造周期的10%~20%,材料利用率极高,同时,不受所加工零件复杂程度的限制,能够生产形状结构复杂及不同材料复合的零件[2-4]。
与MIG增材制造相比,等离子弧是经过压缩的电弧具有良好的稳定性,不易受外界因素影响,焊接工艺稳定,易消除熔池内的气孔、夹渣等,且与丝材相比,粉末增材制造成型精度更高,成型构件物理性能也更高。……
登录APP查看全文