1Cr13不锈钢电磁组件焊接裂纹分析及工艺措施
2021-09-10董锬牛劭臣胡靖
机电信息 2021年22期
董锬 牛劭臣 胡靖

摘 要:1Cr13马氏体不锈钢焊接性能差,极易产生冷裂纹缺陷。某航空产品零件的材料为1Cr13,在激光焊后焊缝产生延迟裂纹。现针对工件无法焊前预热及其结构特点,用氩弧焊代替激光焊,通过焊接工艺控制解决该产品焊接裂纹问题,避免产生焊缝冷裂纹。
关键词:1Cr13马氏体不锈钢;冷裂纹;氩弧焊;工艺控制
0 引言
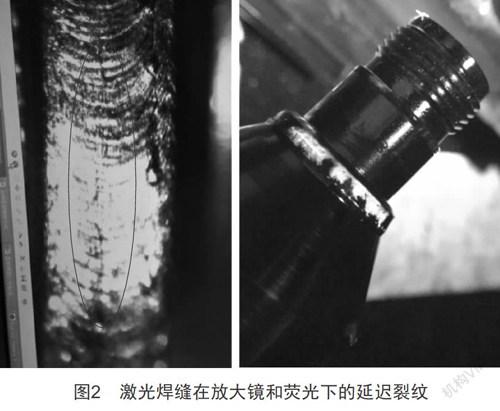
航空产品插座类零件一般采用激光焊焊接,利用激光焊热量集中的特点防止焊接热量烧坏插座内部电子元件,影响产品性能。其材料均为奥氏体不锈钢,焊接性能良好,焊缝无质量问题。其中电磁组件壳体材料为1Cr13马氏体不锈钢,在焊接插座时,经试验焊接参数,降低激光焊的速度,焊缝均匀光滑,无外观缺陷。但在外厂使用过程中出现插座脱落的情况,经观察端口形貌为脆性断裂,初步定位为裂纹扩展引起焊缝失效。领取工件按原工艺进行焊接试验,未发现焊接缺陷,在激光焊1~2天后出现延迟裂纹。本文拟通过氩弧焊替代激光焊,试验焊接工艺方案,利用焊接加热来达到对焊缝预热和缓冷的效果,控制焊缝冷却速度,减少脆性相产生,改善焊缝性能,得到优良焊缝。
1 裂纹机理分析
1.1 材料焊接性分析
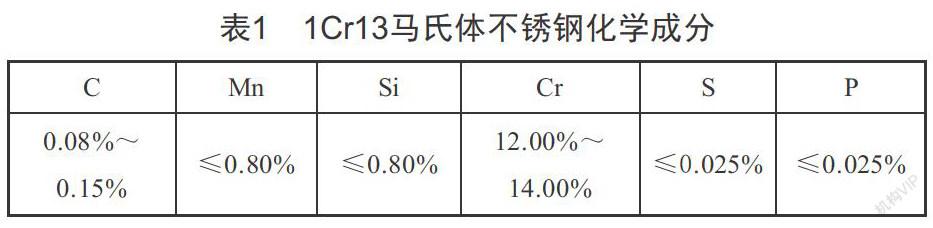
零件壳体材料为1Cr13,化学成分如表1所示。
1Cr13马氏体不锈钢焊缝和热影响区焊后状态为脆硬的马氏体组织,另外1Cr13钢的碳当量约为2.76%,因此其焊接性能差[1]。因1Cr13马氏体不锈钢导热性较碳钢差,焊后残余应力大,特别是焊缝含氢量较高时,在快速冷却时极易产生冷裂纹。……
登录APP查看全文
