油井管特殊扣产品管拧曲线拐点识别方法
2021-09-10彭志牛王鸣华
宝钢技术 2021年4期
关键词:变形
彭志牛,王鸣华
(宝山钢铁股份有限公司钢管条钢事业部,上海 201999)
在油井管特殊扣产品的加工过程中,拧接是一个重要工序。拧接设备的自动判定方法是否合适会对生产节奏和质量控制产生影响。自动判定的准确性,即管拧曲线的拐点识别是否正确,直接决定于管拧曲线的合理性。油井管的实际拧接过程是一个不稳定状态,钢管和接箍的螺纹加工精度(如螺纹椭圆度、公母头的同轴度)、螺纹表面状态、螺纹脂质量及涂抹情况、拧接控制速度等多种因素都会造成拧接曲线的较大波动。
1 拐点概念
根据相关标准规定,油井管和接箍经过拧接工序后,必须达到有效拧紧和密封。油井管中大多数的特殊扣产品为了满足密封性能,都会在螺纹端部提供一个截面为圆弧或直线等形式、金属对金属的密封,即密封面。油井管和接箍的拧接配合典型图如图1所示。
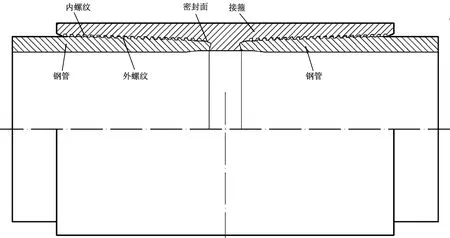
图1 油井管和接箍的拧接配合
在拧接时,当钢管密封面和接箍密封面接触后,拧接扭矩会突然上升,体现在扭矩曲线上是一个随之上升的陡坡,可称之为拐点。某些特殊扣产品为了满足特殊工况要求,还会设计有多个密封面(拐点)。典型的特殊扣产品双拐点拧接曲线如图2所示。以时间或圈数为横坐标,以扭矩为纵坐标,绘制拧接曲线。拧接曲线上的两个突变点,P2(密封面拐点)为第一拐点,P3(台肩拐点)为第二拐点。
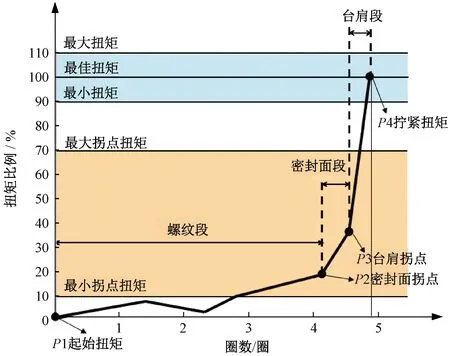
图2 特殊扣产品的双拐点拧接扭矩曲线
2 曲线曲率半径拐点识别方法
特殊扣螺纹拧接的主要判定依据是两条:第一条和 API 标准螺纹相同,要判断其最终的拧紧扭矩是否在最大最小扭矩合格范围之内;第二条就是拐点扭矩是否在最大、最小拐点扭矩合格范围之内。……
登录APP查看全文
