日阪染色机性能提升研究
2021-08-31张振林陈维波孙云奎刘广亮
纺织器材 2021年4期
张振林,陈维波,孙云奎,刘广亮
(鲁泰纺织股份有限公司,山东 淄博 255100)
0 引言
以笔者公司“品质提升年”“服务提升年”为契机,结合工厂精细化质量管理以及适应短交期的要求,根据“实验室小样→松式络筒→纱线染色→紧式络筒”的染色生产流程,制作出漂染生产工序AQ矩阵(见表1),对染色色差生产流程的关联性因素进行分析,确定染色工序是染色一次合格率的关键工序,染色机的性能稳定是制约色差的一个重要因素。
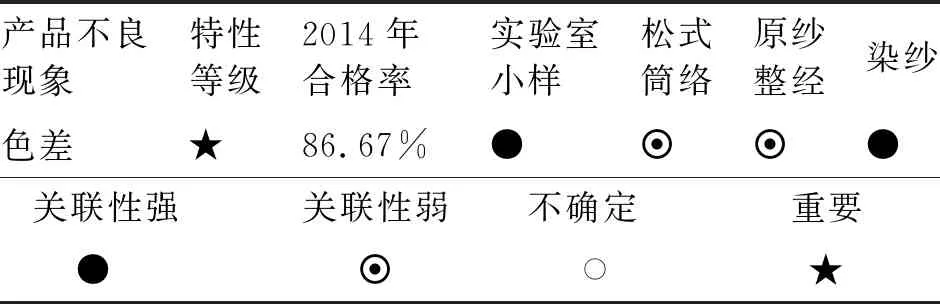
表1 漂染生产工序AQ矩阵
1 设备现状
1.1载纱架提高装载率后,日阪染色机的主泵电机、变频器、电机V带轮、主泵V带轮等主要传动装置参数需重新设计,以提高泵速和流量[1]。对纱架重新布局后装载量提高9%以上,根据公式N1/N2=D2/D1计算得出,染色机主电机的功率需要提高7 kW~10 kW,泵速提高120 r/min~200 r/min,压差提高0.04 MPa,才能满足生产要求。据此对染色机装载量进行性能改进,其参数变化见表2。
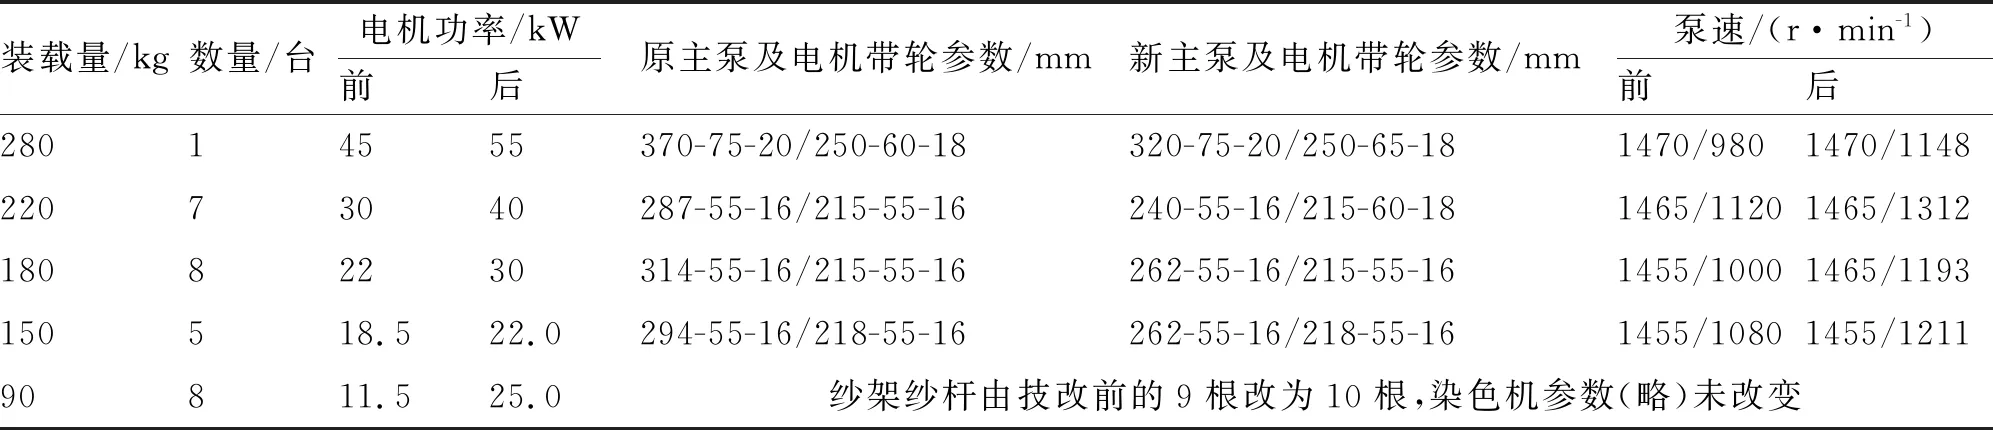
表2 提高装载量前后染色机的参数对比
1.2染色机性能的优劣,是染色一次合格率提高的保障。目前,笔者公司的日阪染色机已使用20 a,电脑可视化效果差,无法监控各部件的运行状态和工艺曲线的执行情况;其温度控制精度为±2 ℃,浴比为1∶(10~12),水位、液位用泡泡控制和机械浮球式控制,配件老化、性能落后,产品质量过程控制存在很多不足。
1.3日阪染色机主泵采取三角带增速传动,泵输出设有循环管路,损失大、流量低,造成染色内外差异大、质量不稳定。
1.4日阪染色机电泵传动是利用中间挠性件V型带实现动力传输,V型带摩擦力大,而且允许的传动比较大、中心距较小,结构紧凑,存在一定动能损失,无法满足泵速和流量的要求。……
登录APP查看全文
