锭子弹性管铣螺旋槽后的校直工艺
2021-08-30黄喜芝彭来深
纺织器材 2021年4期
黄喜芝,彭来深
(衡阳新新纺织机械有限公司,湖南 衡阳 421007)
1 问题的提出
弹性管作为棉纺细纱锭子的关键零件,其质量直接影响成套锭子的质量。作为上连轴承座、下接锭底的零件,弹性管的圆跳动公差必须高精度控制,才能保证锭胆中轴承座、弹性管、锭底组合件的同轴度,从而保证成套锭子质量[1-3],其结构如图1所示。
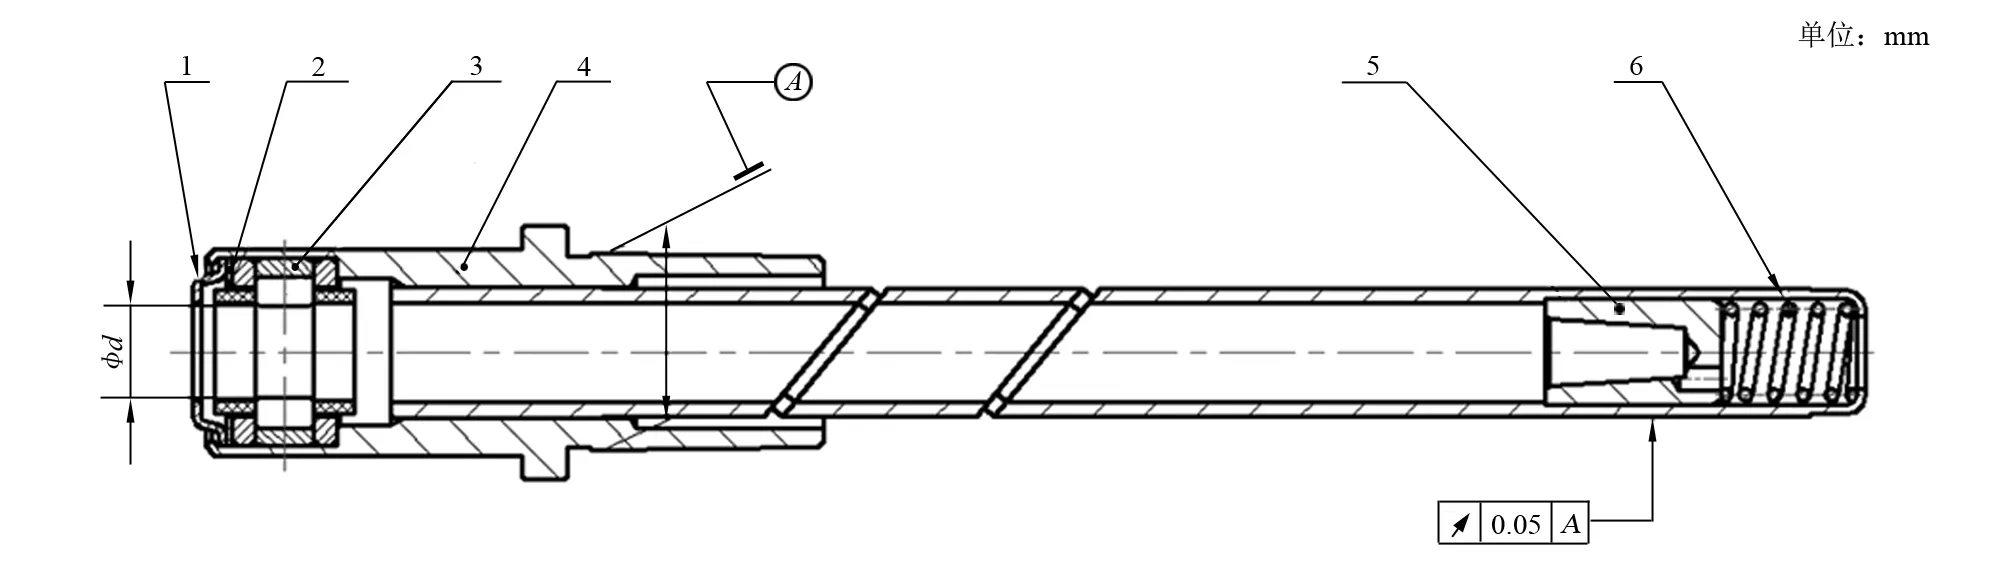
1—防尘圈;2—垫圈;3—轴承;4—轴承座;5—垫底;6—弹簧。图1 弹性管结构
在整套锭子的制造过程中,铣加工弹性管螺旋槽时因切削力作用,会使弹性管产生一定的弯曲变形,以至影响弹性管一端外圆与另一端锭底孔相对弹性管基准外圆A的圆跳动(见图2)[4]。
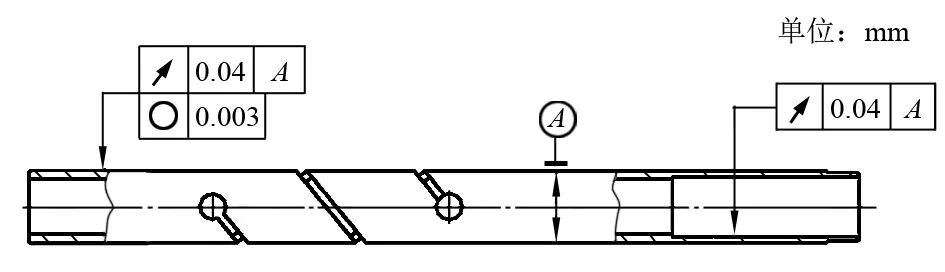
图2 弹性管螺旋槽结构
为此,当弹性管螺旋槽铣加工后特别增加了一道校直工序,即采用简易的校直工装(见图3)以校正铣螺旋槽时弹性管直线度误差的影响、提高产品的质量。
2 校直方法
将铣了螺旋槽的弹性管置于V形架上,并将弹性管中心线调至水平;将V形架置于底座上,调整磁性表座使百分表触头接触弹性管中部;手动旋转弹性管、观察测量其弯曲变形量;旋转压杆将其置于弹性管变形最高点,利用杠杆原理、手握压杆向下施力以校直弹性管(注意力不可过大);校正后旋转弹性管用百分表测量弹性管外圆跳动值是否合格,当不合格时则找到最高点再次校正到合格为止;提起百分表头,移动V形架,分别测量弹性管长度方向1/4位置和3/4位置处的跳动量;采用相同方式进行校调,确保弹性管整体直线度达到合格。……
登录APP查看全文
